


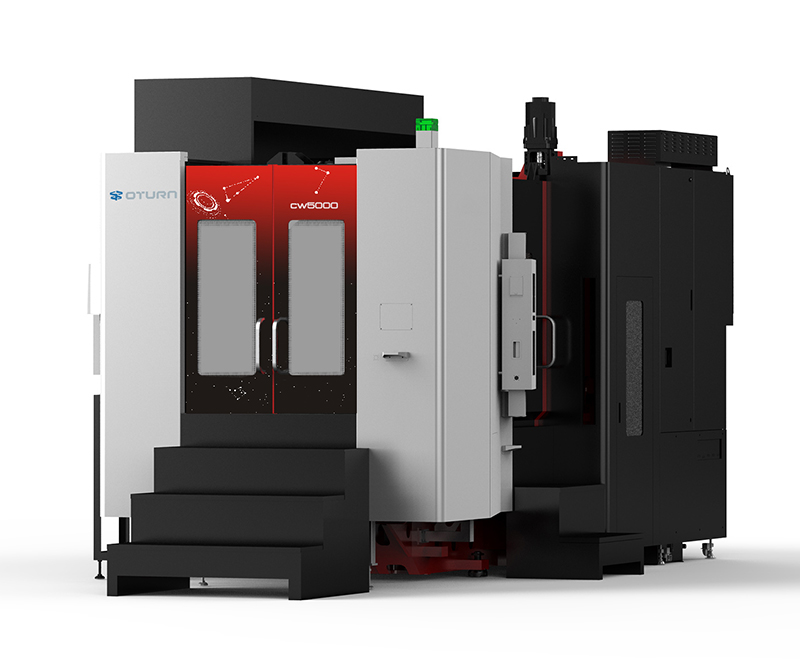
Dedobbeltstations CNC horisontalt bearbejdningscenterer et essentielt stykke moderne præcisionsproduktionsudstyr, der er meget udbredt i industrier som bilindustrien, luftfart og formfremstilling på grund af dets høje stivhed, høje præcision og høje effektivitet.
Funktioner:
Design med to stationer: Giver én station mulighed for at udføre bearbejdning, mens den anden håndterer på- eller aflæsning, hvilket forbedrer bearbejdningseffektiviteten og udstyrets udnyttelse.
Horisontal struktur: Spindlen er arrangeret vandret, hvilket letter spånfjernelse og er egnet til masseproduktion og automatiseret bearbejdning.
Høj stivhed og præcision: Velegnet til industrier som luftfart, bilproduktion og formforarbejdning, der kræver høj bearbejdningsnøjagtighed og effektivitet.
Multiprocesintegration: I stand til at udføre drejning, fræsning, boring og andre bearbejdningsprocesser i én spænding, hvilket reducerer emneoverførsel og sekundære spændingsfejl.
Denne artikel vil detaljeret beskrive adskillige almindelige værktøjsskiftsmetoder, der anvendes i horisontale CNC-bearbejdningscentre med to stationer, for at hjælpe læserne med bedre at forstå og anvende denne teknologi.
1. Manuel værktøjsskift
Manuel værktøjsskift er den mest basale metode, hvor operatøren manuelt fjerner værktøjet fra værktøjsmagasinet og monterer det på spindlen i henhold til bearbejdningsbehovene. Denne metode er velegnet til scenarier med færre værktøjer og lav værktøjsskiftfrekvens. Selvom det er relativt besværligt, har manuelt værktøjsskift stadig sin værdi i visse tilfælde, f.eks. når værktøjstyperne er enkle, eller bearbejdningsopgaverne ikke er komplekse.
2. Automatisk værktøjsskift (værktøjsskift til robotarm)
Automatiske værktøjsskiftsystemer er den almindelige konfiguration til moderne dobbeltstationsmaskinerCNC horisontale bearbejdningscentreDisse systemer består normalt af et værktøjsmagasin, en robotarm til værktøjsskift og et styresystem. Robotarmen griber, vælger og skifter hurtigt værktøj. Denne metode har hurtig værktøjsskiftehastighed, et lille bevægelsesområde og høj automatisering, hvilket forbedrer bearbejdningseffektiviteten og præcisionen betydeligt.
3. Direkte værktøjsskift
Direkte værktøjsskift udføres gennem samarbejde mellem værktøjsmagasinet og spindelkassen. Afhængigt af om værktøjsmagasinet bevæger sig, kan direkte værktøjsskift opdeles i magasinskiftende og magasinfaste typer. I magasinskiftetypen bevæger værktøjsmagasinet sig ind i værktøjsskiftområdet; i magasinfaste typer bevæger spindelkassen sig for at vælge og skifte værktøj. Denne metode har en relativt simpel struktur, men kræver, at magasinet eller spindelkassen flyttes under værktøjsskift, hvilket kan påvirke værktøjsskifthastigheden.
4. Skift af revolverhovedværktøj
Værktøjsskift på revolverhovedet involverer rotation af revolverhovedet for at bringe det nødvendige værktøj i position til skift. Dette kompakte design muliggør ekstremt korte værktøjsskifttider og er velegnet til kompleks bearbejdning af slanke dele såsom krumtapaksler, der kræver flere bearbejdningsoperationer. Værktøjsskift på revolverhovedet kræver dog høj stivhed af revolverhovedspindlen og begrænser antallet af værktøjsspindler.
Oversigt
dobbeltstations CNC horisontalt bearbejdningscentertilbyder flere værktøjsskiftsmetoder, hver med forskellige funktioner og passende anvendelser. I praksis bør valget af værktøjsskiftmetode tage højde for bearbejdningskrav, udstyrskonfiguration og operatørvaner for at vælge den mest passende løsning.
Jeg glæder mig til at møde dig på CIMT 2025!
Fra den 21. til den 26. april 2025 vil vores tekniske team være til stede på CIMT 2025 for at besvare alle dine tekniske spørgsmål. Hvis du vil lære om de seneste gennembrud inden for CNC-teknologi og -løsninger, er dette en begivenhed, du ikke vil gå glip af!
Opslagstidspunkt: 18. april 2025