


Hvorfor CNC-portalfræsemaskiner er en strategisk investering
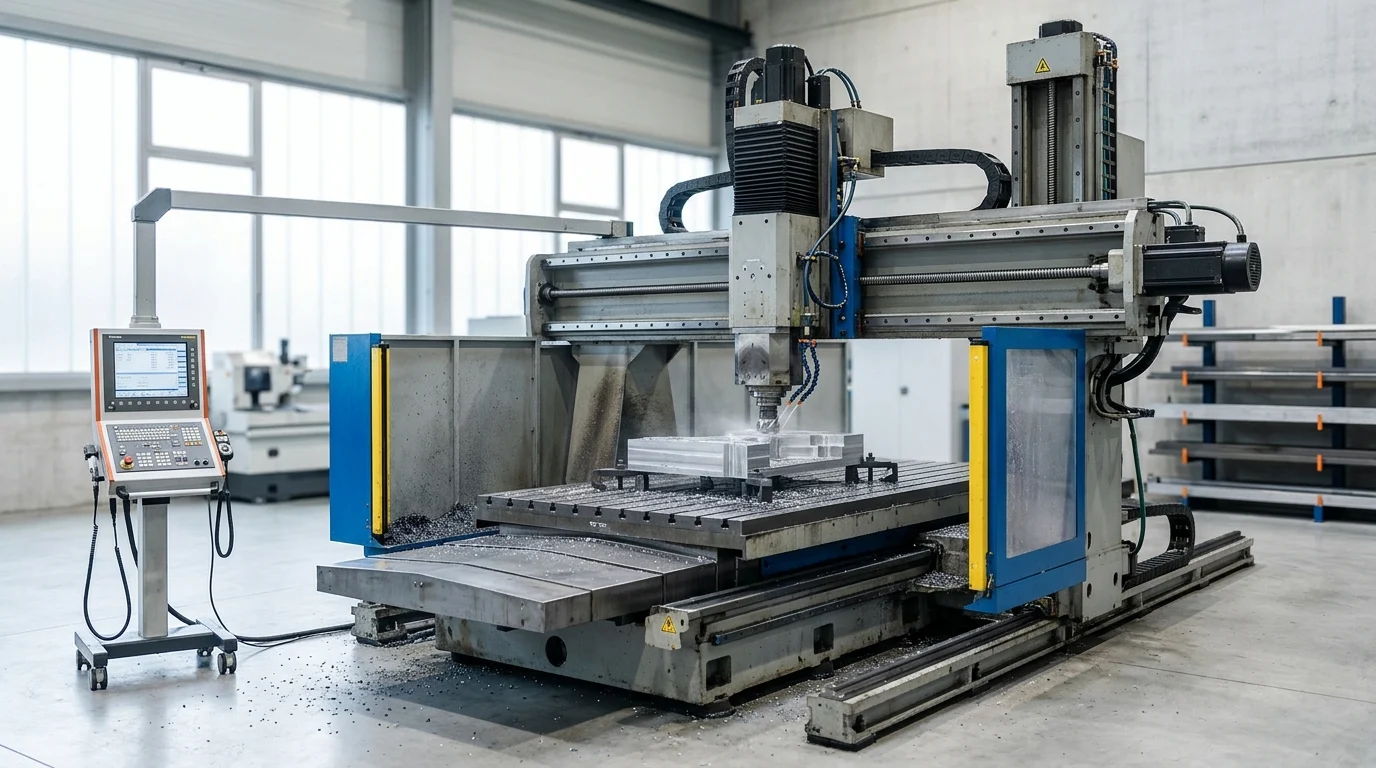
Investering i en CNC-portalfræsemaskine repræsenterer en fundamental opgradering ikraftig metalbearbejdningskapacitet, hvilket giver producenter mulighed for at bearbejde massive emner med kompromisløs stivhed. I modsætning til standard vertikale bearbejdningscentre fordeler dobbeltsøjlearkitekturen i en portalfræser skærekræfterne jævnt, hvilket reducerer vibrationer betydeligt under dyb materialefjerning. Denne strukturelle fordel er afgørende for globale forsyningskæder, der kræverhøj præcisionpå komponenter i stor skala.
Fra et kapitaludgiftssynspunkt kræver disse systemer en betydelig initial investering, ofte fra $150.000 til langt over $1.000.000 afhængigt af arbejdsområdet og aksekonfigurationerne. Ved at konsolidere flere bearbejdningsoperationer i en enkelt opsætning reducerer faciliteterne dog ofte emnehåndteringstiden med op til 40 %. Denne driftseffektivitet fremskynder investeringsafkastet (ROI), hvilket gør det muligt for produktionslinjer med høj volumen at tjene omkostningerne ind inden for et vindue på 18 til 24 måneder.
Hvordan CNC-portalfræsemaskiner forbedrer gennemløbshastigheden
Optimering af gennemløbshastigheden er primært drevet af maskinens evne til at opretholde høje materialefjernelseshastigheder (MRR) uden at gå på kompromis med dimensionsnøjagtigheden. Spindler med højt moment, ofte over 600 Nm, muliggør aggressive skrubfræsningsovergange på seje legeringer, mens 5-aksede konfigurationer muliggør kompleks konturering i en enkelt opspænding. Denne kontinuerlige bearbejdningskapacitet eliminerer behovet for at overføre dele på flere tons mellem arbejdsstationer.
Derudover sikrer avancerede vibrationsabsorberingsteknologier integreret i maskinlejet, at hurtige gennemløbshastigheder ikke går på kompromis med overfladefinishen. Ved at minimere tomgangstid og maksimere skæreengagement kan indkøbsteams forudsige en ensartet stigning i den samlede udstyrets effektivitet (OEE), hvilket ofte presser udnyttelsesgraden af faciliteterne ud over tærsklen på 85 %.
Hvilke køberprofiler gavner mest
Den strategiske værdi af disse maskiner resonerer stærkest hos Tier-1-leverandører til bilindustrien, luftfartsentreprenører og producenter af tunge industrielle maskiner. Disse profiler håndterer rutinemæssigt overdimensionerede komponenter såsom motorblokke, turbinehuse og store prægeforme. For disse købere giver muligheden for at internalisere storformatbearbejdning i stedet for at outsource den en afgørende konkurrencefordel inden for styring af gennemløbstid.
Distributører og udenlandske marketingcentre drager også fordel af at tilbyde komplettemetalbearbejdningsløsningertil regionale producenter. Ved at indkøbe pålidelige CNC-portalfræsemaskiner fra etablerede kinesiske gruppefabrikker kan importører give slutbrugerne højt konfigureret, omkostningseffektivt udstyr, der kan konkurrere med traditionelle europæiske eller japanske mærker i ydeevne, samtidig med at adgangsbarrieren sænkes.
Hvilke tekniske specifikationer bør købere sammenligne
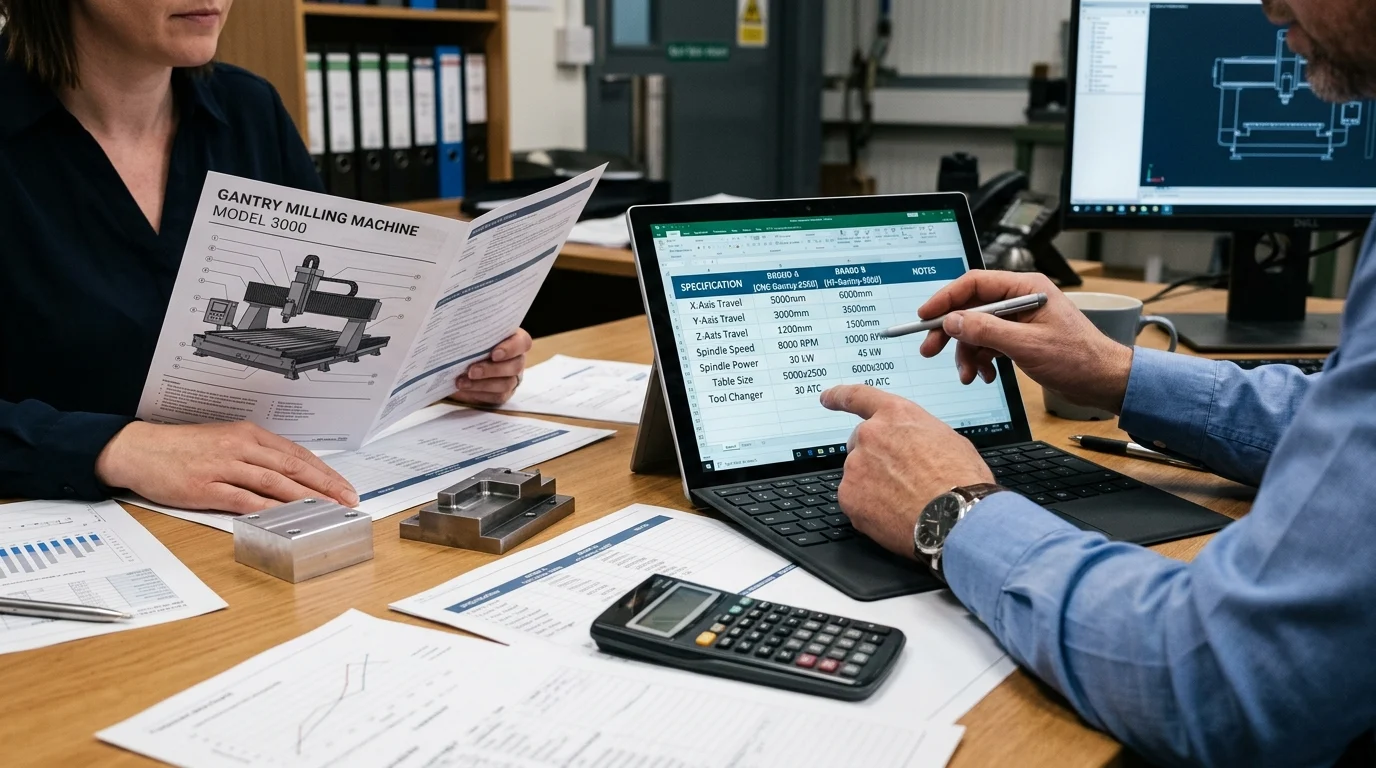
Evaluering af en CNC-portalfræsemaskine kræver en grundig analyse af specifikationerne for at sikre, at udstyret stemmer overens med de forventede produktionskrav. Indkøbsspecialister skal se ud over de grundlæggende dimensioner for at forstå samspillet mellem spindeleffekt, aksebevægelse og strukturelt design. En uoverensstemmelse i disse specifikationer kan føre til accelereret værktøjsslid, suboptimale overfladebehandlinger eller restriktive produktionsflaskehalse.
Da disse maskiner har til opgave at håndtere emner, der vejer adskillige tons, er den grundlæggende konstruktion af basen og søjlerne lige så kritisk som de elektroniske styresystemer. Købere skal sammenligne disse tekniske parametre med deres mest krævende anvendelsesscenarier.
Hvilke maskinparametre er vigtigst
De primære parametre, der dikterer en maskines kapacitet, er X-, Y- og Z-aksens bevægelser samt den maksimale bordbelastningskapacitet. Heavy-duty modeller tilbyder typisk X-aksens bevægelser fra 2.000 mm og ud over 10.000 mm, hvilket giver plads til usædvanligt lange strukturelle komponenter. Bordets belastningskapacitet skal undersøges nøje; en standardklassificering på 10.000 kg er tilstrækkelig til de fleste form- og værktøjsapplikationer, hvorimod tunge industrielle energikomponenter kan kræve borde, der er klassificeret til 30.000 kg.
Spindelspecifikationer er lige så vigtige. Købere skal vælge mellem højhastighedsspindler (f.eks. 12.000 til 24.000 o/min.) til aluminiumsdele til luftfart og højmomentdrevne spindler med gear (f.eks. 4.000 til 6.000 o/min. med 30 til 45 kW effekt) til skæring af hærdet stål og titanium. Dette valg påvirker direkte maskinens alsidighed og cyklustider.
Sådan sammenligner du struktur og føringsbanetype
Valget mellem kasseskinner og lineære føringer definerer maskinens dynamiske adfærd. Kasseskinner involverer solide metal-mod-metal kontaktflader, hvilket giver overlegen dæmpning og stivhed til tunge afbrudte snit. De er dog generelt begrænset til langsommere hurtige bevægelseshastigheder, typisk omkring 10 til 12 m/min.
Omvendt bruger rulleformede lineære føringsbaner rullende elementer for at minimere friktion, hvilket muliggør hurtige gennemløbshastigheder på 24 m/min eller højere. Denne konfiguration er ideel til højhastighedsbearbejdning og kompleks 3D-konturering, hvor hurtige retningsskift er hyppige. Moderne gantry-maskiner anvender ofte en hybrid tilgang, hvor de bruger rulleføringer på X- og Y-akserne for at opnå hastighed og kasseføringer på Z-aksen for at opretholde stivhed under dybe dykoperationer.
Hvilke sammenligningskriterier understøtter evalueringen
For effektivt at kunne evaluere forskellige modeller bør indkøbsteams anvende en standardiseret sammenligningsmatrix. Denne tilgang normaliserer de tekniske data på tværs af forskellige leverandørforslag og fremhæver uoverensstemmelser mellem standard- og valgfrie funktioner.
| Specifikationskategori | Box Way-konfiguration | Lineær føringsbanekonfiguration | Typisk anvendelse |
|---|---|---|---|
| Hurtig gennemløbshastighed | 10 – 15 m/min | 20 – 30 m/min | Højhastighedskonturering vs. kraftig skrubfræsning |
| Vibrationsdæmpning | Høj (fremragende til hårde metaller) | Moderat (Afhængig af rulleelementer) | Titanium/Inconel vs. aluminium/bløde ståltyper |
| Vedligeholdelsesfrekvens | Højere (kræver præcis smøring) | Nederste (Forseglede lejeblokke) | Kontinuerlige tunge cyklusser |
| Positioneringsnøjagtighed | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Højpræcisionsformfremstilling |
Ved at anvende disse kriterier kan købere præcist tilpasse maskinens mekaniske profil til deres specifikke tolerancekrav og produktionsvolumener.
Hvor CNC-portalfræsemaskiner anvendes
Implementeringen af CNC-portalfræsemaskiner spænder over makroindustrielle sektorer, hvor krav til komponentstørrelse og præcision mødes. Disse massive platforme anvendes ikke til drejning af store mængder små dele, men snarere til produktion af høj værdi i lav til mellemstor mængde, hvor en enkelt emnefejl kan resultere i kasseret materiale for titusindvis af dollars.
Forståelse af specifikke applikationer og miljøkrav hjælper købere med at konfigurere maskinens ekstraudstyr, såsom kølesystemer, spåntransportører og specialiserede spindeltilbehør.
Hvilke brancher driver efterspørgslen
Luftfartsindustrien er en primær drivkraft for efterspørgslen og bruger 5-aksede gantryfræsere til at forme komplekse vingebjælker og flykroppe af massive aluminiumsbjælker. I denne sektor er det afgørende at opretholde en defektrate under 0,05%, hvilket kræver maskiner med exceptionel termisk stabilitet og volumetrisk nøjagtighed.
Tilsvarende er bilsektoren afhængig af disse maskiner til produktion af store prægeforme, forme og tunge komponenter til erhvervskøretøjer som f.eks.svinghjulog krumtapaksler. Energisektoren repræsenterer også et massivt vækstområde; bearbejdning af vindmøllenav, store ventiler og atomreaktorkomponenter kræver den enorme bordkapacitet og høje momentkapacitet, som kun en dobbeltsøjlet portalstruktur kan tilbyde.
Hvordan materialer, geometri og tolerancer påvirker valget
Valget af portalfræser er stærkt påvirket af de fysiske egenskaber ved de anvendte materialer. Bearbejdning af hårde legeringer som Inconel, hærdet værktøjsstål (HRC 50+) eller titanium kræver maksimal strukturel stivhed for at forhindre vibrationer, hvilket dikterer brugen af kassevante og tandhjulsdrevne spindler med højt drejningsmoment.
Geometri og tolerancer spiller også en central rolle. Ved produktion af rumfartsinstallationer eller komplekse sprøjtestøbeforme skal maskinen overholde strenge positioneringstolerancer, der ofte skal være inden for ±0,005 mm, med en repeterbarhed på ±0,003 mm på tværs af et massivt arbejdsområde. For at opnå dette skal købere sikre, at maskinen er udstyret med lineære skalaer, termisk kompensationssoftware og roterende encodere med høj opløsning for at modvirke den fysiske udvidelse og sammentrækning af maskinlejet under lange skærecyklusser.
Sådan vurderer du leverandører af CNC-portalfræsemaskiner
Indkøb af en CNC-portalfræsemaskine, især fra internationale markeder, kræver en streng leverandørvurderingsprotokol. Købere køber ikke blot et stykke udstyr; de indgår et langsigtet partnerskab, der vil påvirke deres produktionskapacitet i et årti eller mere. At samarbejde med professionelle oversøiske marketingcentre, der repræsenterer velrenommerede kinesiske koncernfabrikker, kan give betydelige omkostningsfordele, forudsat at leverandørens legitimationsoplysninger er grundigt kontrolleret.
Risikoreduktion i indkøbsfasen sikrer, at den leverede maskine opfylder de lovede tekniske specifikationer, og at de logistiske kompleksiteter ved transport af tungt maskineri håndteres uden dyre forsinkelser.
Hvilke indkøbsteams skal verificere
Indkøbsteams skal verificere leverandørens produktionskapacitet, kvalitetskontrolinfrastruktur og historiske eksportvolumen. Anmodning om dokumentation for ISO 9001-certificering og CE-overholdelse er en obligatorisk basislinje. Derudover bør købere undersøge leverandørens forsyningskæde for kritiske komponenter; maskiner, der anvender højt ansete CNC-controllere (f.eks. FANUC, Siemens, Heidenhain) og præcisionslejer (f.eks. SKF, NSK), indikerer en forpligtelse til pålidelighed.
Det er også afgørende at verificere leverandørens tekniske supportkapacitet. En pålidelig partner bør tilbyde omfattende konsultation før salg, herunder tidsstudier og design af fiksturer, for at bevise maskinens evne til at håndtere køberens specifikke emneportefølje.
Sådan evaluerer du MOQ, leveringstid, forsendelse og installation
I betragtning af disse maskiners størrelse er minimumsbestillingsmængden (MOQ) generelt én enhed. Leveringstider er dog en kritisk faktor i projektplanlægningen. Standardkonfigurationer kan kræve 90 til 120 dage til montering og testning, mens meget tilpassede5-aksede modellerkan forlænge leveringstiderne til 180 dage eller mere.
Forsendelse og installation præsenterer massive logistiske udfordringer. Portalfræsere skal skilles ad og sendes ved hjælp af flade reoler eller åbne containere. Købere skal evaluere leverandørens emballageprotokoller og sikre, at kritiske overflader er beskyttet med rustbeskyttelse og vakuumforseglede barrierer. Ved ankomst tager installation og idriftsættelse typisk to til fire uger, hvilket nødvendiggør en klar aftale om, hvorvidt leverandøren vil sende fabriksteknikere ud eller benytte lokale servicepartnere.
Hvilke kontrolpunkter for compliance og risikokontrol er vigtige
For at sikre kapitalinvesteringen skal indkøbskontrakter indeholde strenge kontrolpunkter for overholdelse og risikokontrol. En obligatorisk fabriksaccepttest (FAT) bør udføres før afsendelse, hvilket kræver, at maskinen udfører et testsnit på et prøveemne for at verificere spindelkast (typisk <0,002 mm) og geometrisk nøjagtighed.
| Vurderingskriterium | Benchmark-standard | Potentielt rødt flag |
|---|---|---|
| Kvalitetscertificering | ISO 9001, CE-mærke | Uverificerbare eller udløbne certifikater |
| Sporbarhed af komponenter | Tier-1 globale brands (controllere, Guideways) | Umærket eller proprietær generisk elektronik |
| Accepttest | Dokumenteret FAT & SAT med laserkalibrering | Afslag på tredjepartsinspektion før forsendelse |
| Garantivilkår | 12-24 måneder dækker reservedele og arbejdsløn | Tvetydige klausuler vedrørende international tjenestedækning |
Efter FAT-testen sikrer en Site Acceptance Test (SAT) på købers anlæg, at maskinen ikke har haft problemer med justeringen under transporten. Etablering af klare betalingsbetingelser knyttet til disse milepæle – såsom 30 % i udbetaling, 60 % efter FAT og 10 % efter SAT – giver den nødvendige økonomiske gearing.
Sådan vælger du den rigtige CNC-portalfræsemaskine
Navigering af den endelige udvælgelsesproces for en CNC-portalfræsemaskine kræver en syntese af tekniske krav med kommercielle realiteter. Målet er at identificere en løsning, der ikke blot opfylder de umiddelbare produktionstolerancer, men også tilbyder den skalerbarhed og holdbarhed, der kræves til fremtidige produktionskrav.
Ved at strukturere købsprocessen gennem en formaliseret evalueringsramme kan indkøbsteams objektivt sammenligne konkurrerende tilbud og gå ud over basispriser for at forstå de samlede ejeromkostninger (TCO).
Hvilken trinvis købsproces skal man følge
Indkøbsprocessen bør indledes med en omfattende intern behovsanalyse, der definerer den maksimale emneomfang, materialehårdhed og den nødvendige gennemløbshastighed. Disse data danner grundlag for en anmodning om tilbud (RFP), der distribueres til godkendte leverandører. Når tilbud er modtaget, bør teamene udføre en teknisk udjævningsøvelse for at sikre, at alle tilbud inkluderer tilsvarende muligheder, såsom kølevæske gennem spindelen (TSC), værktøjsberøringsprober og spånstyringssystemer.
Efter den tekniske gennemgang bør købere anmode om livedemonstrationer eller videovalideringer af lignende maskiner i drift. De sidste trin involverer forhandling af den kommercielle kontrakt, færdiggørelse af FAT/SAT-protokollerne og koordinering af forberedelsen af byggepladsen, hvilket ofte involverer støbning af specialbetonfundamenter for at understøtte den enorme vægt og dynamiske belastning fra portalsystemet.
Sådan sammenligner du leverandørtilbud og eftersalgssupport
Sammenligning af leverandørtilbud kræver et kritisk blik på eftersalgssupport og garantistrukturer.
Vigtige konklusioner
- Engros sourcing og forsyningskædens implikationer for CNC-portalfræsemaskine
- Specifikationer, overholdelse og kommercielle vilkår, som købere bør validere
- Brugbare anbefalinger til distributører og indkøbsteams
Ofte stillede spørgsmål
Hvad er den største fordel ved en CNC-portalfræsemaskine?
Den bearbejder store, tunge dele med højere stivhed og lavere vibrationer, hvilket hjælper med at opretholde nøjagtigheden under dybe snit og reducerer behovet for flere opsætninger.
Hvilke brancher drager mest fordel af CNC-portalfræsemaskiner?
Producenter af biler, luftfart, formfremstilling, energi og tungt udstyr drager størst fordel af bearbejdning af overdimensionerede komponenter eller emner på flere tons.
Hvilke specifikationer bør købere sammenligne først?
Start med X/Y/Z-vandring, bordbelastning, spindeltype, spindeleffekt og skinnedesign. Tilpas dem til dine største dele og hårdeste materialer.
Skal jeg vælge kasseskinner eller lineære skinner?
Vælg kasseskinner til kraftig, afbrudt skæring og maksimal dæmpning. Vælg lineære føringsskinner til hurtigere bevægelse, højere bearbejdningshastighed og bedre produktivitet ved lettere snit.
Hvorfor overveje OTURN Machinery til en portalfræseløsning?
OTURN tilbyder omkostningseffektive CNC-portal- og bearbejdningsløsninger fra kinesiske koncernfabrikker med konfigurationssupport, brede maskinmuligheder og serviceassistance i udlandet.
Opslagstidspunkt: 16. april 2026