


Hvorfor højpræcisions-CNC er vigtig
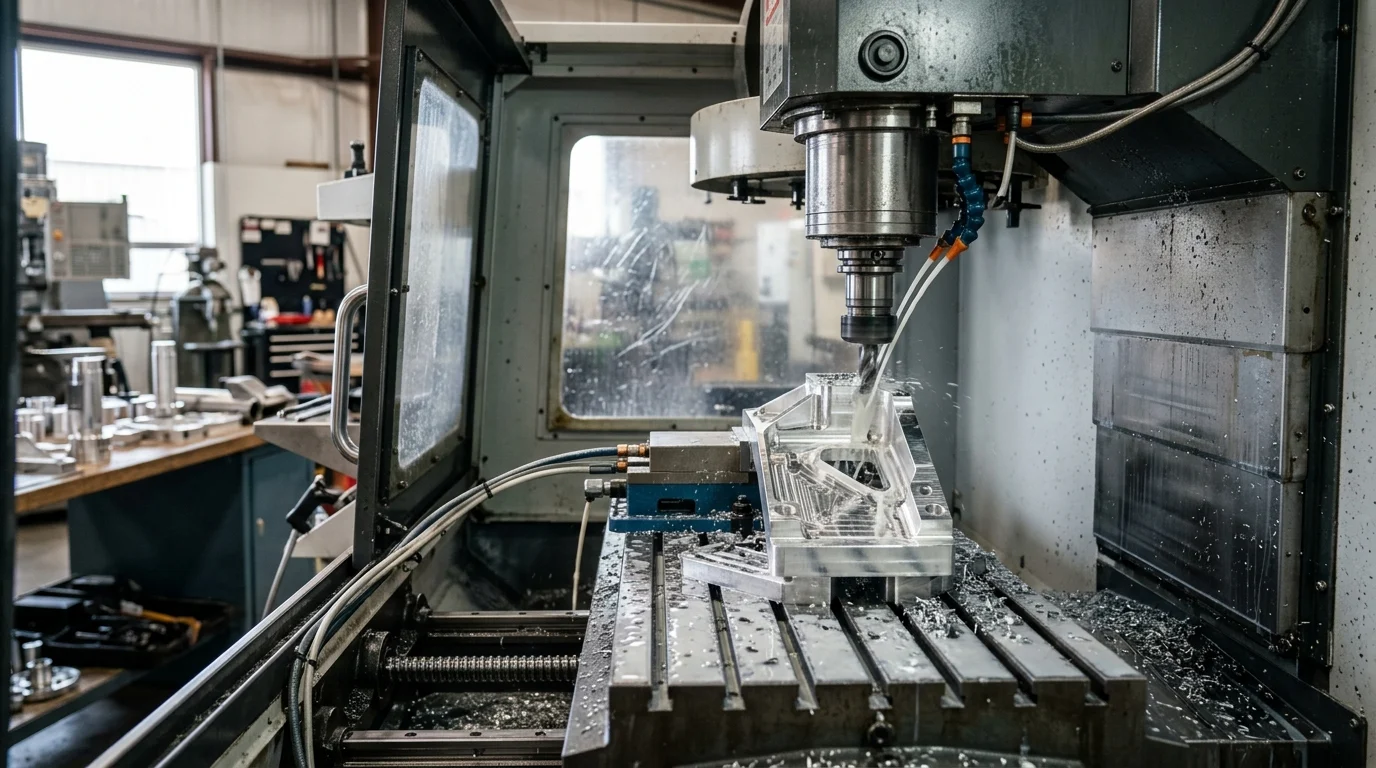
I det moderne produktionslandskab,højpræcisions CNC-maskinerhar gået fra at være et nichekrav til en basisstandard for global konkurrenceevne. For indkøbsteams og engroskøbere handler sourcing-udstyr, der er i stand til at opnå nøjagtighed på mikronniveau, ikke længere kun om at opfylde tekniske specifikationer; det er en strategisk manøvre for at beskytte profitmarginer og øge forsyningskædens pålidelighed.
Når man har tolerancer så små som ±0,001 mm til ±0,005 mm, er fejlmarginen praktisk talt ikke-eksisterende. Investering i højpræcisionsinfrastruktur påvirker direkte en producents evne til at skalere produktionen, samtidig med at strenge internationale kvalitetsstandarder overholdes.
Indvirkning på gennemløb og skrotreduktion
Den operationelle påvirkning af højpræcisions-CNC-maskiner er mest synlig i gennemløbsmålinger og skrotreduktion. Ældre eller lavstivt udstyr lider ofte af termisk forvrængning og vibrationer, hvilket fører til skrotrater, der nemt kan overstige 4% til 6% i komplekse metalbearbejdningsforløb. Ved at opgradere til maskiner, der kan klare mikronniveau, kan faciliteterne reducere defektraterne til under 0,5%.
Derudover eliminerer den overlegne præcision behovet for sekundære efterbehandlingsoperationer, såsom manuel polering eller sekundær slibning. Denne konsolidering af operationer øger den samlede udstyrseffektivitet (OEE) betydeligt og forkorter cyklustider, hvilket giver mulighed forproduktionslinies for at give højere output pr. vagt.
Industrier, der kræver nøjagtighed på mikronniveau
Visse fremstillingssektorer opererer under strenge lovgivningsmæssige og sikkerhedsmæssige rammer, der kræver præcision på mikronniveau. Inden for luftfartsindustrien kræver turbineblade og strukturelle komponenter nøjagtige geometriske tolerancer for at modstå ekstreme aerodynamiske belastninger. Tilsvarende er medicinsk udstyrssektoren afhængig af højpræcisions 5-aksede bearbejdningscentre til at producere ortopædiske implantater og kirurgiske instrumenter, hvor overfladefinish og dimensionsnøjagtighed er afgørende for biokompatibilitet.
Bil- og tunge maskinsektorer kræver også strenge standarder for komponenter som hjulnav, krumtapaksler, svinghjul og hydrauliske ventiler. Til disse applikationer skal Tier 1- og Tier 2-leverandører anvende stive, højhastigheds CNC-dreje- og fræsecentre for at sikre problemfri montering og langvarig mekanisk pålidelighed.
Hvordan købere bør definere tolerancekrav
Indkøbere skal tydeligt skelne mellem forskellige nøjagtighedsmålinger, når de kommunikerer med leverandører. Købere bør definere krav ved hjælp af ISO 230-2-standarder, hvor "positioneringsnøjagtighed" (ofte målrettet 0,004 mm til 0,008 mm) eksplicit adskilles fra "repeterbarhed" (typisk krævet ved 0,002 mm til 0,005 mm).
En almindelig faldgrube ved indkøb af udstyr er at acceptere generaliserede tolerancekrav uden at specificere driftsmiljøet. Købere skal definere deres krav baseret på det materiale, der bearbejdes (f.eks. titanium vs. aluminium), forventede spindelbelastninger og de termiske forhold på fabriksgulvet, og sikre, at leverandøren garanterer disse tolerancer under faktiske produktionsforhold.
Maskindesignfaktorer, der driver nøjagtighed
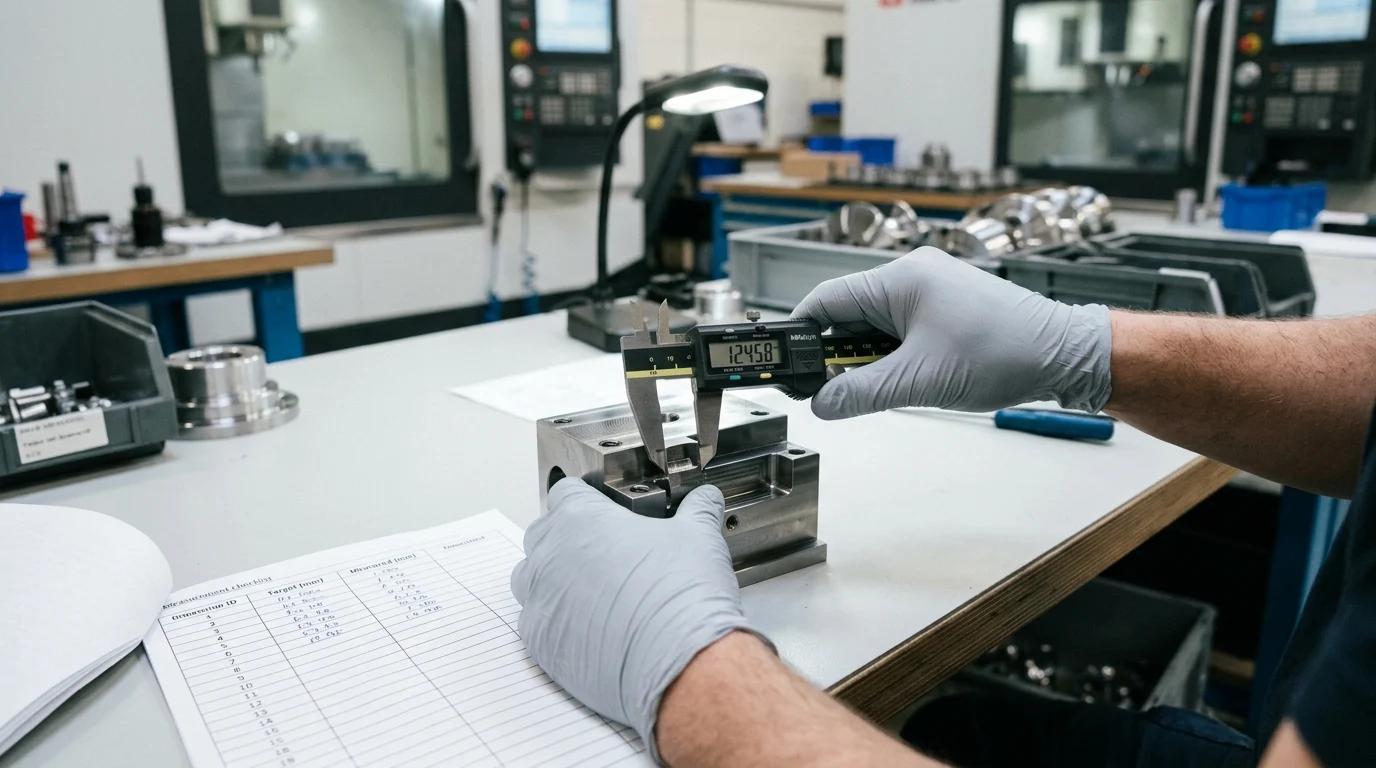
Software- og styresystemer er, selvom de er kritiske, ikke i stand til at kompensere for et svagt mekanisk fundament. Nøjagtighed på mikronniveau dikteres fundamentalt af CNC-maskinens fysiske design, masse og strukturelle integritet. Indkøbsteams skal evaluere udstyrets underliggende arkitektur for at sikre, at det kan opretholde præcision under tunge skærecyklusser over en levetid på flere år.
Stivhed, termisk stabilitet og spindelkvalitet
Stivhed begynder med maskinlejet. Højpræcisionsmaskiner bruger typisk Meehanite støbejern eller polymerbetonbaser af høj kvalitet, som tilbyder enestående vibrationsabsorption og strukturel stabilitet sammenlignet med standard stålsvejsninger. Denne stivhed forhindrer værktøjets udbøjning under operationer med høj tilspænding.
Termisk stabilitet er lige så vigtig. Spindler, der roterer med 12.000 til 24.000 omdr./min., genererer enorm varme, hvilket kan forårsage mikroekspansioner i maskinrammen. Premium CNC-maskiner integrerer avancerede termiske kompensationssystemer, herunder spindelkølere og kølemiddel-gennem-kugleskruedesign, for at opretholde strukturel ligevægt. Spindler af høj kvalitet skal have en kastlængde på mindre end 2 mikron for at garantere overlegen overfladefinish.
Vigtige specifikationer, som indkøbsteams bør sammenligne
Når leverandørtilbud sammenlignes, skal indkøbsteams se ud over basisprisen og analysere specifikke mekaniske og elektriske specifikationer. Valget af lineære føringsskinner (rulle vs. kugle) eller traditionelle kasseskinner dikterer maskinens balance mellem hastighed og kraftig skærekapacitet.
| Specifikationskategori | Standard CNC-kapacitet | Højpræcisions CNC-kapacitet | Indvirkning på produktionen |
|---|---|---|---|
| Positioneringsnøjagtighed | ±0,010 mm | ±0,004 mm | Eliminerer sekundære efterbehandlingsoperationer |
| Gentagelsesnøjagtighed | ±0,008 mm | ±0,002 mm | Sikrer ensartethed fra batch til batch |
| Spindelkast | < 5 mikron | < 2 mikron | Maksimerer værktøjslevetid og overfladefinish |
| Hurtig gennemløbshastighed | 24 m/min | 36 – 48 m/min | Reducerer ikke-skæringstid og øger gennemløbshastigheden |
| Kontrolopløsning | 1 mikron | 0,1 mikron (nanometerkontrol) | Muliggør ultraglat konturering i formfremstilling |
Derudover bør købere sammenligne spindelmotorernes momentkurver og servoaksernes trykkraft. Disse kvantitative målinger giver et klarere billede af, hvordan maskinen vil præstere under belastningen af aggressive metalfjernelseshastigheder.
Hvornår skal man vælge vertikale, horisontale, gantry- eller drejemaskiner
Valg af den rigtige maskinarkitektur afhænger i høj grad af emnets dimensioner, batchstørrelser og nødvendige cyklustider. Vertikale bearbejdningscentre (VMC'er) tilbyder fremragende alsidighed og lavere investeringsomkostninger, hvilket gør dem ideelle til flade dele, formfremstilling oggenerel metalbearbejdningHorisontale bearbejdningscentre (HMC'er) udmærker sig ved produktion i store mængder; deres gravstensmonteringer og overlegne spånafgang gør dem til det foretrukne valg til komplekse støbegods til biler, såsom motorblokke og ventiler.
For massive komponenter med en længde på over 2.000 mm – såsom skotter i luftfart eller tunge jernbanedele –Gantry- eller dobbeltsøjlebearbejdningscentregive den nødvendige strukturelle spændvidde og stivhed. Alternativt, når der arbejdes med cylindriske dele, der kræver samtidig fræsning og drejning, reducerer multitasking-drejecentre eller 5-aksede bearbejdningscentre opstillingstider og minimerer de tolerancestablingsfejl, der opstår ved flytning af dele mellem flere maskiner med ét formål.
Sådan validerer du CNC-nøjagtighed før bestilling
Indkøbsteams kan ikke udelukkende stole på marketingbrochurer for at bekræfte mikronniveau-kapaciteter. Validering af en CNC-maskines nøjagtighed kræver en stringent, datadrevet tilgang før afsendelse. Etablering af en streng Factory Acceptance Test (FAT)-protokol sikrer, at udstyret opfylder alle kontraktlige specifikationer, før den endelige restbetaling frigives.
Inspektionsmetoder, testsnit og acceptkriterier
Guldstandarden for validering af CNC-geometri er laserinterferometertestning, som kortlægger den lineære positionering og pitch/yaw-fejl på tværs af hele aksernes bevægelse. Leverandører bør fremlægge dokumentation, der beviser, at maskinen opfylder ISO- eller JIS-nøjagtighedsstandarder. Derudover er ballbar-testning afgørende for at vurdere samtidig interpolation af flere akser; en cirkularitetsfejl på mindre end 0,005 mm forventes typisk for højpræcisionsmodeller.
Ud over statiske målinger skal købere kræve testsnit. NAS 979 "cirkel-diamant-kvadrat"-testen er en universelt anerkendt benchmark. Det færdige teststykke skal måles på en kalibreret koordinatmålemaskine (CMM) for at verificere, at den dynamiske skæreydelse afspejler den statiske nøjagtighedspåstand.
Sådan vurderer du leverandørernes kapacitet og tilpasning
At vurdere en leverandør går ud over at evaluere en enkelt maskine; det involverer revision af deres tekniske dybde og kvalitetskontrolinfrastruktur. Globale købere bør verificere leverandørens ISO 9001-certificering og anmode om virtuelle eller tredjeparts fabriksrevisioner for at inspicere deres monteringsmiljøer. Højpræcisionsmaskiner skal samles i temperaturkontrollerede faciliteter (typisk opbevaret ved 20°C ± 1°C) for at forhindre termisk udvidelse under skrabe- og justeringsfaserne.
Derudover skal leverandørerne demonstrere evnen til at levere branchespecifikke løsninger. Dette omfatter tilpasning af roterende borde, integration af robotlæsse-/lossesystemer og design af specialiserede hydrauliske armaturer, der er skræddersyet til køberens præcise metalbearbejdningskrav.
Kommercielle vilkår: MOQ, leveringstid, træning og garanti
Kommercielle vilkår for kapitaludstyr af høj værdi kræver omhyggelig forhandling for at mindske køberrisikoen. Mens minimumsordremængden (MOQ) generelt er én enhed, bør købere, der bestiller flere enheder til en hel produktionslinje, forhandle om forskudte leveringsplaner. Leveringstider for højpræcisions-CNC-maskiner varierer typisk fra 60 til 120 dage, hvilket i høj grad afhænger af kompleksiteten af brugerdefineret automatisering og controllerkonfigurationer (f.eks. Fanuc, Siemens eller Heidenhain).
Garanti og træning er ikke-forhandlingsbare elementer. En standard kommerciel garanti bør dække dele og arbejdskraft i 12 til 24 måneder. Da betjening af højpræcisions-, 5-aksede eller multitasking-maskiner kræver specialiserede færdigheder, skal købskontrakten omfatte omfattende træning – ofte 1 til 2 ugers instruktion på stedet, der dækker avanceret programmering, kollisionsforebyggelse og rutinemæssig vedligeholdelse.
Handels-, logistik- og compliance-risici
Grænseoverskridende indkøb af tunge industrimaskiner introducerer et komplekst netværk af logistiske, økonomiske og lovgivningsmæssige udfordringer. En højpræcisions-CNC-maskine er et sart instrument indkapslet i et massivt støbejernshus, der ofte vejer alt fra 5.000 kg til over 30.000 kg. Sikring af dette aktiv fra fabriksgulvet til det endelige installationssted kræver omhyggelig planlægning.
Risici ved emballering, håndtering, kassering og forsendelse
De fysiske sårbarheder under transport er betydelige. Høj luftfugtighed, saltholdig havluft og kraftige mekaniske stød kan kompromittere maskinens elektronik og præcisionsføringer. Udstyr skal være indpakket i vakuumforseglet aluminiumsfolie med industrielle tørremidler for at forhindre oxidation.
Kasser skal opbygges med kraftige, stålforstærkede trækonstruktioner, der overholder ISPM 15-standarderne for international forsendelse. For at sikre ansvarlighed under transport bør indkøbsteams påbyde installation af stødmonitorer og hældningsindikatorer på kasserne. Hvis en container oplever et stød på over 50G, vil disse indikatorer markere potentiel skjult skade på spindellejerne eller lineære skinner, før maskinen overhovedet pakkes ud.
Nødvendig dokumentation og elektrisk overholdelse
Forsinkelser i toldbehandlingen kan medføre betydelige gebyrer for demurrage og forstyrre produktionstidslinjerne. Importører skal sikre, at alle handelsfakturaer, pakkelister og konnossementsbreve er perfekt i overensstemmelse med de harmoniserede systemkoder (HS) for CNC-maskiner. Endnu vigtigere er det, at udstyret skal opfylde regionale lovgivningsmæssige og sikkerhedsmæssige standarder.
For det europæiske marked skal maskiner være forsynet med ægte CE-mærkning, der overholder maskindirektivet (2006/42/EF) og direktivet om elektromagnetisk kompatibilitet (EMC). For Nordamerika er UL- eller CSA-certificering af el-skabet normalt obligatorisk. Købere skal også tydeligt specificere deres anlægs elektriske infrastruktur inden fremstilling – såsom 3-faset 380V/50Hz for Europa og Asien eller 480V/60Hz for USA – for at undgå dyre transformerinstallationer efter levering.
Samlede landede omkostninger, ROI og eftersalgssupport
Beregning af de samlede landede omkostninger (TLC) er afgørende for nøjagtig planlægning af kapitaludgifter. FOB-prisen (Free On Board) på maskinen er kun udgangspunktet. Købere skal redegøre for søfragt (ofte 8 % til 15 % af maskinens pris afhængigt af kravene til flat-rack eller open-top containere), importtold (som kan variere fra 3 % til 25 %), havnehåndteringsgebyrer, tungtransport inden for landets grænser og specialiserede rigningstjenester, der kræves til installation.
En omfattendeROI-analysebør sigte mod en tilbagebetalingsperiode på 18 til 36 måneder, drevet af den øgede gennemløbskapacitet og reducerede skrotrater, der er omtalt tidligere. Endelig skal købere sikre garantier for eftersalgssupport. Partnerskab med leverandører, der har marketing- og salgscentre i udlandet, sikrer adgang til lokaliserede reservedele, hurtig teknisk fejlfinding og minimeret maskinnedetid.
Hvordan indkøbsteams bør vælge en leverandør
At vælge den rigtige leverandør til højpræcisions-CNC-maskiner er en strategisk beslutning, der rækker langt ud over at sikre den laveste indledende købspris. Indkøbsteams skal afveje kapitalinvesteringer mod langsigtet driftssikkerhed, teknisk support og leverandørens dokumenterede resultater inden for levering af metalbearbejdningsløsninger på mikronniveau.
Leverandørudvælgelsesramme for pris, præcision og risiko
For objektivt at kunne sammenligne potentielle produktionspartnere bør indkøbsteams anvende en struktureret leverandørevalueringsramme. Dette minimerer subjektiv bias og sikrer, at alle kritiske risiko- og præstationsfaktorer kvantificeres.
| Evalueringskriterier | Vægt | Nøglemålinger og indikatorer | Minimum acceptabel standard |
|---|---|---|---|
| Teknisk kapacitet | 35% | Spindelkast, positioneringsnøjagtighed, støbejernskvalitet | ISO 230-2-overholdelse, <2 μm kast |
| Kvalitetssikring | 25% | CMM testskæringsverifikation, laserkalibreringsdata | Dokumenteret FAT, ISO 9001-facilitet |
| Samlede ejeromkostninger | 20% | FOB-pris, reservedelsomkostninger, energieffektivitet | Klar TLC-opdeling, standardkomponenter |
| Eftersalg og logistik | 20% | Garantivarighed, lokal service, ISPM 15-pakning | 12 måneders garanti, adgang til service i udlandet |
Ved at anvende denne matrix kan købere filtrere leverandører fra, der tilbyder aggressive priser, men går på kompromis med kritiske komponenter som kugleskruer, servomotorer eller termiske kompensationssystemer – kompromiser, der uundgåeligt fører til forringet nøjagtighed og for tidlig maskinfejl.
Afstemning af sourcingbeslutninger med forretningsmål
I sidste ende skal sourcing-beslutninger være i overensstemmelse med produktionsvirksomhedens overordnede forretningsmål.
Vigtige konklusioner
- Engros sourcing og forsyningskædens implikationer for højpræcisions-CNC
- Specifikationer, overholdelse og kommercielle vilkår, som købere bør validere
- Brugbare anbefalinger til distributører og indkøbsteams
Ofte stillede spørgsmål
Hvilken tolerance skal købere specificere for højpræcisions CNC-maskiner?
Definer både positioneringsnøjagtighed og repeterbarhed separat, ideelt set i henhold til ISO 230-2. For arbejde på mikronniveau skal du sigte mod en positionering på omkring 0,004-0,008 mm og en repeterbarhed på 0,002-0,005 mm under reelle værkstedsforhold.
Hvilke maskinfunktioner påvirker mest nøjagtigheden på mikronniveau?
Prioritér høj stivhed, termisk stabilitet, lavt spindelkast og vibrationsabsorption. Kig efter støbejernsstrukturer, kvalitetsspindler, termisk kompensation og føringsbanedesign, der matcher din skærebelastning.
Hvordan kan OTURN Machinery hjælpe med at matche den rigtige højpræcisions-CNC til mine dele?
OTURN kan anbefale passende drejebænke, bearbejdningscentre, 5-aksede, gantry- eller specialmaskiner baseret på dine materialer, tolerancer, emnestørrelse og produktionsvolumen.
Hvilke brancher har typisk brug for CNC-nøjagtighed på mikronniveau?
Dele til luftfart, medicin, bilindustrien og præcisionsindustrien kræver det ofte. Almindelige eksempler omfatter implantater, turbinedele, hjulnav, krumtapaksler, ventiler og støbeformkomponenter.
Hvordan reducerer en højpræcisions CNC-maskine skrot og omkostninger?
Bedre stivhed og termisk kontrol reducerer dimensionsforskydning, vibrationer og omarbejdning. Det kan reducere skrot dramatisk, reducere sekundær efterbehandling, forkorte cyklustider og forbedre investeringsafkastet.
Opslagstidspunkt: 16. april 2026