


Hvorfor højpræcisionsbearbejdning er vigtig for industrielle købere
Inden for industriel fremstilling er definitionen af "acceptabel tolerance" drastisk blevet indsnævret. Højpræcisionsbearbejdning dikterer nu rutinemæssigt dimensionelle nøjagtigheder fra ±0,001 mm til ±0,005 mm. For B2B-indkøbere er sourcing af komponenter på dette mikronniveau ikke længere en teknisk luksus, men en streng operationel basislinje.
Indkøb af disse yderst præcise dele kræver en indgående forståelse af, hvordan snævre tolerancer påvirker de samlede ejeromkostninger, samlebåndets effektivitet og slutproduktets pålidelighed. Når tolerancerne snævres, nærmer fejlmarginen i forsyningskæden sig nul.
Indvirkning på delens ydeevne og tolerancer
Den matematiske korrelation mellem deltolerance og mekanisk ydeevne er absolut. Når komponenter bearbejdes med en nøjagtighed på mikronniveau, falder friktionskoefficienterne i de modstående dele betydeligt, hvilket reducerer termisk nedbrydning og mekanisk slid. I væskedynamiske applikationer, såsom højtrykshydrauliske ventiler, forhindrer en geometrisk tolerance på 2 mikron mikronlækager, der ellers kunne føre til katastrofale systemfejl.
Derudover minimerer præcisionsbearbejdning variationer i samlingen, hvilket effektivt eliminerer behovet for manuel pasformning eller manuel montering på produktionslinjen. Denne præcisionsdrevne udskiftelighed kan accelerere gennemløbshastigheden med op til 25 % og forlænge den gennemsnitlige tid mellem fejl (MTBF) for den endelige mekaniske samling med 30 % til 40 %.
Industrier, der kræver nøjagtighed på mikronniveau
Mens mange sektorer drager fordel af avanceret CNC-bearbejdning, er visse industrier strukturelt afhængige af nøjagtighed på mikronniveau for at opfylde lovgivningsmæssige og sikkerhedsstandarder. Luftfartsproducenter kræver turbineblade og strukturelle komponenter, der er i stand til at modstå ekstrem termisk og kinetisk belastning uden deformation. Medicinsk udstyrssektoren kræver fejlfri overfladebehandling og præcise dimensioner til ortopædiske implantater og kirurgisk robotteknologi.
Tilsvarende er bilindustrien i høj grad afhængig af præcisionsdrejecentre til krumtapaksler, hjulnav og brændstofindsprøjtningssystemer for at sikre maksimal drivlinjeeffektivitet og overholdelse af emissionsstandarder.
| Industri | Typisk komponent | Tolerancekrav | Fælles materiale |
|---|---|---|---|
| Luftfart | Turbineblade, aktuatorer | ±0,002 mm til ±0,005 mm | Titanium, Inconel |
| Medicinsk | Implantater, kirurgiske instrumenter | ±0,001 mm til ±0,003 mm | 316L rustfrit stål, koboltkrom |
| Bilindustrien | Krumtapaksler, brændstofindsprøjtningsdyser | ±0,005 mm til ±0,010 mm | Smedet stål, aluminiumslegeringer |
| Energi | Ventilhuse, rotorer | ±0,005 mm til ±0,015 mm | Duplex rustfrit stål |
Maskin-, proces- og metrologiske faktorer
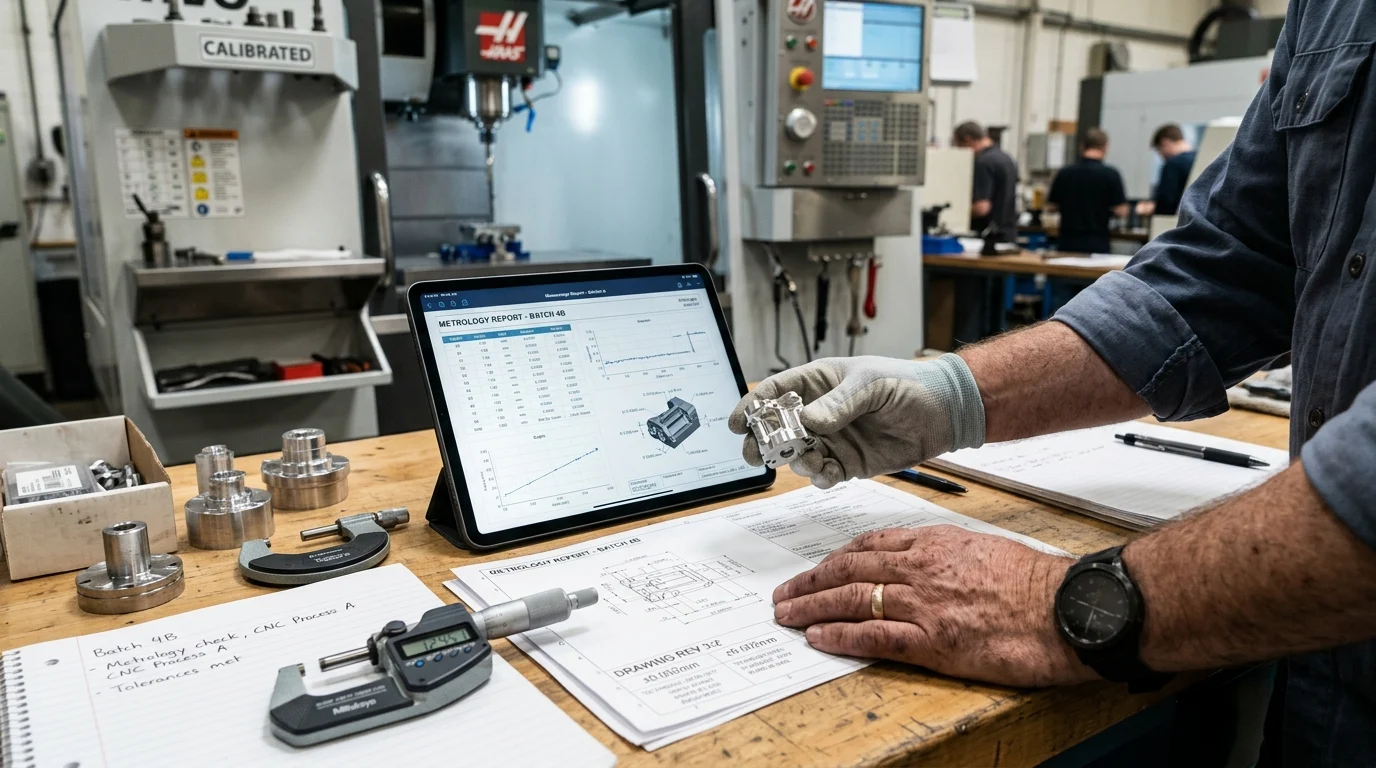
At opnå kontinuerlig nøjagtighed på mikronniveau kræver et sofistikeret økosystem af avancerede maskiner, optimerede skæreprocesser og stringent metrologi. Industrielle købere skal se ud over grundlæggende maskinspecifikationer og evaluere den underliggende arkitektur af en leverandørs udstyr.
CNC-maskiner af høj kvalitet er defineret ved dereshøj stivhed, overlegen vibrationsabsorption og kompakte layouts. Disse grundlæggende elementer er afgørende for at stabilisere skæremiljøet under fjernelse af tunge materialer eller højhastigheds-finishoperationer.
CNC-maskinekonfigurationer til præcisionsbearbejdning
CNC-maskinens konfiguration dikterer direkte den opnåelige geometriske tolerance. Mens 3-aksede vertikale bearbejdningscentre er velegnede til enklere geometrier, kræver komplekse komponenter ofte 5-aksede bearbejdningscentre eller specialiserede portalboremaskiner. Ved at bruge5-akset teknologi, producenter kan bearbejde en del på flere sider i en enkelt opsætning.
Ved at reducere antallet af opsætninger fra tre til én elimineres stablingsfejl, hvilket forbedrer den samlede positionsnøjagtighed med op til 60 %. Desuden muliggør horisontale bearbejdningscentre udstyret med automatiske palleskiftere kontinuerlig produktion uden at ofre den strenge justering, der kræves forpræcisionsfremstilling af svinghjul, ventiler eller forme.
Termisk stabilitet, spindelydelse og skinnedesign
Miljømæssig og mekanisk termodynamik spiller en enorm rolle i højpræcisionsbearbejdning. Spindelydelse er altafgørende; spindler, der opererer mellem 12.000 og 24.000 o/min, skal opretholde et kast på mindre end 2 mikron for at forhindre værktøjsudbøjning og vibrationer. Høje hastigheder genererer dog varme, hvilket forårsager termisk udvidelse i maskinstøbningen.
Premium-leverandører anvender aktive termiske kompensationssystemer, der cirkulerer kølevæske gennem spindlen og kugleskruerne for at holde temperaturerne inden for et strengt vindue på ±0,5 °C. Derudover bestemmer valget mellem lineære føringer til højhastighedsbevægelse og kasseføringer til kraftig skærestivhed, hvor godt maskinen absorberer vibrationer under aggressiv materialefjerning.
Sådan evaluerer du repeterbarhed og nøjagtighed
Evaluering af en leverandørs tekniske kapacitet kræver skelnen mellem opløsning, repeterbarhed og nøjagtighed. Indkøbsteams bør anmode om maskinkalibreringsoptegnelser baseret på internationalt anerkendte standarder som ISO 230-2.
Et bearbejdningscenter i topklasse bør demonstrere en positioneringsnøjagtighed på ±0,003 mm og en repeterbarhed på ±0,002 mm på tværs af hele bevægelsesvejen. Leverandører, der er dedikeret til høj præcision, anvender ofte laserinterferometre og ballbar-testning til at kalibrere deres maskinakser, hvilket sikrer, at den volumetriske nøjagtighed forbliver ensartet, selv efter tusindvis af driftstimer.
Hvordan indkøbsteams bør finde leverandører til præcisionsbearbejdning
At identificere og indgå kontrakt med en partner inden for højpræcisionsbearbejdning er fundamentalt anderledes end at indkøbe standardhardware. Indkøbsteams skal navigere i en kompleks matrix af tekniske kapaciteter, kvalitetsstyringssystemer og logistik i forsyningskæden.
En strategisk tilgang sikrer, at den valgte leverandør fungerer som enpålidelig udvidelseaf køberens eget produktionsøkosystem, der er i stand til at levere ensartet kvalitet, samtidig med at der styres lavere investeringsomkostninger for udstyr og et accelereret investeringsafkast (ROI).
Kriterier for leverandørkvalifikation
Kvalificeringsprocessen skal begynde med strenge kvalitetssystemrevisioner. Certificeringer som ISO 9001:2015 er obligatoriske basislinjer, men sektorspecifikke certificeringer som AS9100 for luftfart eller ISO 13485 for medicinsk udstyr indikerer en moden kvalitetskultur.
Ud over papirarbejdet bør købere vurdere den gennemsnitlige alder og vedligeholdelsesplanen for leverandørens maskinpark. CNC-maskiner ældre end 5 til 7 år har ofte svært ved at holde tolerancer snævrere end 5 mikron uden omfattende mekaniske ombygninger. Derfor er det en kritisk risikoreducerende strategi at samarbejde med leverandører, der har en moderne flåde af drejecentre og bearbejdningscentre.
MOQ, leveringstid, tilpasning og acceptstandarder
Indkøbsdynamikken i højpræcisionsbearbejdning kendetegnes ofte af omvendte forhold mellem volumen og leveringstid. På grund af den omfattende programmering, specialfremstillede fiksturering og måleopsætning, der kræves, kan minimumsbestillingsmængder (MOQ'er) for meget komplekse dele variere fra 50 til 500 enheder, mens de indledende leveringstider kan strække sig fra 8 til 12 uger.
Købere skal forhandle klare acceptstandarder på forhånd og fastsætte mål for Process Capability Index (Cpk). Et Cpk-krav på over 1,33 (eller 1,67 for sikkerhedskritiske komponenter) sikrer, at leverandørens fremstillingsproces er statistisk stabil og i stand til at producere dele inden for det specificerede toleranceområde med minimale defekter.
Sammenligning af leverandører efter maskinportefølje og kapacitet
En omfattende leverandørevaluering skal sammenligne dybden og bredden af deres maskinportefølje. At stole på en leverandør med et begrænset udvalg af udstyr fører ofte til produktionsflaskehalse eller risici ved underleverandører. Ideelle partnere tilbyder en bred konfiguration af vertikale, horisontale, dobbeltsøjlede og 5-aksede bearbejdningscentre, sammen med specialmaskiner til specifikke metalbearbejdningsløsninger.
| Sourcing-niveau | Kompetenceprofil | Typisk tolerance | Ideel applikationsprofil |
|---|---|---|---|
| Niveau 1 (Strategisk Partner) | 5-akset, CMM-laboratorium, termisk kontrol | < ±0,003 mm | Luftfart, komplekse medicinske implantater |
| Niveau 2 (Avanceret jobshop) | 3/4-akset CNC, grundlæggende måleteknik | ±0,010 mm til ±0,025 mm | Bileftermarked, Industrielle ventiler |
| Niveau 3 (Varebearbejdning) | Standard CNC-drejebænke/fræsere | > ±0,050 mm | Generelt hardware, beslag, kabinetter |
Kvalitetssikring, overholdelse, emballage og logistikkontroller
Den indsats, der bruges på at opnå nøjagtighed på mikronniveau på CNC-maskinen, er fuldstændig spildt, hvis emnet kompromitteres under inspektion, håndtering eller transport.
Robuste kvalitetssikringsprotokoller, streng dokumentation for overholdelse af regler og specialiseret eksportemballage er ufravigelige elementer i den højpræcisionsforsyningskæde, der sikrer, at de tolerancer, der opnås på fabriksgulvet, overlever den globale logistik.
Inspektionsplaner og målerapporter
Højpræcisionsbearbejdning kræver lige så præcise måleteknikker. Leverandører skal anvende koordinatmålemaskiner (CMM) med volumetrisk nøjagtighed på submikron for at validere komplekse geometrier. Indkøbsteams bør kræve en omfattende førsteartikelinspektionsrapport (FAI), såsom AS9102-formatet, der anvendes inden for luftfart, før de godkender fuld produktion.
For igangværende produktionsbatcher skal inspektionsplanerne være statistisk forsvarlige. Afhængigt af delens kritiske karakter kan inspektionsfrekvenserne variere fra en 100% kontrol af kritiske dimensioner til en acceptabel kvalitetsgrænse (AQL) på 0,65 for mindre følsomme funktioner, hvilket sikrer, at enhver afvigelse opdages, før batchen afsendes.
Eksportemballage og beskyttelse af dele
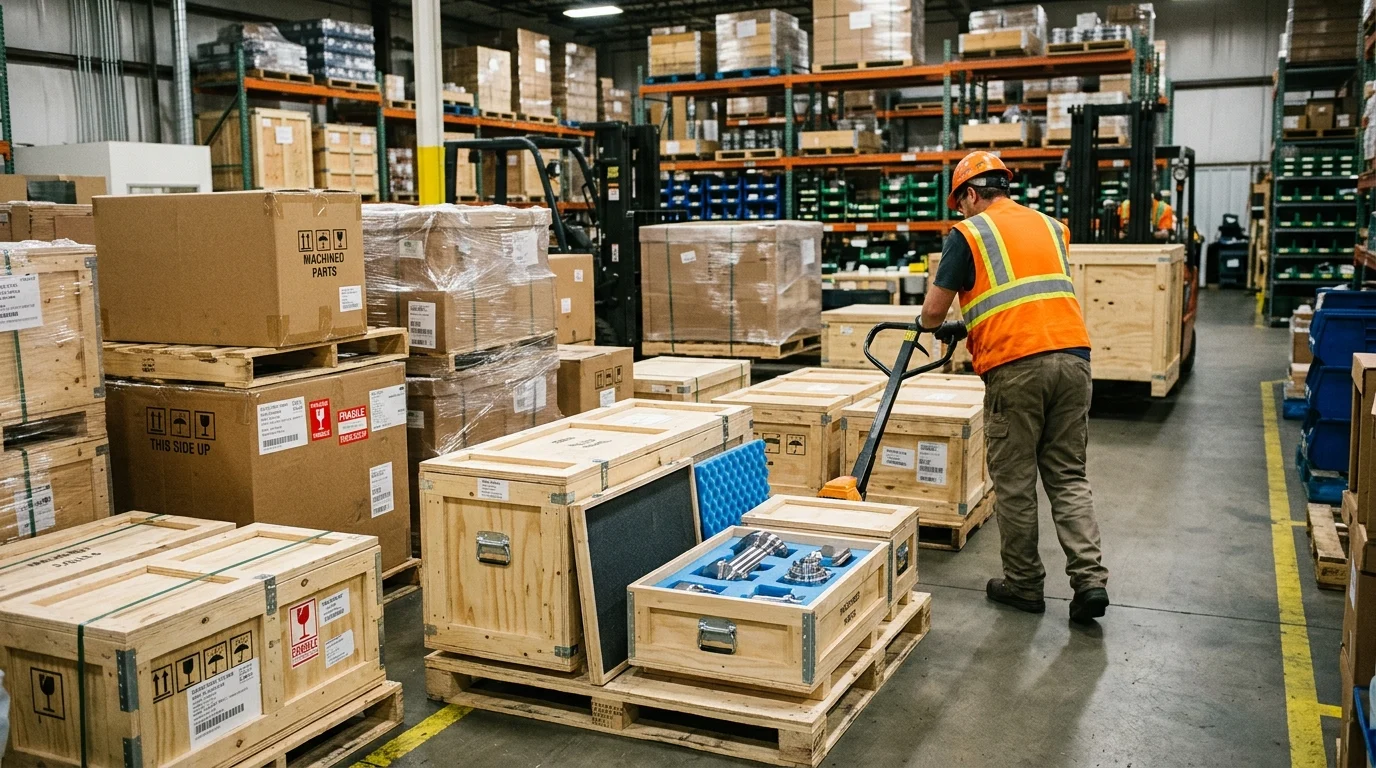
Overflader på mikronniveau og barberbladstynde kanter er meget modtagelige for oxidation og mekanisk stød. Standard bulkemballage er fuldstændig utilstrækkelig. Eksportemballage til præcisionsbearbejdede dele skal indeholde poser med flygtig korrosionsinhibitor (VCI) eller specialiserede rustbeskyttelsesolier for at forhindre oxidation under maritim transport.
Derudover bør dele isoleres ved hjælp af specialfremstillede termoformede plastbakker eller skumindsatser med høj densitet for at forhindre mikrokollisioner. I ekstreme tilfælde, såsom ultrapræcisionsoptiske monteringer, kan logistikkontrakter endda kræve temperaturkontrollerede forsendelsescontainere for at opretholde transporttemperaturer mellem 15 °C og 25 °C, hvilket forhindrer termisk udvidelse eller sammentrækning.
Overholdelses- og dokumentationskrav
Global handel med præcisionskomponenter kræver udtømmende dokumentation for at tilfredsstille både toldmyndigheder og branchemyndigheder. Materialetestrapporter (MTR'er) er obligatoriske for at verificere den kemiske sammensætning og de mekaniske egenskaber af de rå legeringer, før bearbejdningen påbegyndes.
Afhængigt af destinationsmarkedet kræves overholdelse af direktiver som RoHS (Restriction of Hazardous Substances) og REACH for elektronik og forbrugerrettede samlinger. Derudover er fuldstændig sporbarhed af partiet – sporing af komponenten fra råmaterialets varmeparti til den specifikke CNC-maskine og operatør – afgørende for at isolere potentielle defekter og styre ansvar i industrier med høj risiko.
Beslutningsramme for valg af en partner til højpræcisionsbearbejdning
At vælge den rigtige produktionspartner eller direkte fabrik er en afgørende beslutning, der påvirker den langsigtede driftsstabilitet. Indkøbsdirektører har brug for en struktureret beslutningsramme, der går ud over grundlæggende enhedsprissammenligninger og i stedet fokuserer på samlet værdi, risikoreduktion og løbende teknisk support.
Trin-for-trin leverandørevalueringsproces
En effektiv leverandørevaluering følger en streng, trin-for-trin metode. Fase et involverer en fortrolighedsaftale (NDA) efterfulgt af en gennemgang af tekniske tegninger for at vurdere leverandørens feedback på Design for Manufacturability (DFM).
Fase to er matchning af kapacitetsmatricen, der sikrer, at leverandøren besidderspecifikke portalboremaskinereller drejecentre kræves. Fase tre kræver en betalt prøvekørsel – typisk 10 til 20 stykker – for empirisk at verificere leverandørens Cpk- og overfladefinishkrav. Endelig er fase fire en revision på stedet eller virtuel, med et stærkt fokus på deres temperaturstyringsinfrastruktur, værktøjsstyringssystemer og kalibreringsstatus for deres metrologilaboratorium.
Balancering af pris, præcision, kapacitet og vedligeholdelsessupport
Det endelige mål med indkøbsrammen er at balancere pris, præcision, kapacitet og livscyklussupport. At jagte den absolut laveste enhedspris er en falsk økonomi inden for højpræcisionsbearbejdning; en reduktion på 15 % i indkøbsprisen ophæves øjeblikkeligt, hvis defektraten overstiger 2 %, hvilket fører til dyre produktionsstop eller katastrofale fejl i felten.
Købere skal evaluere de samlede ejeromkostninger (TCO). Et partnerskab med en integreret løsningsudbyder – en der tilbyder komplet support fra indledende sourcing til løbende logistik – sikrer, at vedligeholdelse, værktøjsoptimering og kapacitetsskalering styres proaktivt. Denne holistiske tilgang garanterer, at forsyningskæden forbliver robust, effektiv og i stand til at overholde tolerancer på mikronniveau år efter år.
Vigtige konklusioner
- Engrosindkøb og forsyningskædeimplikationer for højpræcisionsbearbejdning
- Specifikationer, overholdelse og kommercielle vilkår, som købere bør validere
- Brugbare anbefalinger til distributører og indkøbsteams
Ofte stillede spørgsmål
Hvilke maskinfunktioner er vigtigst for nøjagtighed på mikronniveau?
Prioriter høj stivhed, vibrationsabsorption, termisk stabilitet og lavt spindelkast. På OTURN-maskiner hjælper disse funktioner med at opretholde repeterbar nøjagtighed under højhastigheds-sletbearbejdning og kraftig skæring.
Hvornår skal jeg vælge et 5-akset bearbejdningscenter til præcisionsdele?
Vælg 5-akset, når dele kræver flere flader, komplekse vinkler eller færre opsætninger. Bearbejdning med én opsætning reducerer stablingsfejl og er ideel til luftfart, medicin, forme og komplekse bilkomponenter.
Hvordan vurderer jeg CNC-nøjagtighed ud over brochurespecifikationerne?
Spørg efter detaljer om repeterbarhed, positioneringsnøjagtighed, spindelkast, termisk kompensation og inspektionsrapporter. Bekræft også, hvordan leverandøren styrer værkstedstemperaturen og verificerer dele under produktionen.
Hvilke brancher drager størst fordel af højpræcisionsbearbejdning?
Luftfart, medicin, bilindustri og energisektoren drager størst fordel. Typiske dele omfatter turbinekomponenter, implantater, krumtapaksler, hjulnav, ventiler og rotorer, hvor snævre tolerancer forbedrer ydeevne og pålidelighed.
Kan OTURN hjælpe med præcisionsmaskiner til specifikke dele som ventiler eller krumtapaksler?
Ja. OTURN tilbyder CNC-drejebænke, drejecentre, bearbejdningscentre, 5-aksede maskiner og specialløsninger til ventiler, svinghjul, hjulnav, krumtapaksler, forme, dele til luftfart og medicinske produkter.
Opslagstidspunkt: 17. april 2026