


Aksler med hjul på begge sider af undervognen (rammen) kaldes samlet set bilaksler, og aksler med drivkraft kaldes generelt aksler. Hovedforskellen mellem de to er, om der er et drev midt på akslen (akselen). I denne artikel kaldes bilakslen med drivenheden bilakslen, og køretøjet uden drev kaldes bilakslen for at vise forskellen.
Med den stigende efterspørgsel efter logistik og transport bliver bilakslers, især trailere og sættevogne, overlegenhed inden for professionel transport og specialoperationer mere og mere tydelig, og markedsefterspørgslen er steget betydeligt.
Denne teknologi analyserer akslens bearbejdningsprocessen og håber at kunne hjælpe kunderne med at vælge en mere passende CNC-maskine.
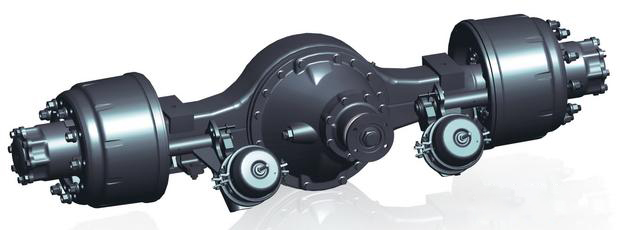
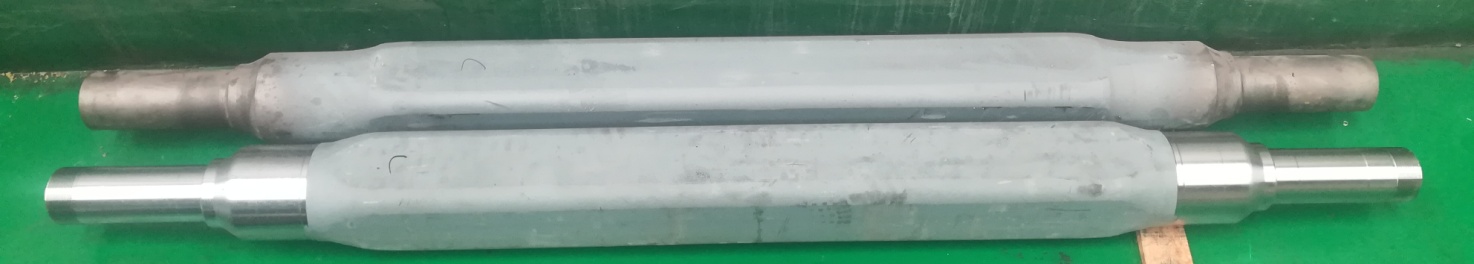
Den nye produktionsproces for bilens samlede aksel:
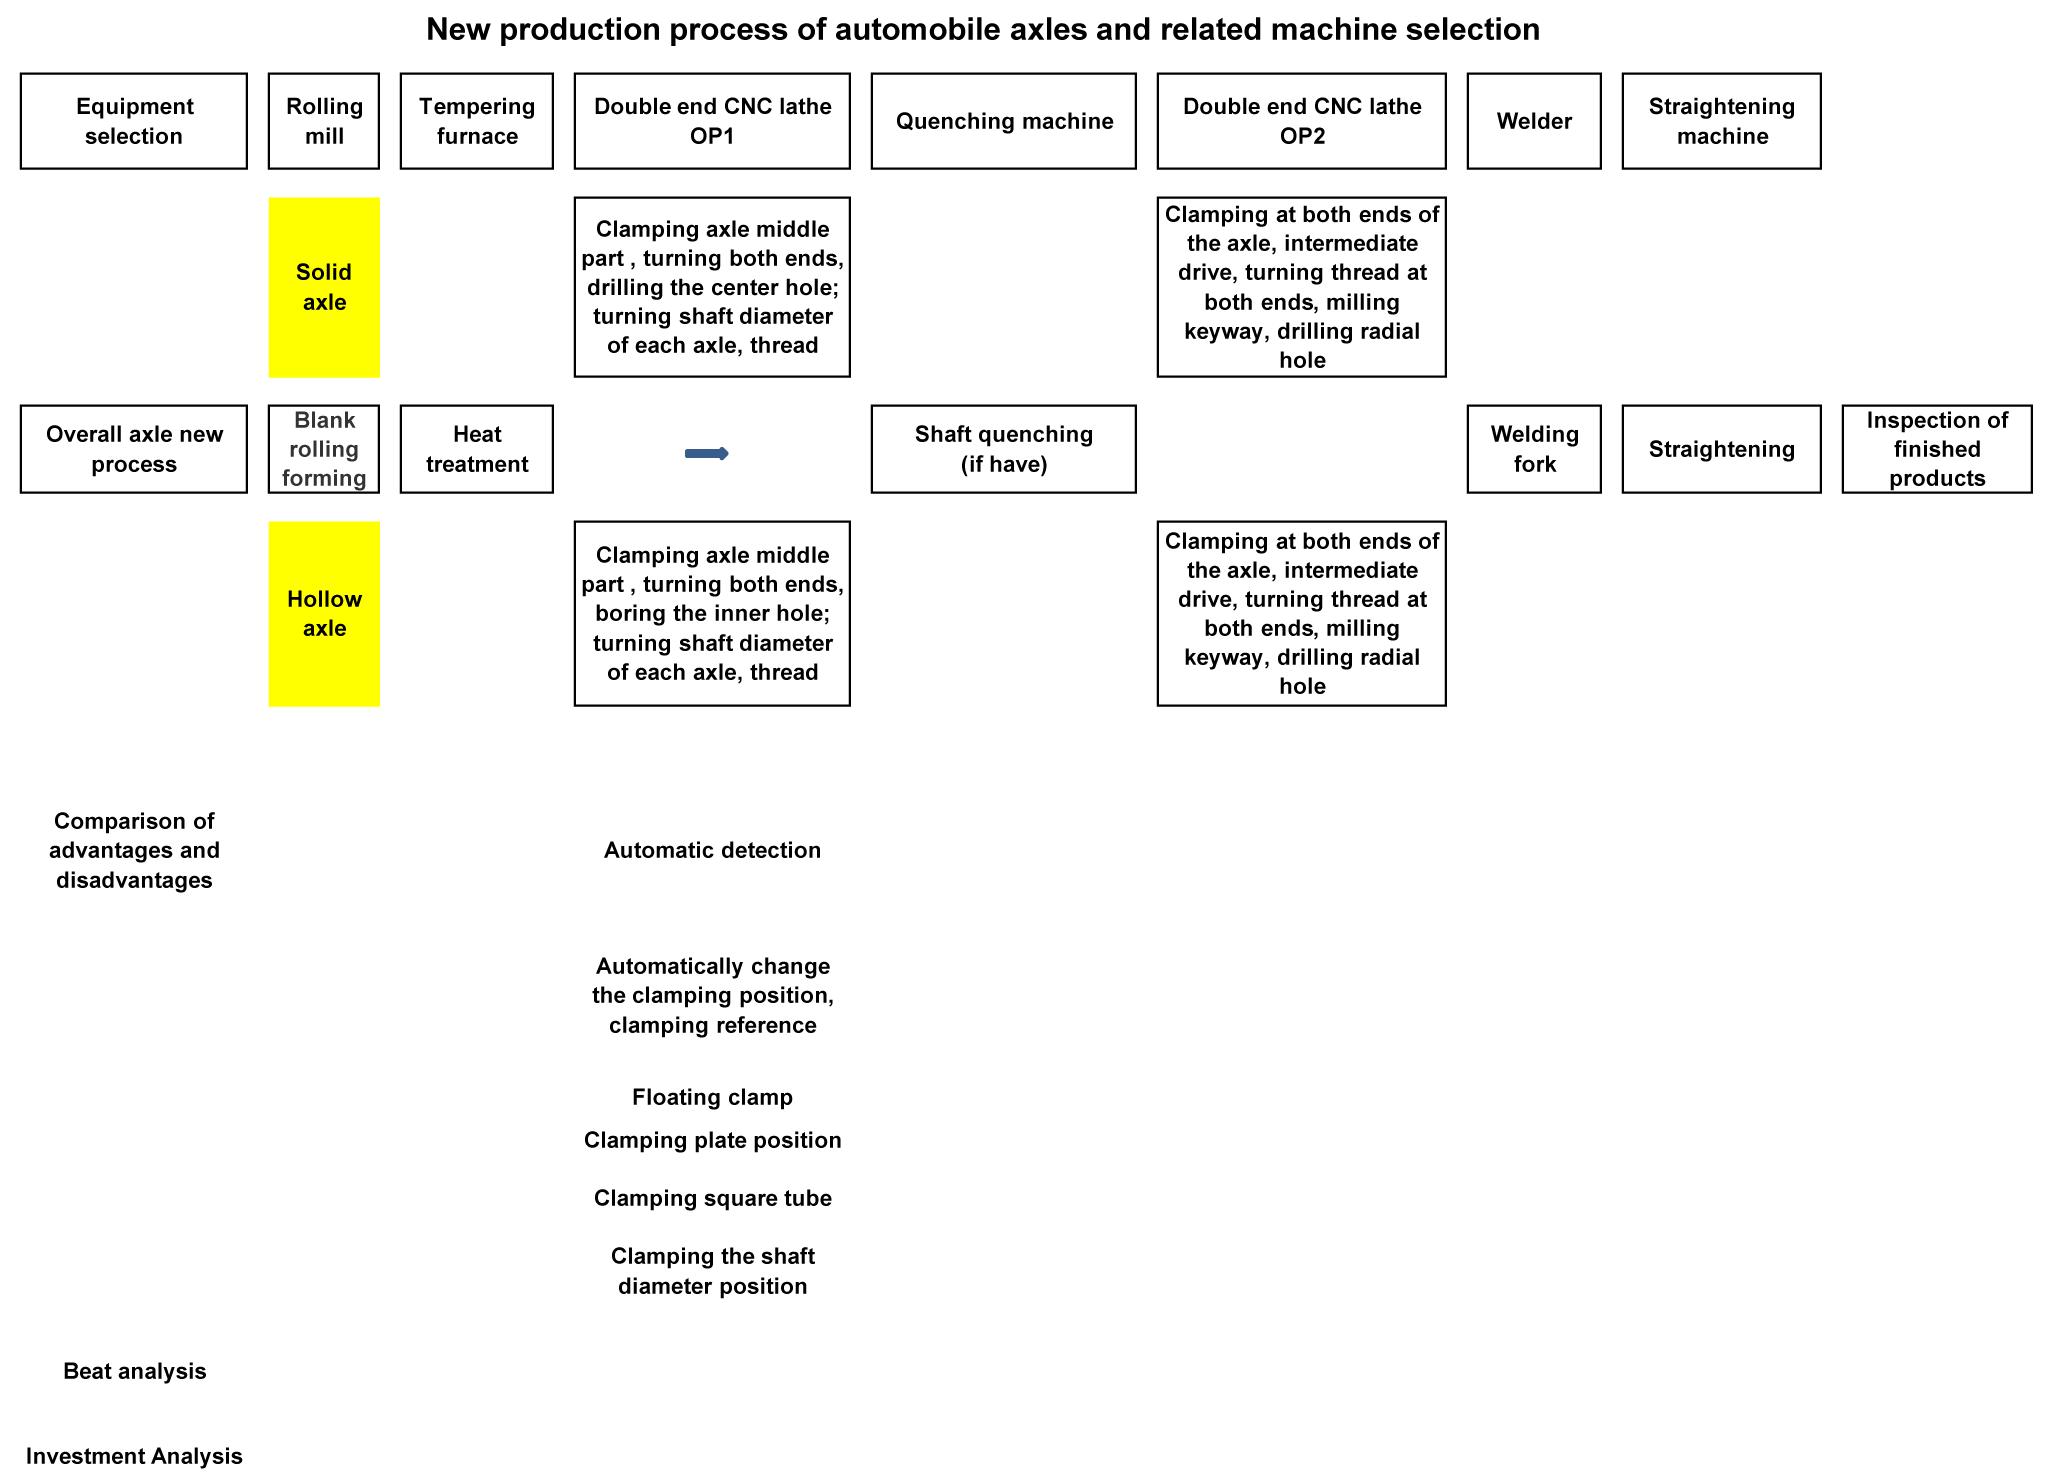
Fra den nye produktionsproces kan fræsemaskinen, der anvendes til bearbejdning (massiv aksel) eller dobbeltsidet boremaskine (hul aksel) plus CNC-drejebænk, traditionel OP1-fræsning, OP2, OP3 drejesekvens og endda OP5 boring og fræsning, erstattes af den dobbeltsidede CNC-drejebænk OP1.
For massive aksler, hvor akseldiameteren ikke kræver hærdning, kan alt bearbejdningsindholdet udføres i én opsætning, inklusive fræsning af noter og boring af radiale huller. For hule aksler, hvor akseldiameteren ikke kræver hærdning, kan den automatiske konverteringsfastspændingsstandard realiseres i maskinværktøjet, og bearbejdningsindholdet kan udføres af én maskinværktøj.
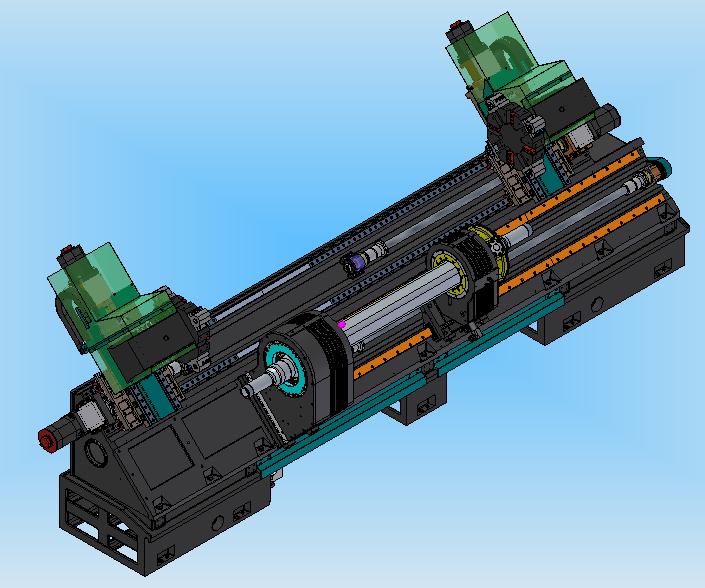
Valg af special-CNC-drejebænke med dobbeltaksel til bearbejdning af akslerne forkorter bearbejdningsruten betydeligt, og typen og mængden af valgte maskinværktøjer vil også blive reduceret.
Fordelen og funktionen ved den nye procesudvælgelsesmaskine:
1) Koncentrering af processen, reduktion af emnets fastspændingstid, reduktion af hjælpebehandlingstiden, brug af samtidig behandlingsteknologi i begge ender, hvilket forbedrer produktionseffektiviteten betydeligt.
2) Engangsfastspænding, samtidig bearbejdning i begge ender forbedrer akslens bearbejdningsnøjagtighed og koaksialitet.
3) Forkort produktionsprocessen, reducer omsætningen af dele på produktionsstedet, forbedrer effektiviteten af brugen af stedet og bidrager til at forbedre organiseringen og styringen af produktionen.
4) På grund af brugen af højeffektivt behandlingsudstyr kan det udstyres med laste- og losningsenheder og lagerenheder for at opnå fuldautomatisk produktion og reducere lønomkostningerne.
5) Emnet er fastspændt i mellempositionen, fastspændingen er pålidelig, og det nødvendige drejningsmoment til skæring af maskinværktøjet er tilstrækkeligt, og en stor mængde drejning kan udføres.
6) Maskinværktøjet kan udstyres med en automatisk detektionsenhed, især til den hule aksel, som kan sikre ensartet tykkelse af akslen efter bearbejdning.
7) For hule aksler, når de indvendige huller i begge ender af OP1-sekvenseringsenheden er færdige, vil den traditionelle kunde bruge den ene ende til at hæve klemmen og den anden ende til at bruge pinoldokken til at stramme emnet til drejning, men størrelsen på det indvendige hul er anderledes. For det mindre indvendige hul er tilspændingsstivheden utilstrækkelig, det øverste tilspændingsmoment er utilstrækkeligt, og effektiv skæring kan ikke udføres.
For den nye dobbeltsidede drejebænk, den hule aksel, skifter maskinen automatisk fastspændingstilstanden, når de indvendige huller i begge ender af køretøjet er færdige: de to ender bruges til at stramme emnet, og det midterste drev bevæger emnet for at overføre drejningsmoment.
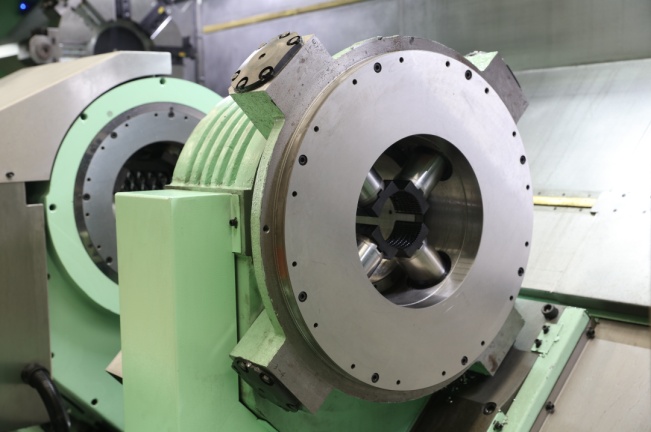
8) Topstykket med indbygget hydraulisk fastspænding kan bevæges i maskinens Z-retning. Kunden kan fastholde positionen i det midterste firkantrør (rundrør), bundpladepositionen og akseldiameterpositionen på akslen efter behov.
Konklusion:
I lyset af ovenstående situation har brugen af dobbelt-ende CNC-drejebænke til bearbejdning af bilaksler betydelige fordele i forhold til traditionelle processer. Det er en avanceret fremstillingsteknologi, der kan erstatte traditionelle værktøjsmaskiner med hensyn til produktionsproces og maskinstruktur.
Opslagstidspunkt: 15. marts 2021