


Indledning:
At vælge det rigtige CNC-udstyr er en kritisk beslutning, der direkte påvirker en fabriks gennemløb, præcision og langsigtede investeringsafkast (ROI). Vertikale bearbejdningscentre (VMC) og horisontale bearbejdningscentre (HMC) repræsenterer de to primære konfigurationer inden for moderne metalbearbejdning, der hver især tilbyder forskellige fordele afhængigt af emnegeometri og produktionsvolumen.
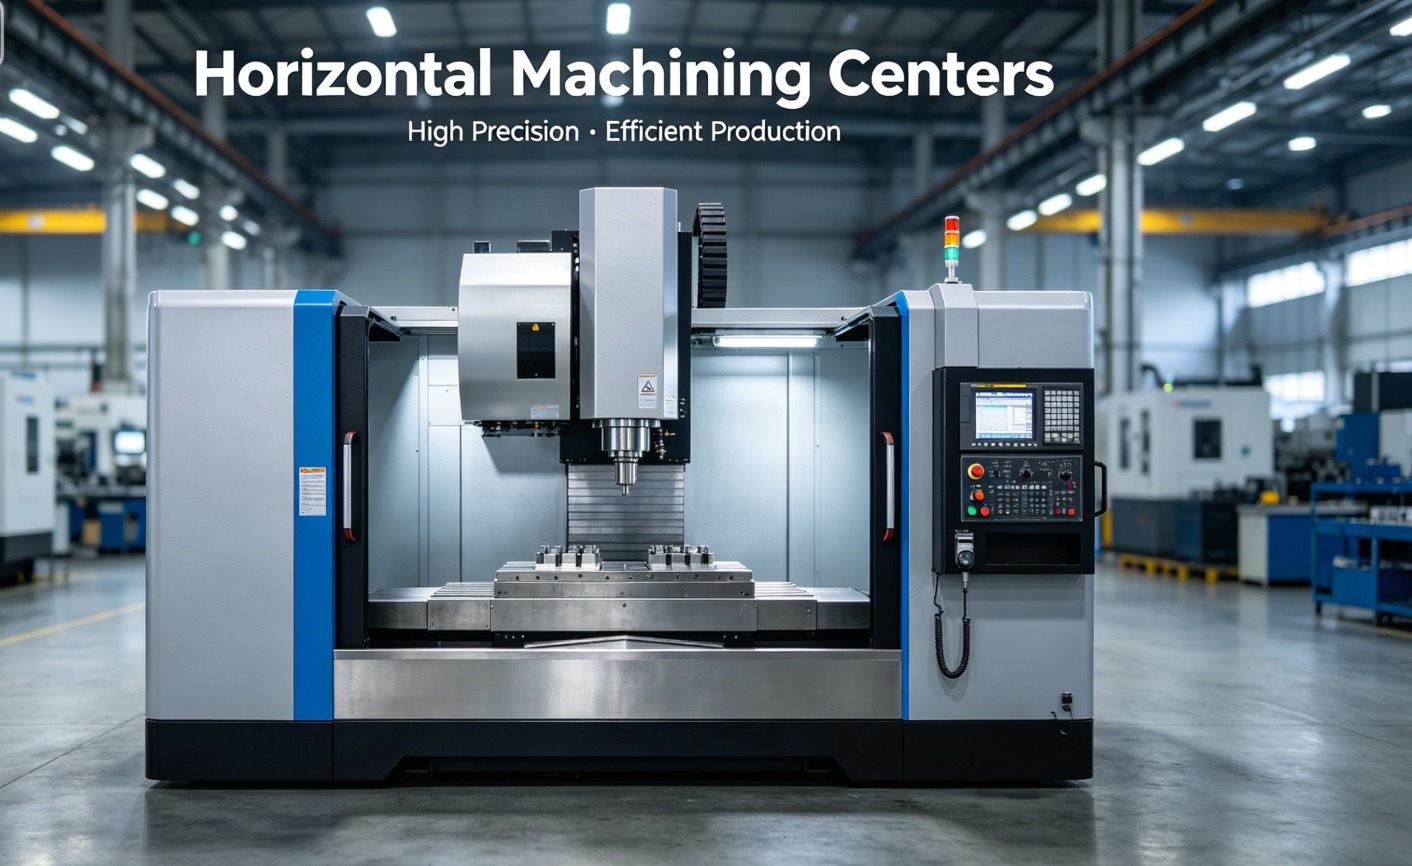
Strukturelle grundprincipper for vertikale og horisontale bearbejdningscentre
Den primære forskel mellem vertikale og horisontale bearbejdningscentre ligger i spindelens orientering og den måde, skæreværktøjet griber ind i emnet.vertikalt bearbejdningscenterhar en lodret orienteret spindel, hvor skæreværktøjet bevæger sig op og ned langs Z-aksen, hvilket gør den ideel til flade dele, der kræver bearbejdning på en enkelt side.
Omvendt, enhorisontalt bearbejdningscenteranvender en vandret spindelorientering. Denne konfiguration inkorporerer ofte et roterende bord eller en palleskifter, der giver maskinen adgang til flere sider af et emne i en enkelt opsætning. I henhold til branchestandarder defineret afISO 230-1:2012, er den geometriske nøjagtighed af disse maskinakser fundamental for at opnå højpræcisionstolerancer i komplekse luftfarts- og bilkomponenter.
Chipstyring og driftseffektivitet
Effektiv spånafgang er en afgørende faktor for at opretholde overfladekvalitet og værktøjslevetid. I et vertikalt bearbejdningscenter ophobes spåner ofte på emnets overflade eller i dybe lommer, hvilket kræver højtrykskølevæske eller manuel indgriben for at fjerne dem. Dette kan føre til "genskæring" af spåner, hvilket fremskynder værktøjsslid.
Horisontale bearbejdningscentre udmærker sig på dette område, fordi tyngdekraften naturligt trækker spåner væk fra skærezonen og ind i spåntransportøren. Denne "tyngdekraftsassisterede" spånfjerning gørCNC horisontalt bearbejdningscenteret overlegent valg til produktion i store mængder, hvor nedetid til manuel rengøring skal minimeres. Højeffektive produktionslinjer foretrækker ofte horisontale konfigurationer for at sikre kontinuerlig drift uden termisk deformation forårsaget af spånopbygning.
Sammenlignende analyse: VMC vs. HMC nøglespecifikationer
Når du vurderer hvilket bearbejdningscenter der passer til din fabrik, er det vigtigt at sammenligne tekniske parametre som spindelhastighed, moment og fodaftryk.
| Funktion | Vertikalt bearbejdningscenter (VMC) | Horisontalt bearbejdningscenter (HMC) |
|---|---|---|
| Spindelorientering | Lodret (Z-akse) | Vandret (Y-akse/B-akse) |
| Bedst til | Flade dele, plader, enkeltsidet arbejde | Tunge dele, 4-akset arbejde, flersidede dele |
| Spånudsugning | Udfordrende (kræver kølevæske) | Fremragende (tyngdekraftsassisteret) |
| Startpris | Lavere (Overkommeligt indgangspunkt) | Højere (betydelig kapitalinvestering) |
| Gulvplads | Mindre fodaftryk | Større fodaftryk (på grund af palleskiftere) |
Delkompleksitet og multiaksefunktioner
Geometrien af dine komponenter bør diktere dit valg af vertikale og horisontale bearbejdningscentre. VMC'er er industristandarden for treakset fræsning af dele som matricer, forme og beslag. For komplekse dele, der kræver bearbejdning på fire eller flere sider, er en horisontal opsætning dog betydeligt mere produktiv.
Mange avancerede5-aksede CNC-bearbejdningscentrebygge bro mellem disse to, men traditionelle HMC'er inkluderer ofte et integreret 4.-akset rotationsbord. Dette muliggør færdiggørelse af en del i en eller to opsætninger, hvorimod en VMC kan kræve fire eller fem. Reducering af opsætninger sparer ikke kun tid, men eliminerer også de kumulative fejl forbundet med manuel ompositionering af delene, hvilket sikrer højere ensartethed fra del til del.
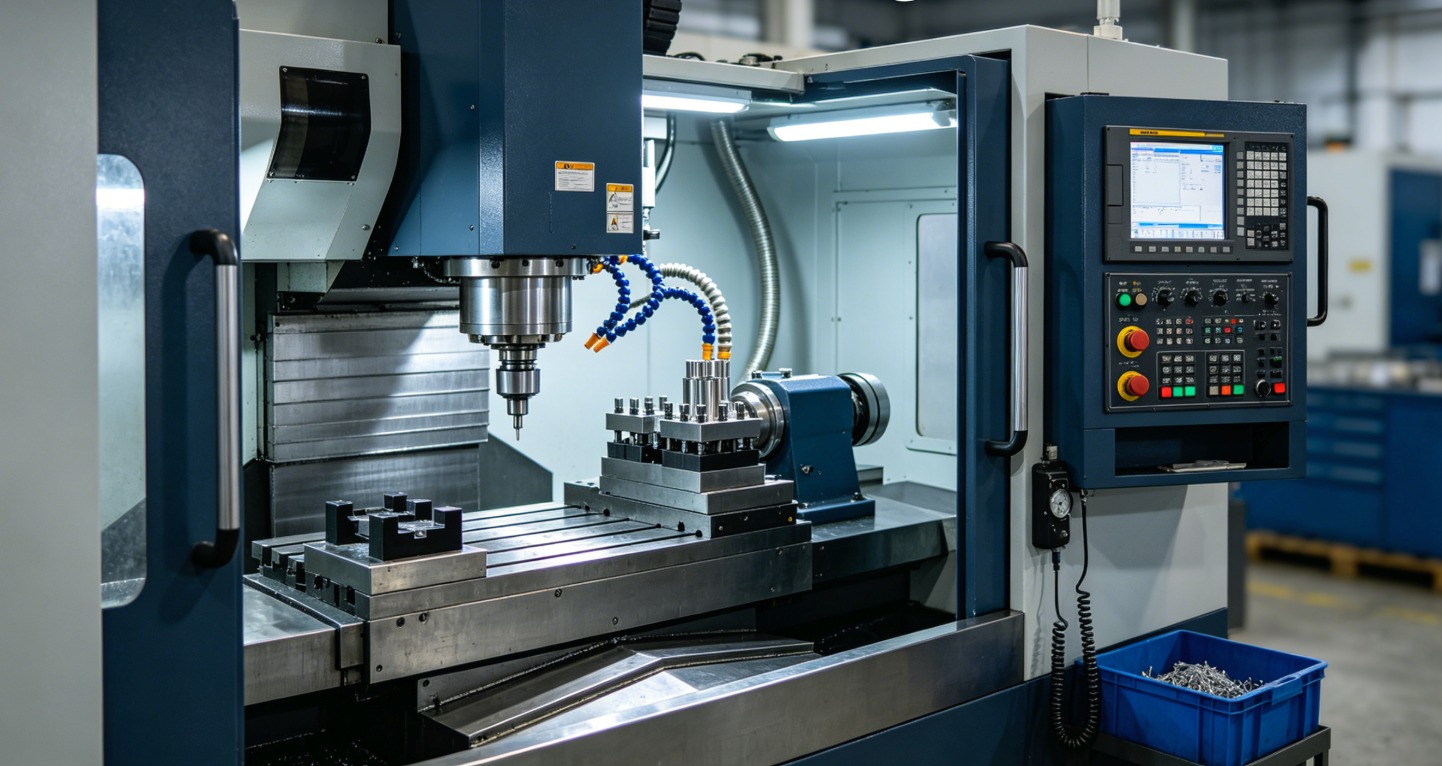
Værktøjs- og spindelkraftovervejelser
Spindelstivhed og hestekræfter er afgørende for fjernelse af tunge materialer. Horisontale bearbejdningscentre er generelt bygget med mere robuste strukturer og spindler med højere moment, hvilket gør dem velegnede til fræsning af hårde materialer som titanium eller rustfrit stål i olie- og gasindustrien.
Mens enCNC vertikal bearbejdningscentertilbyder fremragende udsyn og brugervenlighed for operatører, er dens strukturelle design nogle gange mindre stift end den kasselignende ramme på en HMC. Til højhastighedsbearbejdning af aluminium eller letmetallegeringer er en højtydende VMC ofte tilstrækkelig og mere omkostningseffektiv. IfølgeForeningen for Produktionsteknologi (AMT)Rapporter fra 2024 viser, at butikker i stigende grad anvender hybridlayouts for at balancere VMC'ernes fleksibilitet med HMC'ernes rå kraft.
Valg baseret på produktionsvolumen og ROI
Beslutningen om at investere i vertikale og horisontale bearbejdningscentre afhænger ofte af "omkostningerne pr. emne". Selvom en HMC har en meget højere indkøbspris i starten, kan dens evne til at køre uden opsyn - takket være automatiske palleskiftere (APC) - resultere i en lavere pris pr. emne i miljøer med høj volumen.
- Lav volumen / Høj variation:Vælg en VMC på grund af dens alsidighed og hurtige opsætningstider.
- Høj volumen / Konsistent geometri:Vælg en HMC for at maksimere spindelens "on-time" og reducere lønomkostningerne.
- Begrænset budget:Start med en høj kvalitetCNC-drejebænkeller VMC til at etablere et fundament før skalering til horisontale systemer.
Oversigtstjekliste for fabriksvalg
For at finde den bedste løsning til din produktionsafdeling, skal du bruge følgende udvælgelseskriterier:
- Emnestørrelse:Kan den passe inden for rejsegrænserne for en standard VMC?
- Opsætningsfrekvens:Vil det at reducere antallet af opsætninger på en HMC betale sig for maskinens højere pris?
- Operatørfærdigheder:Har dit team erfaring med horisontal programmeringslogik?
- Materialetype:Producerer materialet lange, trådede spåner, der kræver den overlegne evakuering af enCNC-portalbearbejdningscentereller HMC?
Ofte stillede spørgsmål (FAQ)
1. Er et vertikalt eller horisontalt bearbejdningscenter bedre til formfremstilling?
Vertikale bearbejdningscentre foretrækkes generelt til formfremstilling på grund af deres overlegne synlighed og evne til at håndtere store, flade plader. Den vertikale spindel giver lettere adgang til dybe hulrum. Til meget store forme kan et gantry-lignende center dog være nødvendigt for at opretholde strukturel stivhed over lange bevægelsesafstande.
2. Hvor meget mere produktiv er en HMC sammenlignet med en VMC?
I scenarier med store volumener kan en HMC være 300 % mere produktiv end en VMC. Dette skyldes primært de integrerede palleskiftere, der muliggør emneindlæsning og -aflæsning, mens spindlen skærer, hvilket effektivt eliminerer "spindeltomgangstid", som er almindelig i VMC-operationer.
3. Hvad er pladskravene til horisontale bearbejdningscentre?
Horisontale bearbejdningscentre kræver typisk 1,5 til 2 gange gulvpladsen i forhold til et vertikalt center. Denne ekstra plads er nødvendig for at rumme palleskiftesystemet, større spåntransportører og kolonnens horisontale bevægelse. Fabrikker skal sikre, at deres layout understøtter disse større fodaftryk og specialiseret vedligeholdelsesadgang.
4. Kan jeg udføre 5-akset bearbejdning på et vandret center?
Ja, mange moderne horisontale centre er konfigureret med et vippebord eller en B-akse og en A-akse for at give fuld 5-akset kapacitet. Disse bruges ofte til komplekse luftfartskomponenter, hvor tyngdekraftsassisteret spånfjernelse er afgørende for interne kølekanaler og dybhulsboringsoperationer.
5. Hvilken maskintype har en bedre videresalgsværdi på brugtmarkedet?
Vertikale bearbejdningscentre har ofte et mere aktivt videresalgsmarked, fordi de er overkommelige for små og mellemstore værksteder. Velholdte horisontale bearbejdningscentre fra velrenommerede mærker bevarer dog en høj procentdel af deres værdi på grund af deres robuste konstruktion og afgørende rolle i Tier 1-produktionsfaciliteter.
Udsendelsestidspunkt: 14. maj 2026