


Hvorfor CNC-drejebænke med skrå leje er vigtige for luftfartsproduktion
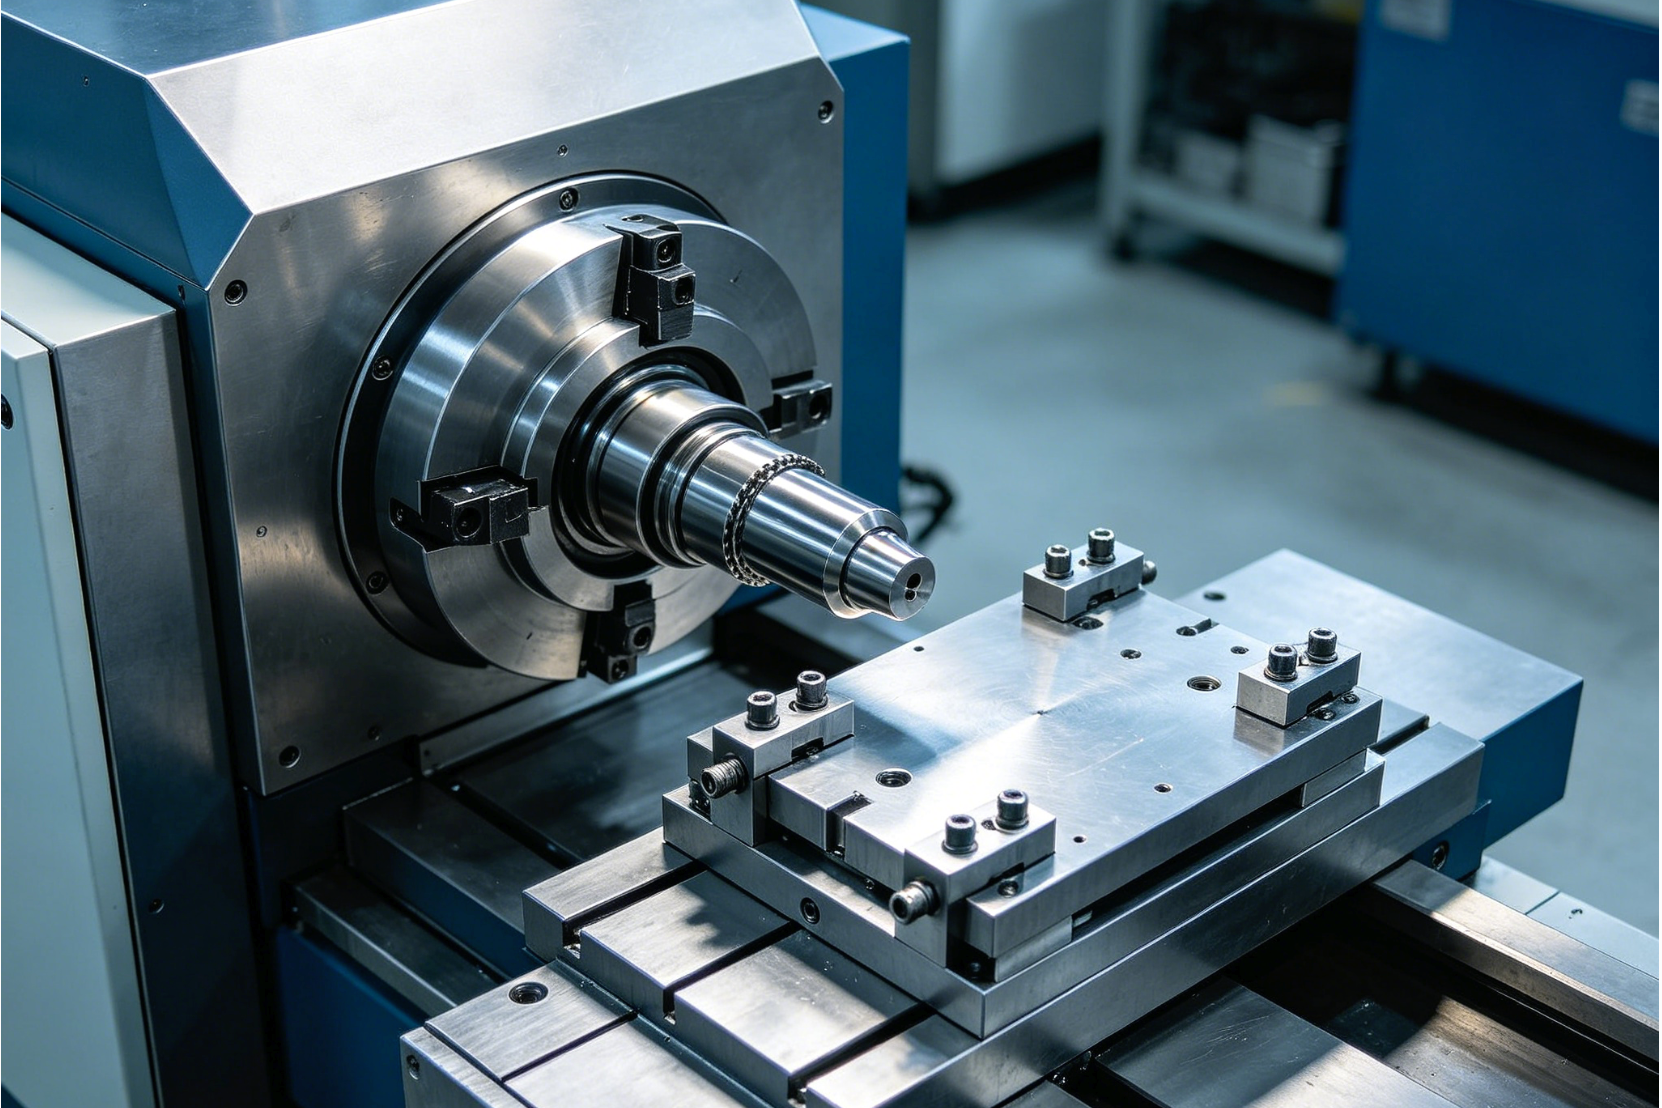
Indførelsen af CNC-skrådrejebænke har fundamentalt ændret, hvordan leverandører af fly- og bilindustrien griber drejeoperationer an. I modsætning til traditionelle fladdrejebænksarkitekturer sænker skrådrejebænksdesignet - typisk konstrueret i vinkler på 30, 45 eller 60 grader - maskinens tyngdepunkt og forkorter afstanden mellem skæreværktøjet og føringsskinnerne betydeligt. Denne geometriske fordel omsættes direkte til forbedret strukturel stivhed, hvilket er et ufravigeligt krav ved bearbejdning af højstyrkesuperlegeringer og komplekse geometrier, der er udbredte inden for flyproduktion.
Hvordan de forbedrer præcision og gennemløb
Skrå lejearkitekturer dæmper i sagens natur skærevibrationer, hvilket gør det muligt for producenter at opretholde snævre tolerancer, selv under aggressiv materialefjerning. Ved at bruge lineære eller kraftige kasseføringer monteret på et støbejernsleje i ét stykke, kan disse drejebænke konsekvent opnå positioneringsnøjagtigheder på ±0,002 mm og overfladefinisher ned til Ra 0,4 μm. Derudover reducerer spindelhastigheder på op til 5.000 o/min, kombineret med hurtige revolverindekseringstider på under 0,2 sekunder, drastisk ikke-skærende tid, hvorved den samlede gennemløbshastighed øges for produktionskørsler med høj værdi.
Hvilke flykomponenter er bedst egnede
Luftfartssektoren er i høj grad afhængig af materialer som Inconel 718, titanlegeringer (Ti-6Al-4V) og specialiseret rustfrit stål, som alle er notorisk vanskelige at bearbejde. CNC-skrådrejebænke udmærker sig ved at producere kritiske rotationskomponenter såsom turbinemotoraksler,hydrauliske ventilhuse, landingsstelstifter og højstyrkebeslag til luftfart. Den skrå bunds overlegne stivhed forhindrer værktøjets afbøjning under kraftige afbrudte snit, hvilket sikrer dimensionsstabilitet på tværs af lange produktionsbatcher af disse missionskritiske dele.
Hvilke tekniske specifikationer bør købere sammenligne
Indkøbsteams skal evaluere et strengt sæt mekaniske og elektroniske specifikationer for at sikre, at en CNC-skrådrejebænk opfylder deres anlægs driftskrav. En overfladisk sammenligning af basispriser overser ofte de tekniske parametre, der dikterer langsigtet pålidelighed, værktøjslevetid og samlet udstyrseffektivitet (OEE).
Hvilke maskinparametre er vigtigst
Kernespecifikationerne dikterer drejebænkens fysiske areal og skærekapacitet. Købere bør prioritere drejebænken frem for drejefladen (typisk fra 400 mm til 600 mm for standard bildele), den maksimale drejediameter og den maksimale drejelængde. Spindelmotorens effekt er lige så kritisk; en kontinuerlig effekt på 11 kW til 22 kW er generelt påkrævet til tunge bil- og luftfartsapplikationer. Derudover fungerer hurtige bevægelseshastigheder på X- og Z-akserne - ofte op til 30 m/min på moderne lineære føringsmodeller - som en stærk indikator for maskinens effektivitet med hensyn til at minimere tomgangstid.
Hvordan stivhed, termisk stabilitet og spånafgang påvirker ydeevnen
Vinklen på det skrå leje påvirker direkte termisk stabilitet og spånhåndtering. Et ægte 45-graders eller 60-graders skrå leje tillader tyngdekraften at fremme naturlig spånstrøm direkte ind i spåntransportøren, hvilket forhindrer termisk opbygning inde i bearbejdningsområdet. Denne effektive spånafgang er kritisk under kontinuerlige bilproduktionskørsler, hvor akkumulerede varme spåner kan forårsage lokal termisk udvidelse og kompromittere dimensionsnøjagtigheden. Højkvalitets Meehanite støbejernsbaser forbedrer yderligere ydeevnen ved at give overlegen vibrationsdæmpning sammenlignet med fremstillede stålalternativer.
Sådan opbygger du en praktisk sammenligningsmatrix
For at strømline evalueringsprocessen bør indkøbsingeniører konstruere en teknisk sammenligningsmatrix, der vejer arkitektoniske forskelle op mod produktionskrav.
| Sengarkitektur | Effektivitet af spånafgang | Typisk Z-akse hurtig hastighed | Ideel applikationsprofil |
|---|---|---|---|
| Ægte 45° skrå seng | Fremragende (med tyngdekraften) | 24 – 30 m/min | Højvolumen superlegeringer til bilindustrien og luftfart |
| 30° skrå seng | God | 20 – 24 m/min | Mellemstor generel præcisionsdrejning |
| Traditionel flad seng | Dårlig (Kræver manuel/kølevæskeskylning) | 10 – 15 m/min | Tung, lavhastigheds akseldrejning, lavere budget |
Sådan evaluerer du leverandører af CNC-skrådrejebænke
Indkøb af kapitaludstyr kræver en grundig vurderingsproces af producentens operationelle kapacitet og kommercielle pålidelighed. Partnerskab med etablerede globale marketing- og salgscentre, såsom OTURN Machinery, kan give B2B-købere strømlinet adgang tilproduktionsfaciliteter af høj kvalitetsamtidig med at risici ved grænseoverskridende indkøb mindskes.
Hvilke fabrikskvalifikationer og kommercielle vilkår skal gennemgås
Leverandørvalidering bør begynde med en gennemgang af fabrikkens certificeringer, primært ISO 9001 for kvalitetsstyring og ISO 14001 for miljøoverholdelse. Købere bør forhøre sig om producentens månedlige produktionskapacitet; verifikation af en produktion på 50 til 100 enheder pr. måned indikerer en moden, skalerbar operation. Standard kommercielle vilkår i maskinværktøjsbranchen involverer typisk et depositum på 30% T/T for at starte produktionen, hvor de resterende 70% kræves efter vellykket fabriksaccepttest (FAT), men før afsendelse.
Sådan vurderer du emballage, installation og eftersalgssupport
Forkert emballage er en af de førende årsager til transportskader på præcisionsmaskiner. Købere skal kræve eksportgodkendt emballage, som inkluderer vakuumforseglet aluminiumsfolie med tørremidler for at forhindre maritim rust, anbragt i kraftige, gasbehandlede trækasser. Efter levering er leverandørens eftersalgsinfrastruktur altafgørende.En pålidelig partnerbør tilbyde fjerndiagnosticering, detaljerede vedligeholdelsesmanualer på engelsk og en garanti for lokal teknikerudsendelse eller tilgængelighed af kritiske dele inden for 48 til 72 timer.
Sådan estimerer du de samlede landede omkostninger
Det er afgørende at beregne den samlede hjemtagne pris for nøjagtig planlægning af kapitaludgifter. Ud over FOB- eller CIF-prisen på drejebænken skal indkøbsteams tage højde for destinationstold, som typisk ligger mellem 4 % og 5 % for CNC-drejebænke under HS-kode 8458.11, afhængigt af importlandets handelsaftaler. Yderligere udgifter omfatter indenlandsk fragt, specialiseret rigning på anlægget og omkostninger til idriftsættelse og operatøruddannelse.
Hvilke faktorer for overholdelse, kvalitet og levering betyder mest
Det er afgørende for driftssikkerhed og problemfri toldbehandling at sikre, at importerede CNC-drejebænke med skrå bund opfylder strenge internationale standarder og kvalitetsstandarder. Overholdelse af lovgivningen beskytter køberen mod dyre havneforsinkelser og sikkerhedsansvar på arbejdspladsen.
Hvilke dokumentations- og inspektionsstandarder skal kræves
En omfattende dokumentationspakke bør ledsage hver maskinleverance. Købere skal kræve verificerbare inspektionsrapporter, herunder Renishaw-kuglestangstest og laserinterferometerkalibreringsdata, som bekræfter positioneringsnøjagtighed og repeterbarhed. For luftfartsapplikationer skal spindelkast dokumenteres og certificeres til at være under 0,003 mm for at garantere den nødvendige koncentricitet på færdige roterende komponenter.
Sådan verificerer du CE, elektrisk overholdelse og sporbarhed
For købere i Det Europæiske Økonomiske Samarbejdsområde skal maskinen være forsynet med et gyldigt CE-mærke, der viser overholdelse af maskindirektivet 2006/42/EF og direktivet om elektromagnetisk kompatibilitet (EMC). Elskabe skal grundigt inspiceres for overholdelse af IP54- eller IP65-standarderne for indtrængningsbeskyttelse, hvilket sikrer, at kritisk elektronik er beskyttet mod kølemiddeltåge og ledende metallisk støv. Fuld sporbarhed af komponenter, der anvender globalt anerkendte mærker til CNC-controllere og lineære føringer, er også et obligatorisk krav for langsigtet vedligeholdelse.
Sådan reducerer du risici ved transport og idriftsættelse
Transport- og idriftsættelsesrisici kan systematisk reduceres gennem proaktive foranstaltninger. Udførelse af en inspektion før forsendelse (PSI) via et tredjepartsbureau giver uafhængig verifikation af maskinens tilstand før containerisering. Fastgørelse af stødindikatorer, såsom ShockWatch- eller TiltWatch-etiketter, på de ydre kasser afskrækker hårdhændet håndtering fra speditører og giver øjeblikkelig dokumentation for forsikringskrav, hvis der opstår tab. Medregnelse af standard produktionstider på 45 til 90 dage giver købere mulighed for at synkronisere levering med facilitetens klarhed og undgå dyre lagergebyrer.
Hvordan købere kan opbygge en pålidelig sourcingproces
Etablering af en pålidelig sourcingproces giver indkøbsteams mulighed for at gå fra transaktionelt indkøb til strategisk udstyrslivscyklusstyring. En struktureret tilgang sikrer, at de valgte CNC-skrådrejebænke leverer de forventede resultater.investeringsafkast (ROI)inden for den forventede tilbagebetalingsperiode.
Sådan foretager du en shortlist og validerer leverandører
Udvælgelse af leverandører kræver, at man går ud over blanke brochurer til at evaluere empiriske ydeevnedata. Købere bør anmode om uredigerede bearbejdningsvideoer, der demonstrerer de drejebænks skærematerialer, der er identiske med deres produktionsbehov. Analyse af casestudier og anmodning om referencekontakter fra eksisterende førende kunder inden for bil- eller luftfartsindustrien giver uvurderlig indsigt i maskinens faktiske oppetid og leverandørens reaktion på garantikrav.
Sådan afstemmer du maskinvalg med produktionsmål
I sidste ende skal den valgte maskinkonfiguration stemme perfekt overens med anlæggets specifikke produktionsmål. Overspecificering øger kapitaludgifterne, mens underspecificering forårsager flaskehalse.
| Produktionsmiljø | Anbefalet drejebænkkonfiguration | Målreduktion af cyklustid | Estimeret ROI-tidsramme |
|---|---|---|---|
| Højvolumen bilindustrien (f.eks. hjulnav) | Skrå seng medautomatiseret portallæsser& dobbelte tårne | 30% – 40% | 18 – 24 måneder |
| Kompleks luftfart (f.eks. turbineaksler) | Y-akse fræsekapacitet + subspindel | 20% – 25% | 24 – 36 måneder |
| Højt blandet, lavvolumen jobcenter | Standard 45° skrå seng med programmerbar pinoldok | 10% – 15% | 12 – 18 måneder |
Ved at matche tekniske muligheder – såsom live tooling eller automatiseringsintegration – med volumenkrav kan B2B-købere sikre en skalerbar metalbearbejdningsløsning, der opretholder global konkurrenceevne.
Vigtige konklusioner
- Engros sourcing og implikationer for forsyningskæden for CNC-skrådrejebænke
- Specifikationer, overholdelse og kommercielle vilkår, som købere bør validere
- Brugbare anbefalinger til distributører og indkøbsteams
Ofte stillede spørgsmål
Hvorfor foretrækkes CNC-skrådrejebænke til dele til luftfart?
Deres stive skrånende lejestruktur reducerer vibrationer og værktøjsudbøjning, hvilket hjælper med at opretholde snævre tolerancer på titanium-, Inconel- og rustfrit stål-luftfartskomponenter såsom aksler, stifter og ventilhuse.
Hvilke specifikationer bør købere sammenligne først?
Start med svingbar leje, maksimal drejediameter og -længde, spindeleffekt, føringsbanetype, ilganghastighed og opnåelig nøjagtighed. Disse påvirker direkte kapacitet, cyklustid og bearbejdningsstabilitet.
Hvordan forbedrer en 45° eller 60° skrå seng produktionen?
Det forbedrer tyngdekraftsassisteret spånafgang, reducerer varmeophobning og understøtter stabil skæring. Dette er især nyttigt til lange bilstrækninger og vanskelige flymaterialer.
Hvilke komponenter er velegnede til CNC-skrådrejebænke?
De er ideelle til roterende dele såsom turbineaksler, landingsstelstifter, hydrauliske ventilhuse, hjulnav, krumtapaksler og højstyrkefastgørelseselementer, der kræver gentagelig præcision.
Hvordan kan OTURN Machinery hjælpe købere med at finde den rigtige skrå drejebænk?
OTURN forbinder købere med kvalificerede kinesiske gruppefabrikker, tilbyder maskinmuligheder til præcisions- og kraftig drejning og støtter udenlandske kunder med praktisk salgs- og servicekoordinering.
Udsendelsestidspunkt: 20. april 2026