


Det ideelleCNC-drejemaskinefor 2025 afhænger helt af dine specifikke driftsbehov. At vælge den rigtige CNC-drejemaskine er en strategisk investering for fremtidig effektivitet og rentabilitet. Dette sikrer, at du producererHøjpræcisions drejedeleeffektivt. AKinas producent af CNC-drejemaskinerkan tilbyde forskellige muligheder for dine produktionsmål. Denne guide hjælper dig med at navigere i valgmulighederne for at finde den optimaleCNC-drejecenterOvervej enSmart produktions-CNCløsning til avanceret automatisering og dataindsigt.
Vigtige konklusioner
- Vælg enCNC-drejemaskinebaseret på dine specifikke behov, såsom størrelsen på de dele, du fremstiller, og de materialer, du bruger.
- Forskellige maskiner, såsom horisontale, vertikale, schweiziske og multiaksede maskiner, har hver især særlige styrker til forskellige typer job.
- Tilføjelse af automatiseringsværktøjer som stangfremførere og robotter hjælper maskiner med at køre længere og fremstille flere dele uden konstant menneskelig hjælp.
- Vigtige maskindetaljer som spindeleffekt, begrænsninger for emnestørrelser og værktøjskapacitet påvirker, hvor godt maskinen fungerer til dine opgaver.
- Gode spån- og kølesystemer er vigtige for at holde maskinen kørende problemfrit, få værktøjer til at holde længere og holde delene i god stand.
Kategorisering af CNC-drejemaskiner efter dine behov
Valg af den rigtige CNC-drejemaskine starter med at forstå de forskellige typer, der er tilgængelige. Hver maskine tilbyder unikke styrker til forskellige produktionskrav.
Horisontale CNC-drejemaskiner
Horisontale CNC-drejemaskiner er arbejdsheste i mange produktionsmiljøer. De udmærker sig ved håndteringkomponenter med stor diameter som aksler og cylindreIndustrier som olie og gas samt fremstilling af tungt udstyr bruger ofte disse maskiner. De er også fremragende til batchproduktion, hvor de effektivt bearbejder mange identiske dele. Dette sikrer ensartet kvalitet med minimal opsætningstid.
Disse maskiner tilbyderrobust understøtning til tunge emnerDenne stivhed forbedrer stabiliteten og reducerer vibrationer under bearbejdning. Operatører har også nem adgang til emnet og værktøjet, hvilket forenkler opsætning og vedligeholdelse. Horisontale CNC-maskiner leveres ofte med større automatiske værktøjsvekslere (ATC'er). Nogle maskiner starter med60-90 værktøjer, og kapaciteten kan udvides til 120 eller endda 240 værktøjer. Dette giver mulighed for flere job og mindre manuel indgriben. Horisontale bearbejdningscentre er også meget tilpasningsdygtige til pallesystemer. Mens vertikale maskiner kan have palleskiftere, er horisontale maskiner bedre egnet til lineære pallesystemer. De kan opnå højere effektivitet, nogle gange omkring 85% med en standard PC2, sammenlignet med 40% for en selvstændig vertikal maskine. B-aksefunktionen på disse maskiner muliggør samtidig bearbejdning af flere dele ved hjælp af en tombstone. Dette øger produktiviteten betydeligt, fordi operatører kan forberede den næste tombstone, mens en cyklus kører. Det er ideelt til job, der kræver bearbejdning på flere sider eller komplekse værktøjsbaner.
Vertikale CNC-drejemaskiner
Vertikale CNC-drejemaskiner, ofte kaldet VTL'er, er fremragende til specifikke anvendelser. De er særligt gode til tunge emner, især dem der kræver kraner eller automatisering til håndtering.Tyngdekraften hjælper med at fastgøre emnetpå en VTL. Dette forbedrer stabiliteten og reducerer behovet for høje klemtryk, hvilket gavner sarte dele. VTL'er sparer også gulvplads. De optagermindre gulvpladssammenlignet med horisontale drejecentre, hvilket giver mulighed for flere maskiner i samme område. En vertikal drejebænk kan optage så lidt somhalvdelen af fodaftrykketaf en horisontal drejebænk. Dette er en stor fordel for værksteder med begrænset plads.
Vertikale maskiner er også ideelle til afvigende emneformer. Disse er emner, der kræver kompleks fiksering på grund af deres usædvanlige geometri. De fungerer også godt til sarte emner, der kræver lave spændetryk for at undgå skader. Emnets vægt går direkte ned i maskinfundamentet. Dette forhindrer belastninger på spindlen uden for aksen. VTL'er håndterer komplekse emner og dem med afbrudte snit effektivt. De håndterer også ubalancerede emner godt.
CNC-drejemaskiner af schweizisk type
CNC-drejemaskiner af schweizisk type er specialister i præcision. De anvendes i vid udstrækning i brancher som f.eks.fremstilling af medicinsk udstyr, luftfart og elektronikDisse maskiner er perfekte til at producere små, komplicerede dele med høj præcision. Dette inkluderer medicinske implantater, flykomponenter, urdele, hydrauliske fittings og elektriske stik. De er også almindelige ibilindustrienHer producerer de dele til affjedring, hjul, bremser, transmissioner, motorer, udstødnings- og brændstofsystemer samt elektriske systemer. De er særligt velegnede til komplekse komponenter med tynde vægge, dybe udskæringer, slanke designs og fine egenskaber.
Schweiziske maskiner opnår meget snævre tolerancer. De kan holde tolerancer så snævre som±0,0005 tommer, afhængigt af delens geometri og materiale. Nogle kan endda opnå ultrasnelle tolerancer ned til±0,0002 tommer eller to mikronDe håndterer emner fra 1/16 tomme til 2 5/8 tommer. De kan dreje mikroemner med en rund diameter på op til 1-1/4 tommer. De håndterer også drejediametre så små som 0,125 tommer. Disse maskiner kan bearbejde emner med diametre på op til 1,259 tommer (32 mm).
Multiaksede CNC-drejecentre
Multiaksede CNC-drejecentre repræsenterer toppen af bearbejdningsteknologi. De kombinerer dreje-, fræse- og boreoperationer i én maskine. Denne funktion gør det muligt for dem at skabe meget komplekse dele i en enkelt opsætning. Industrier som luftfart, medicin og bilindustrien er i høj grad afhængige af disse maskiner til komplicerede komponenter. De producerer dele med komplekse geometrier og snævre tolerancer.
Disse avancerede maskineroptimer værktøjsorienteringDette fører til maksimal effektivitet og præcision. De opnår hurtigere cyklusser og sparer betydelig tid ved at minimere overgange mellem opgaver. Automatisering i multifunktionel CNC-bearbejdning reducerer også risikoen for menneskelige fejl. Dette mindsker omarbejdning og forsinkelser, der ofte ses med 3-aksede maskiner. Multifunktionsmaskiner giver overlegen nøjagtighed og præcision. De håndterer komplicerede designs uden manuelle justeringer eller omværktøj.
Maskiner med 5-aksede opsætninger eller mere kan lave dybere præcisionssnit og former. Operatører behøver ikke at fjerne eller flytte emnet. Flere akser betyder nemmere oprettelse af komplekse designs medstørre præcisionMultifunktions-CNC-bearbejdning udfører flere operationer uden manuelle værktøjsskift. Den bruger computerstyret skæring og positionering for at reducere fejl. Integreret emnemåling muliggør automatiseret inspektion og korrektioner. Disse maskiner producerer renere finish af højere kvalitet. Kortere værktøjer reducerer maskinens vibrationseffekter. Multifunktions-CNC-bearbejdning kombinerer operationer som boring, drejning og slibning i én produktionsfase. Dette eliminerer overgangsfaser. Det muliggør også skabelse af komplekse geometrier ved at orientere værktøjer på tværs af forskellige flader og vinkler.
Femakset bearbejdning opnår snævrere tolerancer og glattere overflader. Den opretholder optimale skærevinkler med færre opsætninger. For lave til mellemstore mængder af komplekse dele reducerer 5-akset bearbejdning opsætningstiden. Det forbedrer også repeterbarheden. Disse løsninger er ideelle til dele, der kræver bearbejdning på flere sider med kritiske tolerancer. De fungerer også godt, når værktøjsadgang er begrænset i standardorienteringer. Femakset bearbejdning opnår typisk et præcisionsområde på±0,01–0,02 mm (±0,0004–0,0008 tommer)Under optimale forhold kan den nå ±0,005 mm (±0,0002 tommer) for kritiske dele inden for luftfart eller medicin. Dette er betydeligt bedre end almindelig CNC-fræsning på ±0,05 mm (±0,002 tommer).
Fleraksede CNC-maskiner tilbyder større præcision. De producerer præcist bearbejdede og glattere dele. Disse dele er vanskelige eller umulige med 3-aksede maskiner. De tillader komplekse geometrier i en enkelt opsætning. Dette eliminerer behovet for at ompositionere emnet, hvilket kompromitterer nøjagtigheden. Fleraksede bearbejdninger øger produktionshastigheden. Det muliggør mere materialefjernelse pr. rotation. Det forbedrer også cyklustider gennem udvidede værktøjsmuligheder og samtidig bearbejdning. Disse maskiner håndterer alle fræse- og drejeoperationer til komplekse geometrier i én opsætning. Dette fører til hurtigere produktion, minimerede driftsomkostninger og reducerede fejl. Muligheden for at flytte emner over flere dimensioner uden fjernelse muliggør dybe snit og komplekse former. Højere akser fører til bedre håndtering af komplekse designs med høj præcision. Kortere skæreværktøjer, der er tættere på materialet, resulterer i bedre overfladefinish. Dette reducerer bearbejdningsvibrationer og minimerer behovet for yderligere touch-ups. Fleraksede maskiner opretholder præcision gennem forskellige boreapplikationer. Dele holder deres position, og yderligere akser når strammere, mere komplekse vinkler for finere finish.
Denne avancerede funktion kræver dog en større investering.En 2-akset CNC-drejebænk på begynderniveau kan koste mindre end $5.000. Prisen på et 3-akset bearbejdningscenter ligger typisk mellem $50.000 og $125.000.I modsætning hertil starter en 5-akset CNC-maskine ved $200.000, hvoraf mange overstiger $500.000. Større industrielle bearbejdningscentre med 6 akser eller mere kan koste mellem $250.000 og $500.000. Denne højere pris afspejler deres øgede kompleksitet, præcision og alsidighed.
| Maskintype | Typisk omkostningsinterval |
|---|---|
| 3-akset bearbejdningscenter | 50.000 kr. – 125.000 kr. |
| 5-akset CNC | 200.000 dollars og derover (mange over 500.000 dollars) |
| 6-aksede og større industrielle bearbejdningscentre | 250.000 kr. – 500.000 kr. |
Matchning af dine materiale- og delegenskaber til en CNC-drejemaskine
At vælge det rigtigeCNC-drejemaskineinvolverer nøje overvejelse af de materialer, du bearbejder, og de specifikke egenskaber ved dine dele. Disse faktorer påvirker direkte maskinens kraft, stivhed og præcisionsevne.
Overvejelser vedrørende materialetype og hårdhed
Materialets type og hårdhed påvirker værktøjsvalg og maskinens ydeevne betydeligt. Hårdere materialer kræver mere robuste maskiner og specialværktøj. For eksempel betyder øget materialehårdhed typisk højere styrke. Dette fører til større skærekræfter og kræver mere kraft fra maskinspindlen. Et hårdere materiale er også mere slibende, hvilket fremskynder slid på skærkanten. Nogle materialer, som f.eks. austenitisk rustfrit stål, hærder hurtigt. Dette nødvendiggør specialiserede bearbejdningsstrategier.
Optimale bearbejdningsparametre afhænger i høj grad afmaskinens stivhed, værktøjsgeometri og kølemiddelpåføring. En dramatisk øget spåndybde kan øge den nødvendige spindeleffekt og risikoen for vibrationer betydeligt. Dette understreger vigtigheden af maskinens stivhed.
Her er en vejledning til anbefalede værktøjsmaterialerbaseret på emnets hårdhed:
| Emnehårdhed | Anbefalet værktøjsmateriale | Primær slidmekanisme | Belægningsstrategi (eksempel) |
|---|---|---|---|
| Blød (<150 HB) | Hurtigstål (HSS), ubelagt hårdmetal | Adhæsion, opbygget kant (BUE) | Ingen/Glat overflade |
| Mellem (150-300 HB) | Belagt hårdmetal (cermet) | Diffusion, kraterslid | TiN, TiAlN |
| Hård (45-65 HRC) | Cermet, Keramik, Belagt Karbid | Slidstærk slid, termisk chok | AlTiN, Al2O3 |
| Meget hård (>65 HRC) | Polykrystallinsk kubisk bornitrid (PCBN) | Højtemperatur slibende slid | CVD (kemisk dampaflejring) |
Når du øger emnets hårdhed, skal du justere skæreparametrene.
| Parameter | Virkning af øget emnehårdhed | Strategisk tilpasning |
|---|---|---|
| Skærehastighed (Vc) | Øger den termiske belastning på værktøjsspidsen. | Reducer Vc for at håndtere varme og langsom diffusionsslid. |
| Tilførselshastighed (f) | Øger skærekraften; kan forhindre deformationshærdning. | Behold eller øg f en smule for at sikre, at værktøjet altid skærer under det forrige snits hærdede lag. |
| Skæredybde (ap) | Øger dramatisk den nødvendige spindeleffekt og risikoen for vibrationer. | Reducer ap og øg radial indgreb (ae) (f.eks. ved trochoidal fræsning) for bedre varmefordeling. |
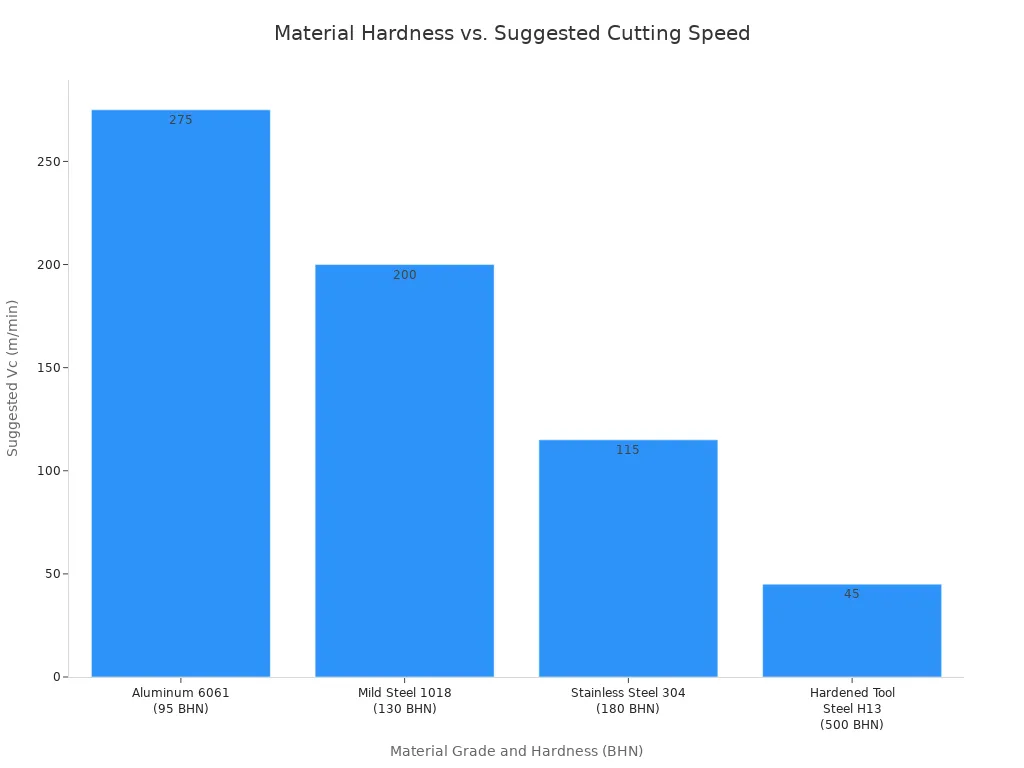
Dette diagram illustrerer forholdet mellem materialets hårdhed og den foreslåede skærehastighed:
Til bearbejdning af højstyrkelegeringer som rustfrit stål, Inconel 625, Monel 400 & 500, 17-4PH, 13-8 og Nitronic 60 er et betydeligt drejningsmoment nødvendigt, især ved lavere hastigheder. Ved udførelse af operationer som spadeboring eller brug af større spiralbor i disse materialer er drejningsmomentet afgørende. Selvom hestekræfter er vigtige, er tilstrækkeligt drejningsmoment, især ved lave omdrejninger, afgørende for effektivt at skære i disse udfordrende legeringer.
Overvej disse spindelspecifikationer for krævende materialer:
| Spindeltype | Omdrejninger i minuttet | HP | Drejningsmoment (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (ved 1500 omdr./min.) |
| Højt drejningsmoment | 8000 | 17,5 | 120 (ved 375 omdr./min.) |
Her er nogle generelle retningslinjer for forskellige materialekvaliteter:
| Materialekvalitet | Hårdhed (BHN) | Foreslået Vc (m/min) (Harbidværktøj) | Foreslået fz (mm/tand) (fræsning) |
|---|---|---|---|
| Aluminium 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Blødt stål 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Rustfrit stål 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Hærdet værktøjsstål H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Begrænsninger for delstørrelse og vægt
De fysiske dimensioner og vægten af dine dele dikterer direkte størrelsen og kapaciteten på den CNC-drejemaskine, du har brug for. Maskinens fysiske dimensioner, inklusive dens drejefladelængde og svingbare overflade, bestemmer den maksimale emnestørrelse. For eksempel kan den maksimale emnestørrelse, der kan bearbejdes, være200 mm i diameter og 500 mm i længden'Svinglejet' dikterer specifikt den største diameter, et emne kan have uden at forstyrre drejebænkens leje. Hvis svinglejet er 200 mm, skal den faktiske emnediameter være en smule mindre for at give plads til værktøjsfrigang.
De fleste standard CNC-maskiner håndterer dele på op til 900 kg. Robuste maskiner designet til tunge applikationer kan dog klare 4.500 kg eller mere. Nogle værksteder har en maksimal vægtgrænse for dele, f.eks. 500 kg. Dette beskytter deres udstyr mod skader på akser eller spindler forårsaget af meget tunge komponenter.
Her er typiske maksimale dimensioner for forskellige drejemaskiner:
| Maskintype | Maks. diameter (mm) | Maksimal længde (mm) |
|---|---|---|
| CNC-drejede komponenter | 5 – 1.000 | Op til 2.000 |
| CNC-drejebænk | 400 | 1.000 |
| Kraftig CNC-drejecenter | 1.000 | 2.000 |
Flere faktorer relateret til emnekonfigurationen påvirker også valget af spændepatronog maskinens kapaciteter:
- EmnekonfigurationDelens form og størrelse er primære faktorer. Rundstangmateriale er simpelt, men støbegods eller smedegods med ujævne former kræver omhyggelig overvejelse.
- SymmetriAsymmetriske dele (f.eks. med en flange eller udrigger) kan påvirke hastighed og balance. Dette kræver potentielt modvægt eller reduceret bearbejdningshastighed.
- DelstivhedTyndvæggede dele kan blive deforme ved standardfastspænding. Dette nødvendiggør spændepatroner som spændepatroner eller membranspændepatroner eller reduceret fastspændingstryk.
- Maskinens kapaciteterMaskinens svingfrigang skal give plads til spændepatron, emne og værktøj. Maskinens samlede arbejdsområde kan begrænse kapaciteten.
Nødvendige tolerancer og overfladefinish
Den præcision, dine dele kræver, påvirker direkte typen og kvaliteten af den CNC-drejemaskine, du vælger. Til generel CNC-bearbejdning er standardtolerancegrænsen ca.±0,005 tommer (0,127 mm)Mange anvendelser kræver dog meget snævrere tolerancer.
Forskellige toleranceklasser kræver forskellige maskinkapaciteter:
| Toleranceklasse | Rækkevidde (tommer) | Rækkevidde (mm) |
|---|---|---|
| Standard | ±0,005″ | ±0,13 mm |
| Højpræcision | ±0,001″ eller bedre | ±0,025 mm eller bedre |
| Ekstremt stram | ±0,0002″ til ±0,0005″ | ±0,00508 mm til ±0,0127 mm |
At opnå en overlegen overfladefinish kræver også en maskine med høj stivhed, præcis kontrol og ofte specialiserede værktøjs- og skærestrategier. Maskiner designet til højpræcisionsarbejde tilbyder typisk bedre vibrationsdæmpning og finere bevægelseskontrol, hvilket bidrager til glattere overflader.
Vurdering af emnekompleksitet og operationer for din CNC-drejemaskine

Når du vælger en CNC-drejemaskine, skal du overveje kompleksiteten af de dele, du planlægger at fremstille. Maskinens funktioner påvirker direkte, hvor effektivt den håndterer komplicerede designs og flere operationer.
Roterende værktøj til komplekse dele
Roterende værktøj forvandler en standard drejebænk til enalsidigt bearbejdningscenterDet gør det muligt for maskinen at udføre fræsning, boring, gevindskæring og andre operationer uden at flytte emnet til en anden maskine. Denne funktion er som at have en fræser indbygget direkte i din drejebænk.
Roterende værktøj skaber effektivt en fræser i drejebænken, hvilket muliggør sekundære operationer såsom boring, gevindskæring, udboring og skæring. Ved at begrænse operationerne til en enkelt, automatiseret arbejdsstation garanteres minimal opsætnings- og håndteringstid, højere nøjagtighed og mere ensartet emnekvalitet. Med live tooling kan vi springe tidskrævende emneoverførsler over og i stedet arbejde på en enkelt maskine. Reduceret menneskelig interaktion betyder mindre plads til menneskelige fejl og bedre kvalitetskontrol af dine emner.
Roterende værktøj tilbyder mange fordele. Det giver mulighed formange operationer i én opsætning, hvilket strømliner procedurer og kan forkorte cyklustider. Produktionstiden reduceres også betydeligt takket være avancerede gear og lejer, hvilket fører til hurtigere og mere effektiv fremstilling af emner. Bevaring af referencepunkter under bearbejdning eliminerer fejl fra materialeoverførsel mellem maskiner, hvilket giver betydelige tidsbesparelser og forbedrer arbejdsgangseffektiviteten. Mere præcis bearbejdning opnås ved at reducere antallet af værktøjsskift, minimere menneskelige fejl og opretholde høj kvalitet. Multifunktionelle funktioner muliggør forskellige operationer som fræsning og boring i en enkelt opsætning, hvilket forenkler produktionen og udvider anvendelsesområdet. Indviklede bearbejdningsoperationer kan udføres i en enkelt kørsel, hvilket strømliner opsætningen, sænker produktionsomkostningerne og reducerer leveringstiderne.
Subspindel til dobbeltsidet bearbejdning
En subspindel er revolutionerende for dele, der skal bearbejdes på begge sider. Denne funktion gør det muligt for maskinen at gribe delen fra hovedspindlen, vende den og bearbejde den anden side i samme opsætning. Dette eliminerer behovet for manuel omspændning, hvilket sparer tid og forbedrer nøjagtigheden.
Dele, der kræver arbejde i begge ender, såsom aksler, aksler, ventiler og fittings, drager stor fordel af dette. Industrier som bilindustrien, medicinalindustrien samt luftfart og forsvar bruger ofte subspindler. For eksempel bruger bilindustrien dem til motor-, transmissions- og drivlinjekomponenter. Medicinske anvendelser omfatter komplekse ortopædiske implantater som knogleskruer og kirurgiske instrumenter. Luftfart og forsvar drager fordel af højstyrkefastgørelseselementer, hydrauliske fittings og styresystemkomponenter. Disse industrier er afhængige af subspindelkapaciteter til pålidelig produktion afhøjpræcisionskomponenter.
Y-akse- og B-aksefunktioner
Y-akse- og B-aksefunktioner udvider yderligere en CNC-drejemaskines alsidighed. En Y-akse gør det muligt for skæreværktøjet at bevæge sig vinkelret på hoveddrejeaksen, hvilket muliggør off-center bore- og fræseoperationer. Det betyder, at du kan oprette funktioner som notgange eller flader på en drejet del. B-aksefunktionaliteten giver rotationsbevægelse for værktøjet, så det kan nærme sig emnet i forskellige vinkler. Dette er afgørende for bearbejdning af flere overflader og håndtering af komplekse dele med lethed. Både Y-aksen og B-aksen bidrager til 'DET ER UDFØRT I ÉN®-operationer, bearbejdning af dele i en enkelt opsætning. Dette reducerer opsætningstiderne betydeligt og forbedrer den samlede effektivitet.
Off-center bore- og fræseoperationer
Off-center bore- og fræseoperationer udvider en CNC-drejemaskines muligheder betydeligt. Disse operationer gør det muligt for maskinen at skabe funktioner, der ikke er perfekt centrerede på emnets rotationsakse. Tænk på at bore et hul, der er lidt skævt til siden, eller at fræse en plan overflade på en rund komponent. Traditionelle drejebænke kunne ikke udføre disse opgaver uden at flytte emnet til en separat fræsemaskine.
Moderne CNC-drejecentre, især dem med Y-akse og roterende værktøjer, gør disse operationer mulige. Y-aksen bevæger skæreværktøjet vinkelret på hoveddrejeaksen. Denne bevægelse gør det muligt for værktøjet at nå forskellige punkter på tværs af emnets diameter. Roterende værktøjer, som tidligere nævnt, leverer roterende værktøjer som bor og pindfræsere. Når disse to funktioner kombineres, kan maskinen udføre komplekse fræse- og boreopgaver direkte på den drejede emne.
For eksempel kan en maskine bore en række bolthuller omkring en flange eller fræse en notgang ind i en aksel. Den kan også skabe indviklede lommer eller slidser på siden af en cylindrisk del. Denne funktion er utrolig værdifuld for dele, der kræver flere funktioner, som ikke er koncentriske.
Udførelse af off-center operationer på en enkelt maskine sparer betydelig tid og reducerer potentielle fejl. Operatører behøver ikke at afspænde emnet, overføre det til en anden maskine og derefter fastspænde det igen. Hver overførsel introducerer en risiko for forkert justering, hvilket påvirker emnets nøjagtighed.
Denne integrerede tilgang sikrer højere præcision og ensartethed. Den strømliner også fremstillingsprocessen. Virksomheder opnår "færdig-i-én"-bearbejdning af mange komplekse komponenter. Det betyder, at en enkelt maskine udfører alle operationer fra råmateriale til færdig del. Denne effektivitet øger produktiviteten og sænker de samlede produktionsomkostninger. Den reducerer også leveringstider for komplekse dele.
Overvej disse fordele:
- Reduceret opsætningstidIngen grund til at flytte dele mellem maskiner.
- Forbedret nøjagtighedEliminerer fejl fra flere opsætninger.
- Øget effektivitetHurtigere produktionscyklusser.
- Større delkompleksitetSkaber funktioner, der tidligere var umulige på en drejebænk.
Muligheder for excenterboring og -fræsning er afgørende for producenter, der producerer komplicerede dele i industrier som luftfart, medicin og bilindustrien. De hjælper med at skabe komponenter med præcise, ikke-koncentriske egenskaber effektivt.
Integrering af automatisering med din CNC-drejemaskine for effektivitet
Integrering af automatisering i din produktionsproces øger produktiviteten betydeligt og reducerer driftsomkostningerne. ModerneCNC-drejemaskinerkommer ofte med funktioner, der muliggør problemfri automatisering og transformerer din produktionslinje.
Integration af stangfremfører til kontinuerlig produktion
Stangfremførere er afgørende for kontinuerlig, uovervåget produktion. De leverer automatisk råmateriale til maskinen, så den kan køre i længere perioder uden operatørindgriben. Dette er ideelt til store opgaver.
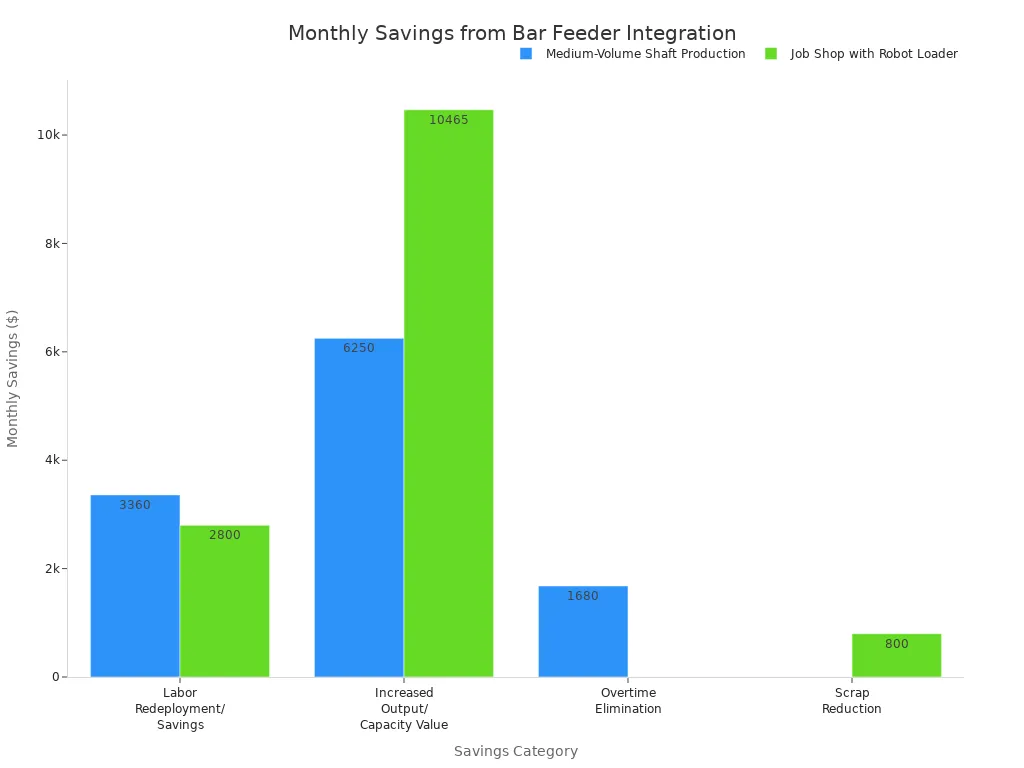
| OpsparingKategori | Scenarie 1: Mellemstor skaktproduktion (månedlige besparelser) | Scenarie 2: Jobshop med robotlæsser (månedlig besparelse) |
|---|---|---|
| Omplacering/besparelser af arbejdskraft | 3.360 dollars | 2.800 dollars |
| Øget output/kapacitetsværdi | 6.250 dollars (fra egenproduktion) | 10.465 USD (fra øget udnyttelse) |
| Eliminering af overtid | 1.680 dollars | Ikke tilgængelig |
| Skrotreduktion | Ikke tilgængelig | 800 dollars |
| Samlede månedlige besparelser | 11.290 kr. | 14.065 kr. |
| ROI-periode | 3,1 måneder | 6,0 måneder |
Integration af stangfremførere fører typisk til tilbagebetaling inden for12-24 månederDisse omkostningsbesparelser kommer primært fra arbejdsbesparelser, øget gennemløbskapacitet og reduceret skrot. Efter at den oprindelige investering er blevet inddrevet, bidrager produktivitetsforbedringer direkte til bundlinjen i udstyrets levetid på 8-10 år.
Forskellige modeller af stangfremførere håndterer forskellige stangdiametre og -længder. For eksempelHurtigindlæsningsservo 80+Håndtag fra 6 mm til 9 mm i diameter og 28 mm til 153 mm i længden. GT 342-modellen passer til styr fra 3 mm til 42 mm i diameter.
Robotbaserede læsse- og losningsløsninger
Robotiske læsse- og aflæsseløsninger forbedrer automatiseringen yderligere ved at håndtere dele med præcision og ensartethed. De muliggør kontinuerlig drift af maskiner døgnet rundt.Robotiqs maskinbetjeningsløsningtilbyder en lavrisikotilgang med et rapporteret investeringsafkast på et år. Denne løsning hjælper med at genvinde tabt driftstid og giver én operatør mulighed for at administrere flere cobots.
| Kategori | Beskrivelse |
|---|---|
| Produktivitet | Muliggør kontinuerlig drift af CNC-maskiner døgnet rundt. |
| Omkostninger og investeringsafkast | Har lavere startomkostninger med et typisk investeringsafkast opnået inden for 12 til 24 måneder. |
| Sikkerhed | Eliminerer behovet for menneskelige operatører i gentagne og højrisiko læsseopgaver. |
| Brugervenlighed | Tilbyder enkel opsætning, ofte uden kode eller med manuel programmering, for hurtig integration. |
| Fleksibilitet | Kan nemt omprogrammeres til at arbejde med forskellige maskiner eller deltyper. |
| Konsistens | Giver pålidelig og præcis lastning og placering. |
Implementering af robotsystemer krævergrundige risikovurderingerProducenter skal identificere farer som bevægelige dele og klemmepunkter. De bør implementere sikkerhedsforanstaltninger såsom nødstop og sammenlåste barrierer. Regelmæssig træning af operatører i sikkerhedsprocedurer er også afgørende.
Palleskiftere og delfangere
Palleskiftere og emnefangere er afgørende for at opnå effektiv produktion. Stangfremføringssystemer muliggøruafbrudt driftved automatisk tilførsel af råmaterialer. Emnefangere indsamler automatisk færdige dele, hvilket eliminerer manuel håndtering og reducerer nedetid.
Disse systemer muliggør uovervåget drift i længere perioder, inklusive natten over. Dette øger maskinudnyttelsen og produktiviteten. Automatisering sikrerkontinuerlig produktionhvilket øger gennemløbshastighed og effektivitet betydeligt. Det sænker også lønomkostningerne og gør det muligt at omfordele menneskelige ressourcer til mere strategiske opgaver. Automatiserede systemer forbedrer præcisionen ved at minimere menneskelige fejl og sikre ensartethed i materialehåndteringen.
Kontinental bearbejdningsvirksomhedindførte en Matsuura MX 330 PC10 med et 10-pallesystem. Dette gav fleksibiliteten til at køre opgaver med lav volumen i løbet af dagen og arbejde med højere volumen i løbet af nattevagter med lav bemanding. Dette demonstrerer, hvordan palleskiftere muliggør kontinuerlig produktion, herunder produktion uden trafiklys, gennem fleksibel planlægning og uovervåget drift.
Opnåelse af Lights-Sout-produktion
Lysudslettet produktion repræsenterer det ultimative mål for mange automatiserede produktionsfaciliteter. Det betyder, at fabrikker opererer uden menneskelig tilstedeværelse i bestemte vagter, ofte om natten eller i weekenderne. Maskiner kører autonomt og håndterer alle opgaver fra materialeindlæsning til aflæsning af dele. Denne tilgang maksimerer maskinudnyttelsen og øger produktiviteten betydeligt.
For at opnå effektiv produktion integrerer virksomheder adskillige automatiseringsteknologier. Stangfremførere leverer løbende råmateriale til CNC-drejemaskiner. Robotiske indlæsnings- og aflæsningssystemer håndterer præcist dele og flytter dem mellem maskiner eller til lager. Palleskiftere og emnefangere strømliner processen yderligere. Palleskiftere giver maskiner mulighed for automatisk at skifte mellem forskellige job eller materialer. Emnefangere indsamler færdige komponenter og forhindrer maskinstop.
Dette automatiseringsniveau tilbyder betydelige fordele. Virksomheder opnår kontinuerlig produktion med maskiner, der kører 24/7. Dette øger produktionen dramatisk uden at øge lønomkostningerne. Det reducerer også menneskelige fejl, hvilket fører til en mere ensartet delkvalitet og mindre skrot. Derudover kan virksomheder omfordele menneskelige operatører til mere komplekse opgaver som programmering, vedligeholdelse eller kvalitetskontrol. Dette optimerer deres arbejdsstyrke.
Lights-sound produktion forvandler en fabrik til en yderst effektiv og selvforsynende virksomhed. Det giver producenterne mulighed for at imødekomme høj efterspørgsel, reducere leveringstider og forblive konkurrencedygtige på det globale marked. Dette strategiske træk er med til at sikre fremtidig vækst og rentabilitet.
Nøglespecifikationer for optimal ydeevne for din CNC-drejemaskine
Når du vælger enCNC-drejemaskine, dens kernespecifikationer betyder virkelig noget. Disse detaljer bestemmer, hvilke typer dele du kan fremstille, og hvor effektivt du fremstiller dem. Forståelse af disse nøglefunktioner hjælper dig med at vælge den bedste maskine til dit værksted.
Krav til spindels hestekræfter og omdrejninger
Spindelens kraft og hastighed er afgørende for effektiv bearbejdning. Hestekræfter giver maskinen styrken til at skære igennem hårde materialer. Omdrejninger pr. minut (RPM) dikterer, hvor hurtigt emnet roterer. Forskellige applikationer kræver forskellige niveauer af kraft og hastighed.
| Spindeleffektområde (kW) | Typiske anvendelser |
|---|---|
| 0,8-1,5 kW | Gravering i lille skala, printpladefræsning, let træbearbejdning, akrylskæring. Velegnet til hobbybrugere og små værksteder. |
| 2,2-3,5 kW | Generel træbearbejdning, skiltefremstilling, plastikfremstilling, aluminiumsgravering. Ideel til små og mellemstore virksomheder. |
| 4,5-6,0 kW | Kraftig træbearbejdning, møbelproduktion, skabsfremstilling, bearbejdning af ikke-jernholdige metaller. Foretrukket af professionelle værksteder og industrielle brugere. |
| 7,5-9,0 kW | Industrielle applikationer, storskala panelbearbejdning, kompleks 3D-udskæring, tungmetalskæring. Designet til miljøer med høj produktion. |
| 12 kW og derover | Højtydende industriel bearbejdning, flykomponenter, bildele, formfremstilling. Anvendes i krævende industrielle miljøer til kontinuerlig drift og præcision. |
Spændepatronstørrelse og stangkapacitet
Spændepatronens størrelse og stangkapacitet definerer de maksimale dimensioner af det råmateriale, din maskine kan håndtere. Dette påvirker direkte størrelsen på de dele, du kan producere. Til mindre emner tilbyder spændepatroner klare fordele.
- Spændetangspatroner er særligt fordelagtige til emner med en diameter på under 4 tommer.
- De tilbyder overlegen værktøjsfrigang, 360-graders kontakt med emnet og større gribekraft, især ved høje omdrejninger.
- Stangkapaciteten for disse borepatroner kan strækkes op til100 mm i diameter.
- De er bedst egnede til dele med en diameter fra 1/16 tomme til 4 tommer på grund af bedre værktøjsfrigang, højere hastighedskapacitet og overlegen gribekraft.
- Spændetangspatroner er primært designet til mindre dele, typisk7,5 cm eller mindre, selvom kapaciteten kan nå op på 15 cm.
- Deres lavere masse og symmetriske design muliggør højere driftshastigheder sammenlignet med trekæbede borepatroner. Dette fører til en mere ensartet gribekraft ved høje omdrejninger.
Værktøjskapacitet og tårnkonfiguration
Antallet af værktøjer, din maskine kan rumme, og hvordan den arrangerer dem, påvirker, hvor mange operationer den kan udføre uden at stoppe. En større værktøjskapacitet betyder mindre nedetid for værktøjsskift. Revolverhovedkonfigurationen spiller også en stor rolle.
| Tårntype | Værktøjskapacitet |
|---|---|
| VDI | Høj (12+ stationer) |
| BMT | Begrænset (6-12 stationer) |
VDI-tårne (VDI står for Verein Deutscher Ingenieure eller Sammenslutningen af Tyske Ingeniører) tilbyder ofte flere stationer, hvilket giver dig større fleksibilitet. BMT-tårne (Base Mounted Tooling) tilbyder robust fastspænding til tungere snit. At vælge det rigtige tårn hjælper digmaksimere effektivitetenog delkompleksitet.
Effektive spånhåndterings- og kølevæskesystemer
Effektiv spånhåndtering og robuste kølesystemer er afgørende for enhver CNC-drejemaskine. De sikrer problemfri drift, forlænger værktøjslevetiden og opretholder emnekvaliteten. Dårlig spånafgang kan føre til værktøjsbrud, problemer med overfladefinishen og maskinnedetid. Et godt system holder skærezonen ren og kølig.
Producenter brugerflere strategier til effektiv håndtering af chipsDeoptimer værktøjsbaner for at minimere spånophobningi trange rum og dybe hulrum. Dette forbedrer produktiviteten og sikrer ensartet spånafgang. Det hjælper også at vælge det rigtige værktøj. Værktøjer med passende spiralgeometri, spiralvinkel og belægning fungerer bedst. For eksempel er større spiralafstande og højere spiralvinkler ideelle til materialer som aluminium, der producerer længere spåner. Spånbrydere fragmenterer spåner i mindre, håndterbare stykker. Dette er især nyttigt til materialer, der skaber lange, trådede spåner, hvilket reducerer blokeringer.
| Strategi | Materialetyper | Skæreforhold/overvejelser |
|---|---|---|
| Implementér spånbrydere | Materialer, der producerer lange, trådede spåner (f.eks. vanskelige legeringer som titanium og nikkelbaserede materialer) | Opretholdelse af korrekt varme og tryk; forskellige konfigurationer tilgængelige til specifikke behov eller generelle anvendelser. |
| Brug højtrykskølevæske | Generel | Kølevæskestrøm tæt på skærezonen; passende dimensionering af højtryksenheden i forhold til maskinens kølevæskebeholder. |
| Anvend proces- og programmeringsændringer | ISO P-gruppestål (spånfarve indikerer varmeoverførsel) | Værktøjsjustering (centerhøjde kritisk); værktøj med høj stabilitet; spåndybde (mindst 2/3 af radius, 1-2 mm efter radius for de bedste resultater); tilspændingshastighed (ikke for lav eller for høj); skærehastighed (kan justeres, hvis andre ændringer mislykkes); programmeringsændringer som f.eks. hastighedsdykning til sporstikning. |
Et godt kølevæskestyringssystem dirigerer kølevæskestrømmen præcist til skæreområdet. Dette skyller spåner væk og forhindrer ophobning og overophedning. Det opretholder også kølevæskekvaliteten. Automatiske spånudsugningsystemer, som f.eks. støvsugere eller transportbånd, fjerner kontinuerligt spåner. Dette er afgørende for produktion i store mængder. Det hjælper med at opretholde ensartede skæreforhold og reducerer nedetid.
Avancerede kølesystemer, som f.eks.Minimumsmøring (MQL) og tørbearbejdning, sparer vand betydeligt og reducerer kølemiddelforbruget. Disse systemer reducerer også den energi, der kræves til køling. Dette fører til øget samlet systemeffektivitet og implicitte omkostningsbesparelser.Superkritiske CO₂-systemer tilbyder endnu flere fordele:
- Nul kølevæskespildSuperkritisk CO₂ fordamper harmløst. Dette eliminerer rester og dyr bortskaffelse.
- Reduceret energiforbrugDer kræves mindre energi til drift. Filtrerings-, pumpe- og oprensningssystemer er ikke længere nødvendige.
- Bæredygtig CO₂-indkøbCO₂ genvindes typisk fra industrielle processer. Dette understøtter en cirkulær økonomi.
- Ingen skadelige kemikalierIkke-giftig scCO₂ eliminerer eksponering for farlige stoffer. Det forbedrer luftkvaliteten og sikkerheden på arbejdspladsen.
- Ren, restfri driftDen efterlader ingen olieagtige rester. Dette minimerer vedligeholdelse og rengøring.
Disse avancerede systemer forbedrer ikke blot bearbejdningsydelsen, men tilbyder også betydelige miljømæssige og omkostningsmæssige fordele.
At vælge den ideelle CNC-drejeløsning til 2025 kræver en klar forståelse af dine unikke produktionsmål. En omhyggeligt valgt maskine bliver et strategisk aktiv, der bidrager direkte til produktionssucces. Virksomheder træffer informerede beslutninger for at optimere deres drift og sikre fremtidig vækst. Denne omfattende guide hjælper producenter med at finde det perfekte match til deres specifikke behov.
Ofte stillede spørgsmål
Hvad er den største forskel mellem horisontale og vertikale CNC-drejemaskiner?
Horisontale maskiner håndterer lange, tunge dele godt, ofte med nemmere spånfjerning.Vertikale maskinerer fremragende til tunge, korte dele, idet de fastgøres ved hjælp af tyngdekraften. De sparer også gulvplads.
Hvornår bør et værksted overveje en schweizisk CNC-drejemaskine?
Værksteder bør overveje schweiziske maskiner til små, komplicerede dele med høj præcision. De udmærker sig i industrier som medicin, luftfart og elektronik, hvor de producerer komplekse komponenter med snævre tolerancer.
Hvad er fordelene ved multiaksede CNC-drejecentre?
Multiaksecentrekombinerer drejning, fræsning og boring i én maskine. Dette muliggør komplekse dele i en enkelt opsætning, hvilket reducerer fejl, sparer tid og forbedrer nøjagtigheden.
Hvordan hjælper automatisering, som f.eks. stangfremførere, en CNC-drejemaskine?
Stangfremførere leverer automatisk råmateriale, hvilket muliggør kontinuerlig og uovervåget produktion. Dette øger outputtet, reducerer lønomkostningerne og gør det muligt for maskiner at køre i længere perioder uden menneskelig indgriben.
Hvorfor er spindelhestekræfter og omdrejninger i omdrejninger vigtige for en CNC-drejemaskine?
Spindelkraften giver maskinen styrken til at skære i hårde materialer. Omdrejningstallet dikterer, hvor hurtigt emnet roterer. Begge er afgørende for effektiv bearbejdning og afhænger af materialet og emnets krav.
Udsendelsestidspunkt: 05. dec. 2025