


Indledning
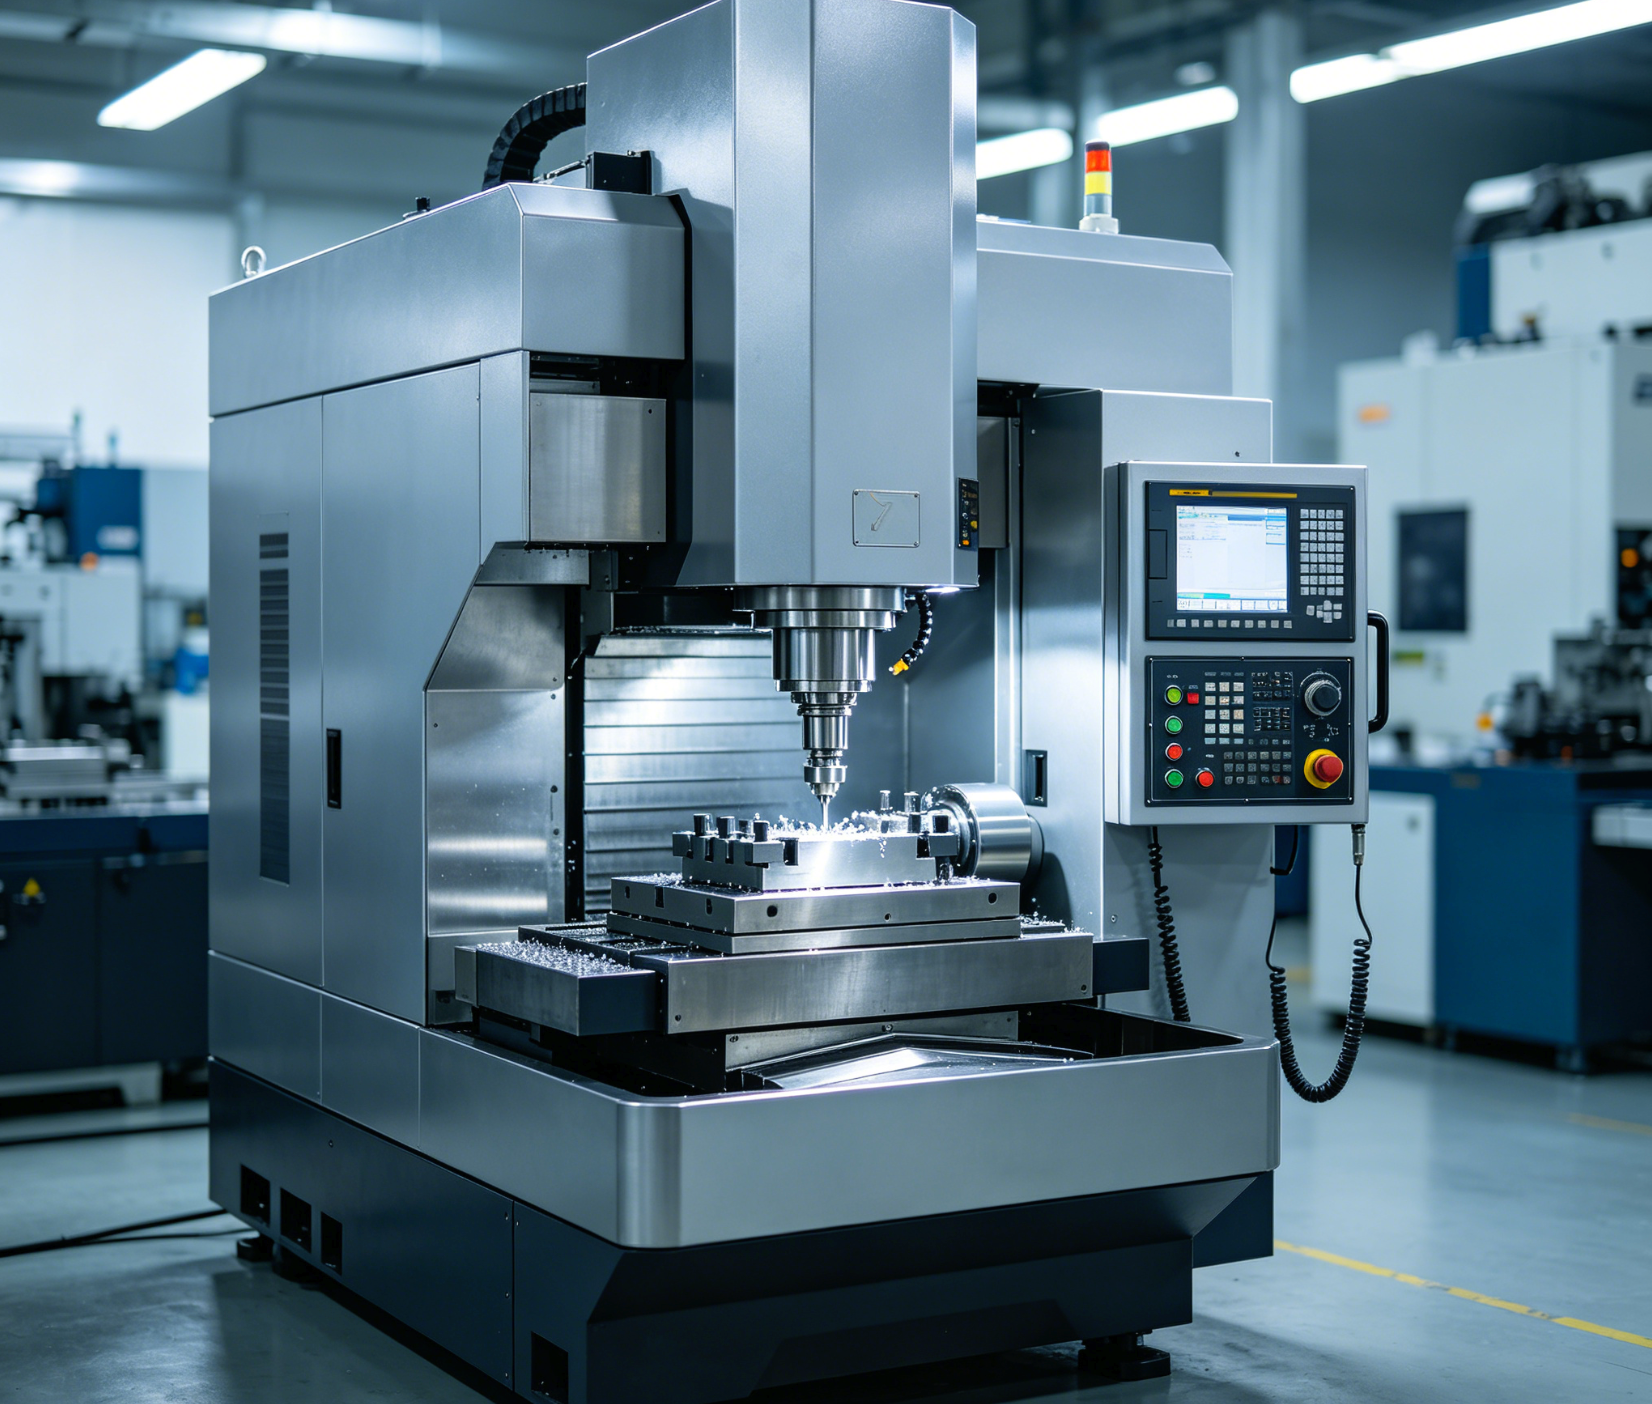
For værksteder, der bearbejder overdimensionerede plader, forme, rammer og strukturelle komponenter, er maskinarkitekturen lige så vigtig som spindelkraften. Gantry CNC-maskiner er designet til at håndtere lange, tunge og vanskeligt understøttede emner ved hjælp af en overheadbro, der giver et større arbejdsområde og bedre stivhed end konventionelle C-rammeopsætninger. Dette gør dem særligt effektive, når emnestørrelse og vægt begynder at udfordre nøjagtighed, stabilitet og arbejdsgangseffektivitet. Den følgende diskussion forklarer, hvordan gantry-konstruktion understøtter storskalabearbejdning, hvor den overgår standard vertikale maskiner, og hvilke produktionsforhold gør den til det mere praktiske valg.
Når Gantry CNC-maskiner er det rigtige valg
Den grundlæggende arkitektur afCNC-bearbejdningdikterer de fysiske grænser for, hvad en producent kan producere. Traditionelle vertikale bearbejdningscentre (VMC'er) bruger typisk et C-rammedesign, som i sagens natur begrænser emnets størrelse og vægt. Gantry CNC-maskiner løser disse begrænsninger ved at anvende en overliggende brostruktur, der spænder over arbejdsbordet. Dette design afkobler bearbejdningsområdet fra den restriktive halsdybde på en C-ramme.
Producentergenerelt overgå til portalsystemer ved håndtering af emner, der er længere end 2.000 mm eller vejer mere end 5.000 kg. Ved at understøtte spindlen på en robust tværbjælke på tværs af to søjler fordeler portalmaskiner skærekræfterne symmetrisk. Denne strukturelle geometri forhindrer den afbøjning og vibration, der ellers ville kompromittere dimensionsnøjagtigheden på massive emner.
Produktionsstørrelse, emnevægt og arbejdsgangsbehov
Beslutningen om at anvende en portalmaskine afhænger ofte af samspillet mellem emnets masse og dynamisk positionering. I portaldesign med fast bord forbliver emnet stationært, mens broen bevæger sig langs X-aksen. Denne konfiguration gør det muligt for maskinen at understøtte ekstreme bordbelastninger - ofte over 10.000 kg pr. kvadratmeter - uden at servomotorerne skal accelerere eller decelerere emnets massive vægt. Følgelig forbliver maskinens dynamiske respons ensartet, uanset om den skærer et let kompositpanel eller en massiv stålformbase.
Krav til arbejdsgange dikterer også anvendelsen af storformatportalsystemer. Faciliteter, der bruger pendulbearbejdning, kan opdele det store arbejdsbord i separate zoner. Mens spindlen arbejder på et emne i én zone, kan operatører sikkert indlæse, aflæsse eller inspicere en del i den tilstødende zone. Denne kontinuerlige drift reducerer spindelnes nedetid betydeligt og forbedrer den samlede udstyrets effektivitet (OEE).
Industrier, der bruger storformat gantry CNC-maskiner
Luftfartssektoren er i høj grad afhængig af CNC-portalmaskiner til at fræse strukturelle komponenter såsom vingebjælker, flykroppens skotter og landingsudstyrsdele. Disse komponenter kræver ofte kontinuerlig5-akset bearbejdningover længder på over 10 meter, hvilket kræver et arbejdsområde, som kun et bevægeligt portalsystem kan levere, samtidig med at snævre tolerancer inden for luftfart opretholdes.
Inden for energisektoren kræver produktionen af vindmøllenav, generatorhuse og varmevekslerrørplader kraftig materialefjernelse på massive smedegods. Portalmaskiner udstyret med højmomentspindler og retvinklede hoveder giver producenterne mulighed for at bore og fræse disse overdimensionerede komponenter i en enkelt opsætning. Tilsvarende bruger bilindustrien disse maskiner til at forme store stanseforme og sprøjtestøbeforme, hvor overlegen overfladefinish og volumetrisk nøjagtighed er afgørende.
Vigtige designfunktioner ved gantry CNC-maskiner
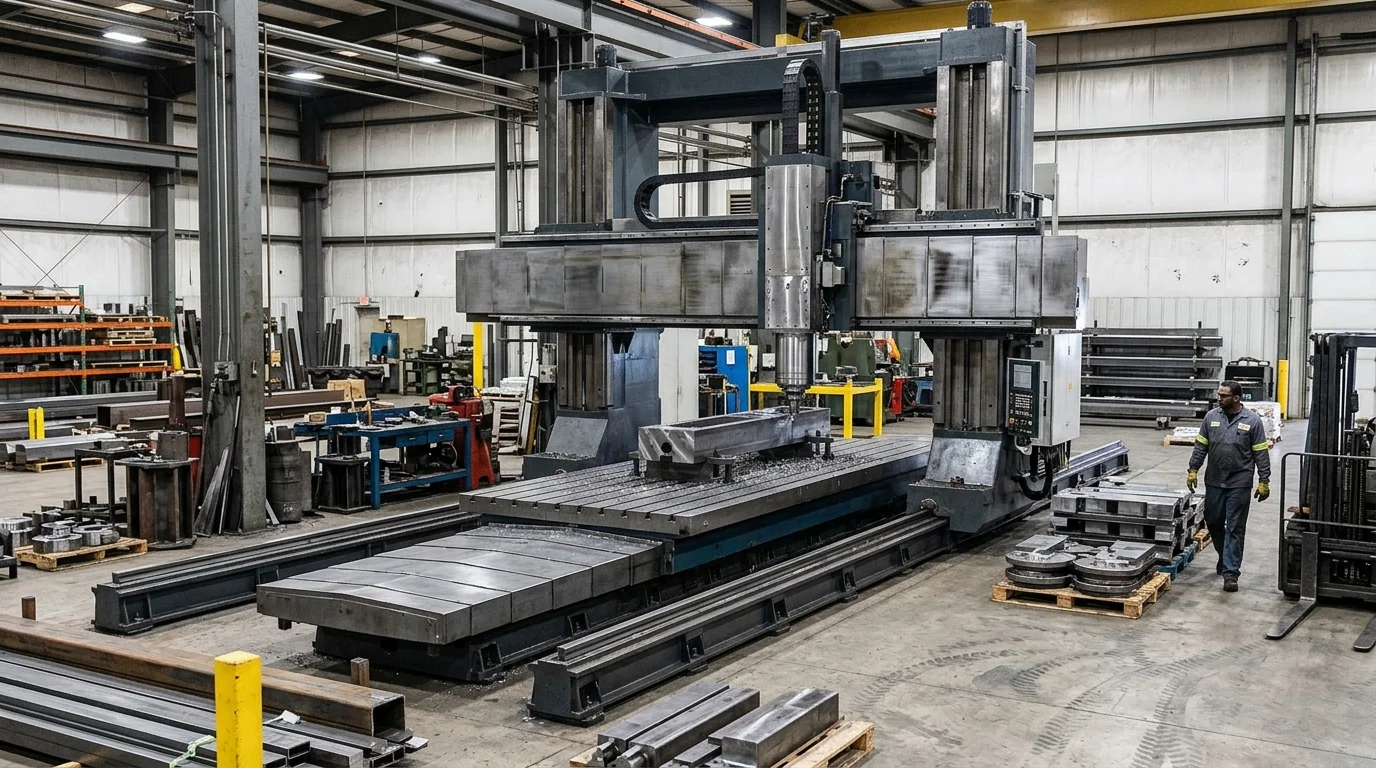
En gantry CNC-maskines ydeevne er direkte knyttet til dens strukturelle konstruktion. I modsætning til standardfræsemaskiner skal gantryplatforme opretholde stivhed over store spændvidder. For at opnå dette bruger producenter finite element analyse (FEA) til at optimere støbedesignet af søjler, tværbjælke og base, hvilket sikrer, at maskinen kan absorbere de harmoniske vibrationer, der genereres under fjernelse af tunge materialer.
Selv med massive strukturelle komponenter opnår moderne portalmaskiner imponerende dynamisk ydeevne. Avanceret lineær motorteknologi og dobbeltdrevne servosystemer gør det muligt for disse kraftige maskiner at nå hurtige bevægelseshastigheder på op til 30 meter i minuttet, hvilket sikrer effektiv værktøjspositionering over lange afstande.
Brostruktur, bevægelsesområde og bordkonfiguration
Det mest definerende træk ved en portalmaskine er dens brostruktur, som enten kan være fast eller bevægelig. Et fast gantry-design (bevægeligt bord) tilbyder overlegen stivhed, fordi broen er stift forankret til fundamentet. X-aksens bevægelse kræver dog, at bordet bevæger sig frem og tilbage, hvilket betyder, at maskinens fodaftryk skal være mere end dobbelt så langt som dens X-aksebevægelse. Omvendt holder et bevægeligt gantry-design bordet stationært, hvilket giver et yderst effektivt forhold mellem fodaftryk og bevægelse, der er ideelt til ekstreme længder (ofte over 4.000 mm i X-aksen).
| Arkitektur | Fodaftrykseffektivitet | Belastningskapacitetsgrænse | Bedste applikation |
|---|---|---|---|
| Flytteportal | Høj (Kræver slaglængde + frigang) | Næsten ubegrænset (afhængig af fundament) | Luftfartsbjælker, vindmøllevinger |
| Fast gantry (bevægeligt bord) | Lav (Kræver 2x slaglængde) | Begrænset af servo-/føringskapacitet | Tunge forme,højpræcisiondør |
| Højskinneportal | Maksimum (søjler integreret i faciliteten) | Ubegrænset | Jernbanevogne, massive rumfartsstrukturer |
Bordkonfigurationer tilpasser maskinen yderligere til specifikke arbejdsgange. T-slidsede støbejernsborde er standard til tung fræsning, mens vakuumborde ofte integreres til fastgørelse af store, flade aluminiums- eller kompositplader i luftfarts- og marineindustrien.
Specifikationer, der påvirker stivhed og nøjagtighed
Stivhed og nøjagtighed i storformatbearbejdning styres af maskinens føringsbaner, spindelspecifikationer og termiske styringssystemer. Tunge applikationer kræver typisk kassebaner (glidelejeføringer), som giver overlegen vibrationsdæmpning og bæreevne. Til applikationer, der prioriterer hastighed og højhastighedskonturering, foretrækkes kraftige rullelineære føringsbaner, der giver lavere friktion og hurtigere acceleration.
Spindelvalg dikterer også maskinens kapacitet. Bearbejdning af hårde legeringer kræver en spindel med højt drejningsmoment, der er drevet af tandhjul (ofte 22 kW til 45+ kW) med en robust værktøjskonus som BT50 eller HSK-100. For at opretholde præcision over store bevægelsesområder skal termisk vækst kontrolleres. Funktioner som kølede kugleskruer, spindelkølekapper og lineære glasskalaer med en opløsning på 0,001 mm er afgørende. Når en gantry-CNC-maskine af høj kvalitet er korrekt udstyret, kan den opretholde en positioneringsnøjagtighed på ±0,015 mm over en fuld bevægelse på 5 meter.
Gantry CNC-maskiner vs. andre CNC-maskintyper
Valg af den korrekte maskinarkitektur kræver evaluering af den specifikke geometri og håndteringskrav for de dele, der fremstilles. Mens vertikale bearbejdningscentre (VMC'er), horisontale bearbejdningscentre (HMC'er) og horisontale borefræsere (HBM'er) udmærker sig i specifikke scenarier, udgør de alvorlige begrænsninger, når emnet skalerer ud over deres iboende designrammer.
En standard C-ramme VMC maksimerer typisk omkring 1.500 mm til 2.000 mm X-aksebevægelse. At presse et C-rammedesign ud over denne grænse resulterer i for stort strukturelt udhæng, hvilket fører til uacceptabel afbøjning ved spindlen. Portalmaskiner eliminerer dette udhæng helt og giver en stabil, understøttet skæreplatform uanset X- eller Y-aksens position.
Når en gantry CNC-maskine er den bedre løsning
En gantry CNC-maskine er det optimale valg, når man arbejder med dele, der er usædvanligt lange, brede og flade. For eksempel er det praktisk talt umuligt at bearbejde et 3 meter gange 2 meter vakuumbord i aluminium eller en massiv stålbundplade på en standard VMC på grund af begrænsninger i Y-aksens hals. Mens en HBM teoretisk set kunne bearbejde en lang del, er det farligt, tidskrævende og meget modtageligt for vibrationer at opstille en flad plade lodret på en vinkelplade.
Derudover er portalmaskiner overlegne, når der kræves adgang ovenfra og ned til tunge komponenter. Det åbne design gør det muligt for traverskraner at sænke smede- eller støbegods på flere tons direkte ned på arbejdsbordet. Denne uhindrede adgang reducerer rigningstiden betydeligt og forbedrer sikkerheden sammenlignet med at manøvrere tunge dele ind i den lukkede ramme af en HMC.
Kernesammenligningspunkter: Fodaftryk, kapacitet, omkostninger og præcision
For klart at afgrænse de operationelle forskelle er det afgørende at sammenligne gantry-maskiner med standard VMC'er og HBM'er på tværs af primære begrænsninger i faciliteten: fodaftryk, kapacitet, omkostninger og præcision.
| Maskintype | Maksimal X-aksekapacitet | Fodaftryk vs. arbejdskonvolut | Basisprisinterval (USD) | Typisk volumetrisk præcision |
|---|---|---|---|---|
| C-ramme VMC | ~2.000 mm | Moderat | 60.000 kr. – 150.000 kr. | Fremragende på små dele |
| Horisontal boremølle | ~4.000+ mm | Stor | 300.000 kr. – 800.000 kr.+ | Høj (optimeret til dyb boring) |
| CNC-bevægelig gantry | 10.000+ mm | Meget effektiv | 250.000 kr. – 1.000.000 kr.+ | Fremragende på tværs af store, flade områder |
Selvom den indledende kapitaludgift til en gantry CNC-maskine er høj, er dens fodaftrykseffektivitet uovertruffen for lange dele. En bevægelig gantry-maskine kræver kun gulvplads, der er lidt større end dens maksimale X-akse-slaglængde, hvorimod VMC'er med bevægelige borde og faste gantries kræver dobbelt så meget gulvplads for at imødekomme bordbevægelsen. Præcisionen på en gantry er optimeret til plan nøjagtighed over store områder, hvilket gør den bedre til konturering af massive matricer sammenlignet med en HBM, som er optimeret til dybhulsjustering og flersidet adgang.
Sådan vælger og implementerer du en gantry CNC-maskine
Anskaffelse af en storformat gantry CNC-maskine er et komplekst ingeniørprojekt, der rækker langt ud over indkøbsordren. I modsætning til mindre VMC'er, der kan leveres, nivelleres og tændes inden for få dage, kræver gantry-systemer grundig facilitetsforberedelse og præcis logistisk koordinering.
Implementeringstidslinjen for en specialbygget eller semi-specialbygget gantrymaskine strækker sig ofte over 6 til 12 måneder. Denne leveringstid er ikke kun nødvendig for fremstillingen af maskinen, men også for at udføre de omfattende forberedelser på stedet, der kræves for at understøtte udstyr, der kan veje op til 40.000 kg.
Evaluering af emnestørrelse, materialer og tolerancebehov
Udvælgelsesprocessen begynder med en grundig analyse af de maksimale emnedimensioner og de specifikke materialer, der skal skæres. Materialet dikterer det nødvendige spindelmoment og -hastighed; højhastighedsfræsning i aluminium kræver spindler med 20.000+ omdr./min., hvorimod bearbejdning af Inconel eller hærdet værktøjsstål kræver spindler med højt moment og lavt omdr./min. gear. Z-aksens frigang (afstanden mellem spindelnæsen og bordet) skal også omhyggeligt beregnes for at give plads til den højeste forventede del plus længden af det længste skæreværktøj og værktøjsholder.
Tolerancekrav påvirker direkte de krævede maskinspecifikationer. Hvis et anlæg kræver tolerancer i luftfartskvalitet over et spændvidde på 6 meter, skal maskinen specificeres med volumetrisk fejlkompensation, lineære glasskalaer og omfattende termiske styringssystemer. Disse præcisionsforbedrende funktioner kan øge maskinens basispris med 15 % til 30 %, hvilket gør det afgørende at justere maskinens specifikationer strengt efter tekniske krav snarere end teoretiske maksimumværdier.
Indkøb, installation, vedligeholdelse og træning
Installation af en CNC-portalmaskine kræver næsten altid specialiseret fundamentsarbejde. Faciliteter skal typisk udgrave det eksisterende gulv og støbe et isoleret, stålforstærket betonfundament med en tykkelse på mellem 500 mm og over 1.000 mm. Dette fundament kræver en minimumshærdningstid på 28 dage, før maskinen kan forankres og laserkalibreres. Manglende tilstrækkeligt fundament vil resultere i, at maskinen sætter sig, hvilket permanent kompromitterer den geometriske nøjagtighed.
Når vedligeholdelses- og træningsprotokollerne er installeret, skal de tilpasses maskinens kompleksitet. Forebyggende vedligeholdelsesprogrammer skal omfatte regelmæssig verifikation af synkroniseringen af dobbeltdrevene (for at forhindre skævvridning af gantry-maskiner), inspektioner af kølesystemet og automatiske smørekontroller. Derudover er operatøruddannelse afgørende. Fordi et nedbrud på en stor gantry-maskine kan resultere i katastrofale spindelskader og reparationsomkostninger på titusindvis af dollars, skal operatørerne være grundigt trænet i avanceret værktøjsbanesimulering og kollisionsforebyggelsessoftware, før de bruger strømførende dele.
Sådan afgør du, om en Gantry CNC-maskine passer til din
At afgøre, om en gantry CNC-maskine er en fornuftig kapitalinvestering, kræver en omfattende analyse af produktionsflaskehalse, outsourcingomkostninger og langsigtet forretningsstrategi. Disse maskiner repræsenterer en stor økonomisk forpligtelse og kræver ofte en initial investering på over $300.000, eksklusive modifikationer af faciliteter og avanceret værktøj.
Finansiel begrundelse afhænger typisk af at opnå høje udnyttelsesgrader. Branchestandarder tyder på, at en storformat gantrymaskine skal opretholde en udnyttelsesgrad på mindst 70 % for at levere en konkurrencedygtigafkast af investeringen(ROI) inden for en standard 3- til 5-årig afskrivningsplan. Anlæggene skal vurdere, om deres nuværende eller forventede ordrevolumen kan opretholde dette driftsniveau.
Beslutningskriterier for bearbejdning af store emner
Det primære beslutningskriterium er omkostningerne og risikoen forbundet med nuværende metoder til fremstilling af store dele. Fabrikker, der i øjeblikket outsourcer store plader, rammer eller forme, skal beregne de årlige udgifter til disse outsourcede tjenester, idet de tager højde for de skjulte omkostninger ved logistiske forsinkelser, forsendelsesomkostninger og tab af kvalitetskontrol. Hvis de årlige omkostninger ved outsourcing nærmer sig finansieringsomkostningerne for en gantry-maskine, bliver det strategisk rentabelt at bringe kapaciteten internt.
Et andet kritisk kriterium er opsætningens effektivitet.
Vigtige konklusioner
- De vigtigste konklusioner og begrundelser for CNC-maskiner
- Specifikationer, overholdelse af regler og risikotjek, der er værd at validere, før du forpligter dig
- Praktiske næste trin og forbehold, som læserne kan anvende med det samme
Ofte stillede spørgsmål
Hvornår skal en producent vælge en gantry CNC-maskine?
Vælg en gantry CNC-maskine, når dele typisk er over 2.000 mm lange, over 5.000 kg, eller når der er behov for stabil nøjagtighed under kraftig skæring.
Hvorfor er gantry CNC-maskiner bedre til store emner?
Deres brostruktur spreder skærekræfterne på tværs af to søjler, hvilket reducerer afbøjning og vibrationer for bedre stivhed, præcision og overfladefinish på overdimensionerede dele.
Hvilket portaldesign er bedre: bevægelig portal eller fast portal?
Bevægelige portaler er egnede til meget lange dele og sparer gulvplads. Faste portaler tilbyder højere stivhed til præcisions- og kraftig formbearbejdning.
Hvilke brancher bruger almindeligvis gantry CNC-maskiner?
Inden for luftfart, energi og bilindustrien bruger de dem til vingestrukturer, turbinekomponenter, generatorhuse, store matricer og sprøjtestøbeforme.
Kan OTURN Machinery hjælpe med gantry CNC-løsninger til tungmetalbearbejdningsdele?
Ja. OTURN leverer gantry- og dobbeltsøjle-CNC-maskiner med stive strukturer, omfattende konfigurationer og oversøisk support til forme, luftfart, ventiler og andre store emneapplikationer.
Opslagstidspunkt: 22. april 2026