


CNC-bore- og fræsemaskine med fast bjælke
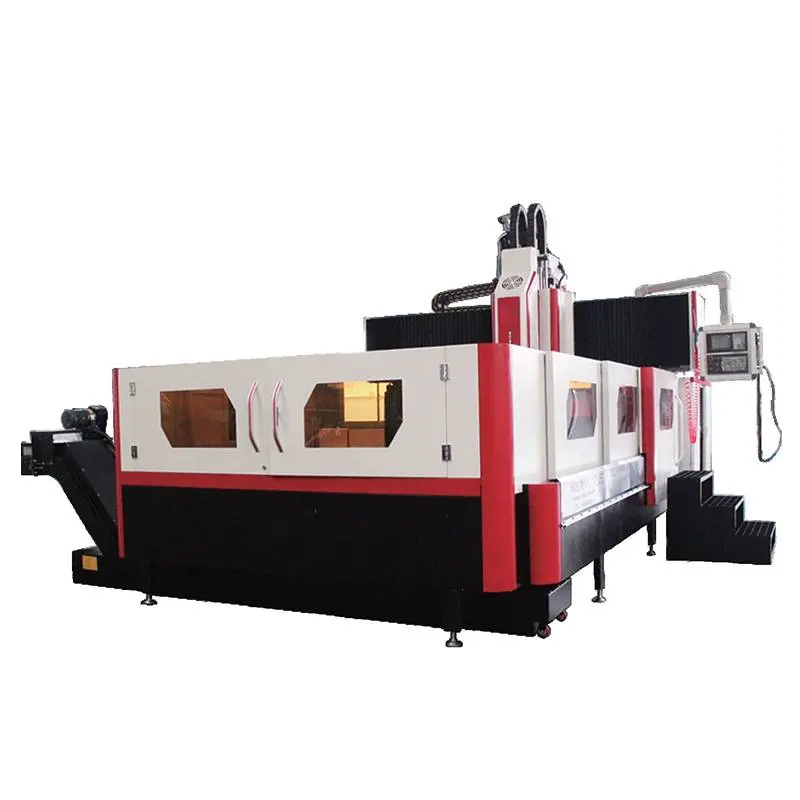
CNC-bore- og fræsemaskine
Maskinfunktion og beskrivelse af funktioner
1) CNC-portalbore- og fræsemaskiner er bearbejdningsudstyr, der integrerer avancerede teknologier såsom maskiner, elektricitet og hydraulik. Den bruges primært til bearbejdning af forme, flanger, ventiler, strukturelle dele osv. Den er meget udbredt til grovbearbejdning og sletbearbejdning af komplekse dele såsom forskellige plader, kasser, rammer, forme osv. i maskinindustrien. Denne maskine kan udføre horisontal (Y-akse) og vertikal (Z-akse) bevægelse af det vertikale fræsehoved og bordet. Tre-akset kobling til langsgående bevægelse (X-akse). Multiprocesbearbejdning såsom fræsning, boring, stiv gevindskæring, oprivning og forsænkning kan udføres. Hele maskinen har en portalrammestruktur med høj stivhed og god nøjagtighed. Det er brugernes førstevalg at bearbejde.
2) Maskinens samlede layout
(1) Der anvendes en portalrammestruktur med fast bjælke, sengen er fast, og dobbeltsøjlen og sengen er forbundet med bolte. Arbejdsbordet bevæger sig i X-aksen på sengen, topstykket bevæger sig i Z-retningen på sadlen, og sadlen og topstykket bevæger sig i Y-retningen på bjælken.
(2) De vigtigste store dele af maskinværktøjet: leje, søjle, bjælke, sadel og topstykke er alle af støbejernsmaterialer med høj styrke. Disse store dele er optimeret af 3D-computersoftware med rimelig ribbenplacering og komplette varmebehandlingsprocesser for at eliminere restspændinger. For at sikre, at hele maskinen har tilstrækkelig styrke, stivhed og høj stabilitet, samt vibrationsmodstand.
3) Seng-arbejdsbænk
(1) Sengen er lavet af højstyrkestøbejernsmateriale HT250, der bruger computerbaseret tredimensionel optimering, ribberne er arrangeret rimeligt, og dens stivhed og styrke er forbedret.
(2) X-akse-føringsparret anvender importerede kraftige lineære føringer med lav dynamisk og statisk friktionskoefficient, høj bordfølsomhed, lav højhastighedsvibration, lav hastighed uden kravling, høj positioneringsnøjagtighed og fremragende servodrevydelse: samtidig er lastekapaciteten stor, og skærevibrationsmodstanden er god.
(3) X-akse-drev - servomotoren er forbundet med kugleskruen via reduktionsgearet, som driver arbejdsbordet til at bevæge sig frem og tilbage på lejet for at realisere X-aksens tilførselsbevægelse og forstrække skruen for at forbedre stivheden.
4) Bjælke
(1) Tværbjælken og søjlen er integreret i portalrammens struktur ved hjælp af højstyrkestøbejernsmateriale HT250, ribberne er arrangeret rimeligt og har tilstrækkelig bøjnings- og vridningsstivhed.
(2) Bjælkeføringsparret anvender en kraftig lineær føring.
(3) Y-akse-drev - servomotoren er direkte forbundet med kugleskruen via koblingen, og kugleskruen driver sadlen til at bevæge sig til venstre og højre på bjælken for at realisere Y-aksens fremføringsbevægelse.
5) Hovedstykke
(1) Hovedbukken anvender kraftige rullelineære føringer, som har høj bevægelsesstivhed, høj positioneringsnøjagtighed og god stabilitet ved lav hastighed.
(2) Z-aksedrev - servomotoren er direkte forbundet til kugleskruen via koblingen, og kugleskruen driver hoveddokken til at bevæge sig op og ned på sadlen for at opnå Z-aksens fremføring. Z-aksemotoren har en automatisk bremsefunktion. I tilfælde af strømsvigt holdes motorakslen tæt for at forhindre den i at rotere.
(3) Spindelgruppen anvender Taiwan Jianchun højhastigheds intern kølespindel med høj præcision og høj ydeevne. Hovedakslen griber kniven med sommerfuglfjederen på hovedakslen, hvor spændingskraften virker på værktøjshåndtagets træksøm gennem den firedelte rømmemekanisme, og det løse værktøj anvender en pneumatisk metode.
6) Pneumatisk system
Bruges til at løsne spindelens værktøj.
7) Maskinbeskyttelse
Sengegitteret (X-aksen) har et teleskopisk beskyttelsesdæksel i rustfrit stål;
Stråleføringen (Y-aksen) anvender fleksibel organbeskyttelse.
8) Smøring
(1) X-, Y- og Z-treakselejer er alle smurt.
(2) X-, Y- og Z-treaksede føringsskinner er alle smurt med olie.
(3) X-, Y- og Z-treaksede kugleskruepar smøres alle med olie.
9) CNC-system
CNC-systemet er standardudstyret med Beijing Kaiendi-styresystem og -drev med komplette funktioner og nem betjening; standard RS-232-kommunikationsgrænseflade, USB-stik og relateret software.
Filtreringssystem
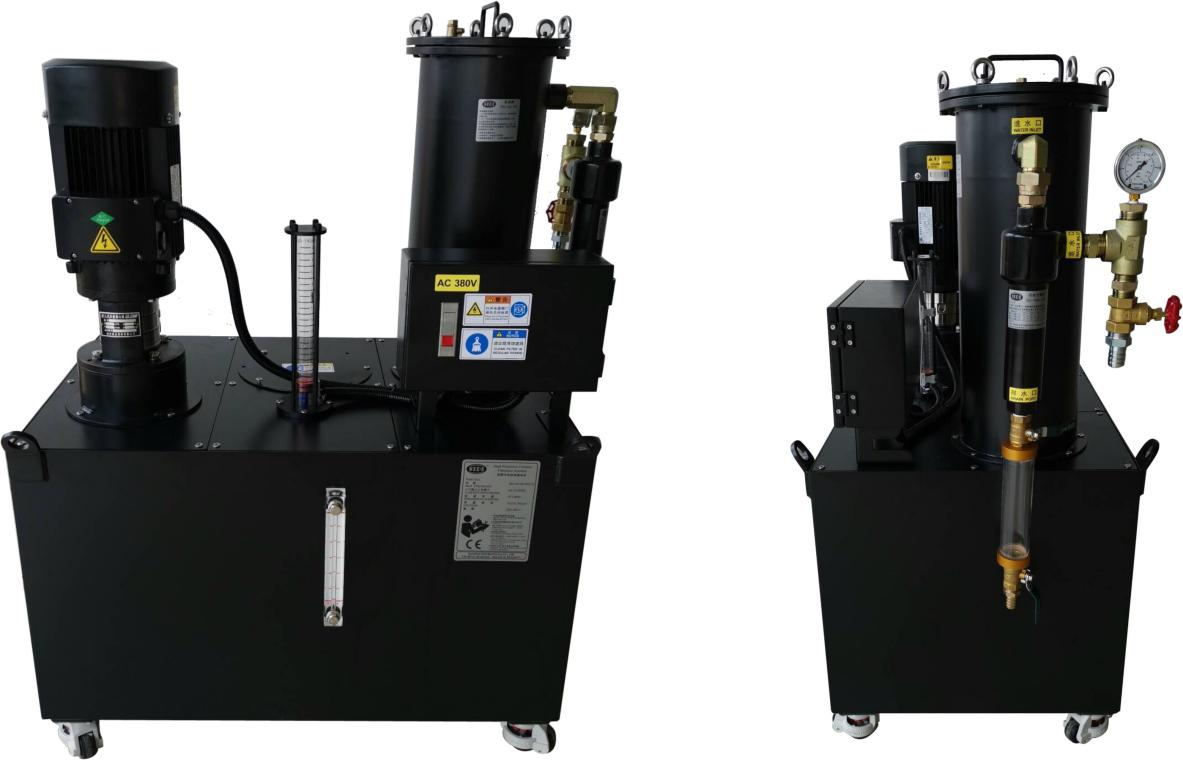
Denne maskine er udstyret med et centralt vandfiltersystem, der effektivt kan filtrere urenheder i kølevæsken. Det interne vandspraysystem kan forhindre jernstifter i at blive viklet ind i værktøjet under bearbejdning, reducere værktøjsslid, forlænge værktøjets levetid og forbedre emnets overfladefinish. Værktøjsspidsens højtryksvandudløbsstift kan beskytte emnets overflade godt, beskytte højhastighedsrotationsleddet, forhindre urenheder i at blokere rotationsleddet og forbedre emnets samlede kvalitet og forbedre arbejdseffektiviteten. (Bemærk, at billedet er det fysiske billede af filtersystemet)
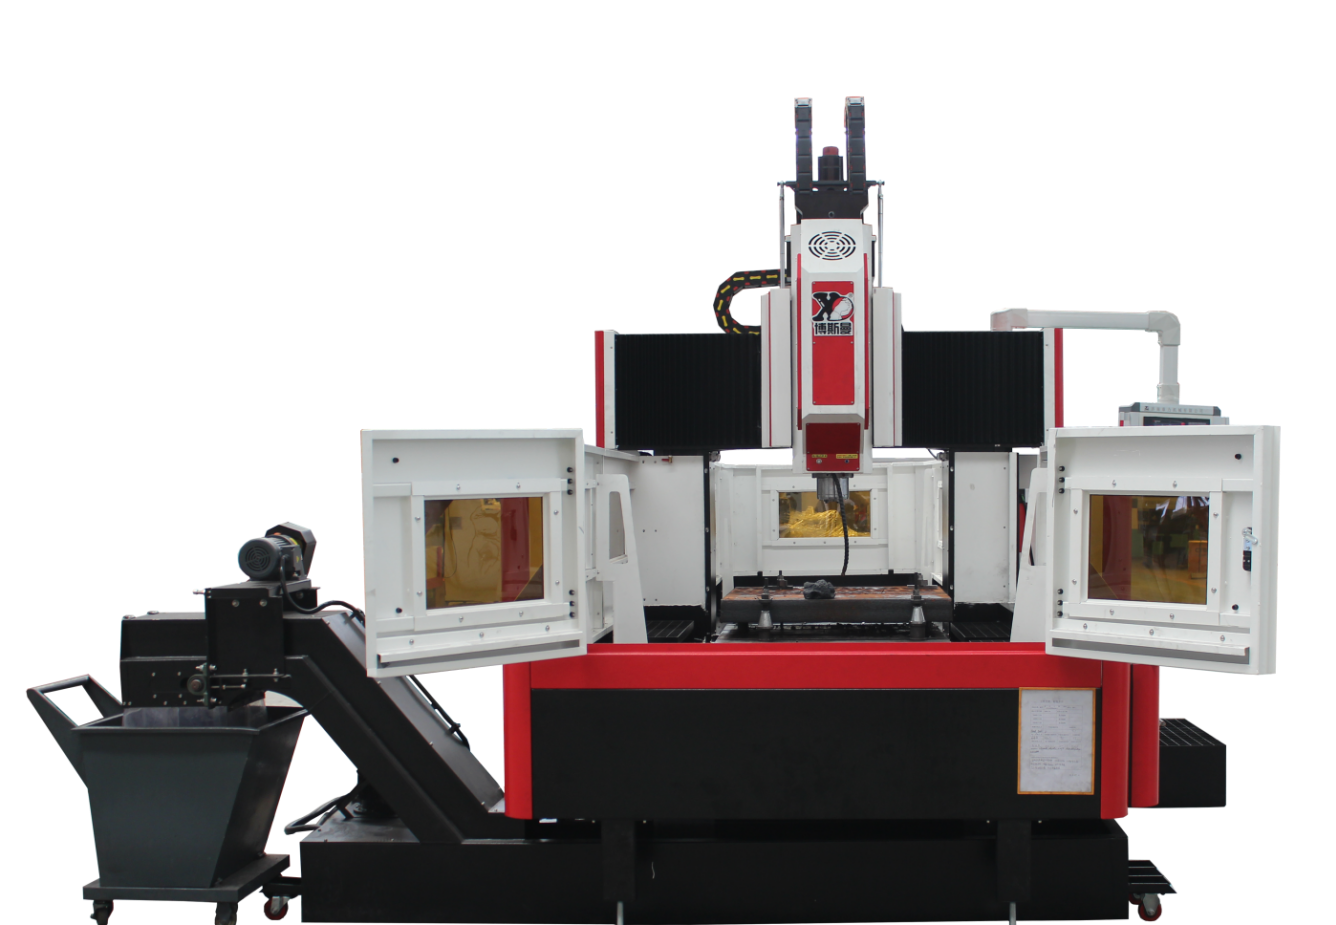
Specifikation
| Model | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Arbejdsstørrelse (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maks. belastning (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-spor (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Maksimal bevægelse af bord-X-akse (mm) | 2200 | 2200 | 2600 | 4000 | |
| Maksimal bevægelse af bord-Y-akse (mm) | 1600 | 2200 | 2500 | 2600 | |
| Spindel maksimal slaglængde - Z-akse (mm) | 600 | 600 | 600 | 600/1000 | |
| Afstand fra spindelende til arbejdsbord (mm) | Maksimum | 800 | 800 | 800 | 800 |
| Minimum | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Spindelhastighed (r/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Spindelmotorens effekt (kW) | 22 | 22 | 22 | 22 | |
| Maks. U-bor (mm) | φ90 | φ90 | φ90 | φ90 | |
| Maksimal gevindskæring (mm) | M36 | M36 | M36 | M36 | |
| Skærehastighedsområde | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Hurtig bevægelse (m/min) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Implementering af nationale standarder GB/T18400.4 (m/min) | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | |
| Vægt (T) | 16,5 | 21 | 24 | 40 | |
Kvalitetsinspektion
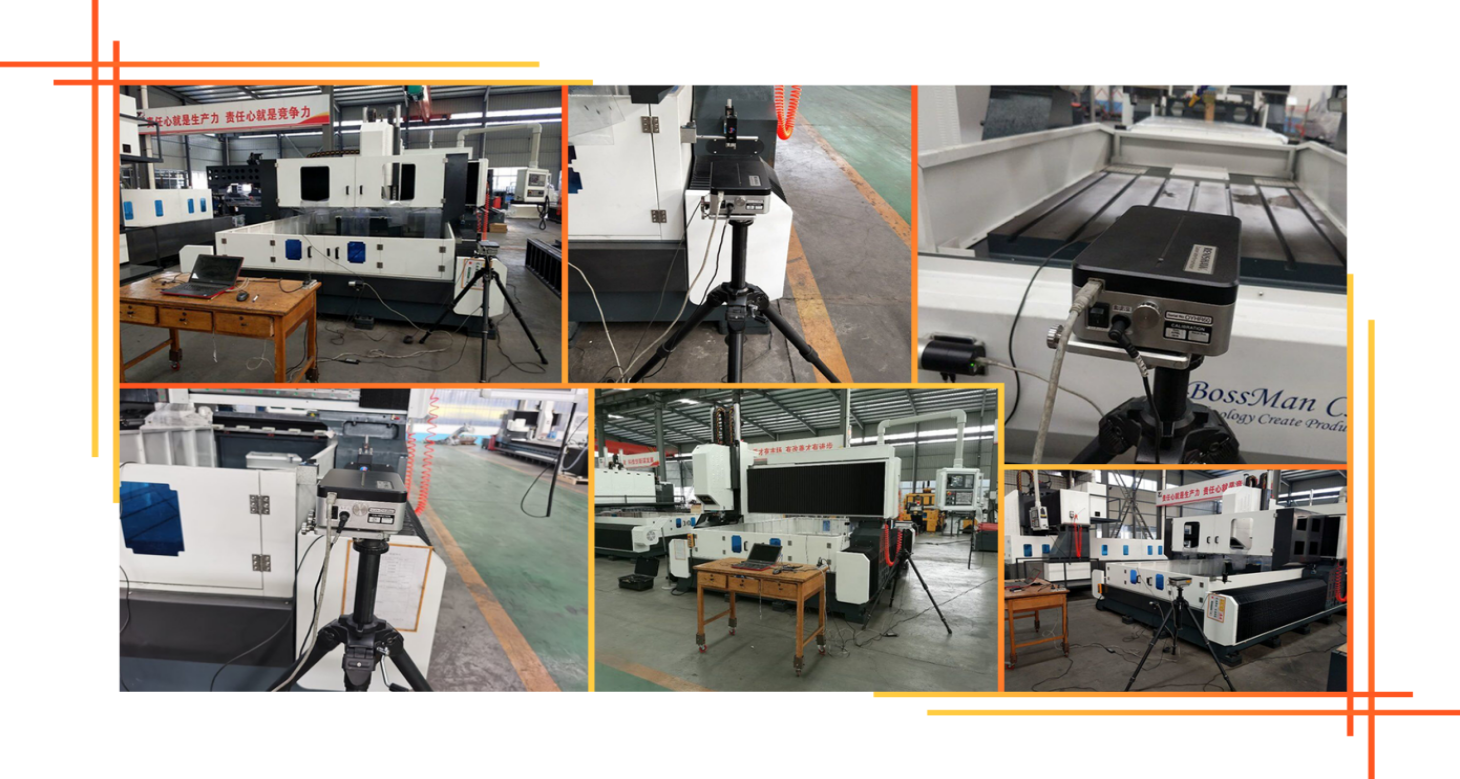
Hver maskine fra Bosman er kalibreret med et laserinterferometer fra det britiske RENISHAW, som nøjagtigt inspicerer og kompenserer for stigningsfejl, slør, positioneringsnøjagtighed og gentagen positioneringsnøjagtighed for at sikre maskinens dynamiske, statiske stabilitet og bearbejdningsnøjagtighed. . Kuglestangtest Hver maskine bruger en kuglestangtester fra det britiske RENISHAW til at korrigere den sande cirkelnøjagtighed og maskinens geometriske nøjagtighed og udfører samtidig cirkulære skæreeksperimenter for at sikre maskinens 3D-bearbejdningsnøjagtighed og cirkelnøjagtighed.
Brugsmiljø for maskinværktøj
1.1 Miljøkrav til udstyr
Opretholdelse af en konstant omgivelsestemperatur er en vigtig faktor for præcisionsbearbejdning.
(1) Tilgængelig omgivelsestemperatur er -10℃ ~35 ℃Når den omgivende temperatur er 20℃, luftfugtigheden skal være 40~75%.
(2) For at holde maskinværktøjets statiske nøjagtighed inden for det angivne område, skal den optimale omgivelsestemperatur være 15° C til 25° C med en temperaturforskel
Det bør ikke overstige± 2 ℃/ 24 timer.
1.2 Strømforsyningsspænding: 3-faset, 380V, spændingsudsving inden for± 10%, strømforsyningsfrekvens: 50Hz.
1.3 Hvis spændingen i brugsområdet er ustabil, skal maskinværktøjet være udstyret med en reguleret strømforsyning for at sikre maskinens normale drift.
1.4. Maskinværktøjet skal have pålidelig jordforbindelse: jordledningen er kobbertråd, tråddiameteren må ikke være mindre end 10 mm², og jordingsmodstanden er mindre end 4 ohm.
1.5 For at sikre udstyrets normale ydeevne, skal der, hvis trykluften fra luftkilden ikke opfylder luftkildens krav, monteres et sæt luftrensningsanordninger (affugtning, affedtning, filtrering) før maskinens luftindtag.
1.6. Udstyret skal holdes væk fra direkte sollys, vibrationer og varmekilder samt fra højfrekvensgeneratorer, elektriske svejsemaskiner osv. for at undgå produktionsfejl eller tab af maskinens nøjagtighed.
Før og efter service
1) Før service
Ved at studere kundernes anmodninger og nødvendige oplysninger og derefter give feedback til vores ingeniører, er Bossmans tekniske team ansvarlig for den tekniske kommunikation med kunderne og formulering af løsninger, og hjælper kunden med at vælge den passende bearbejdningsløsning og egnede maskiner.
2) Efter service
A. Maskinen med et års garanti og betalt livslang vedligeholdelse.
B. I løbet af den etårige garantiperiode efter maskinens ankomst til destinationshavnen, vil BOSSMAN tilbyde gratis og rettidig vedligeholdelse af forskellige ikke-menneskeskabte fejl på maskinen og rettidigt udskifte alle former for ikke-menneskeskabte beskadigede dele uden beregning. Fejl, der opstår uden for garantiperioden, skal repareres til passende priser.
C. Teknisk support online døgnet rundt, via TM, Skype og e-mail, og vi løser de relevante spørgsmål i tide. Hvis dette ikke kan løses, sørger BOSSMAN straks for, at en eftersalgstekniker ankommer til stedet for reparation. Køber skal betale for VISA, flybilletter og indkvartering.
Kundens websted

Produktkategorier
-

VC-serien CNC-bearbejdningscenter med høj stivhed m...
-

HP-seriens horisontale, bevægelige søjle lineære føring...
-

HT-serien horisontal bevægelig søjle lineær guide...
-

VS-serien firesporet kraftig CNC-bearbejdningsmaskine...
-

V-serien CNC-bearbejdningscenter med høj stivhed
-

X-serien CNC-bearbejdningscenter med dobbelt søjle
-

Horisontal 5-akset CNC-bearbejdningscenter TKG1600
-

CNC vertikal drejning og fræsning af kompositcentr...
-

Højhastigheds CNC-bearbejdningscenter GM-serien
-

Højhastigheds CNC-fræsning GT-serien
-

CNC-drejebænk med dobbelt spindel SK32
-

CNC vertikalt bearbejdningscenter RFTV510 til hjul...